

Während der Kunststoffextrusion steigt der Schmelzedruck vor einem Siebwechsler ungewöhnlich stark an. Ursache kann ein zugesetztes Sieb, eine veränderte Schmelzeviskosität oder ein gestörter Materialdurchfluss sein. Wird der Druck nicht rechtzeitig begrenzt, können Extruder, Schmelzeleitungen und Werkzeuge überlastet werden.
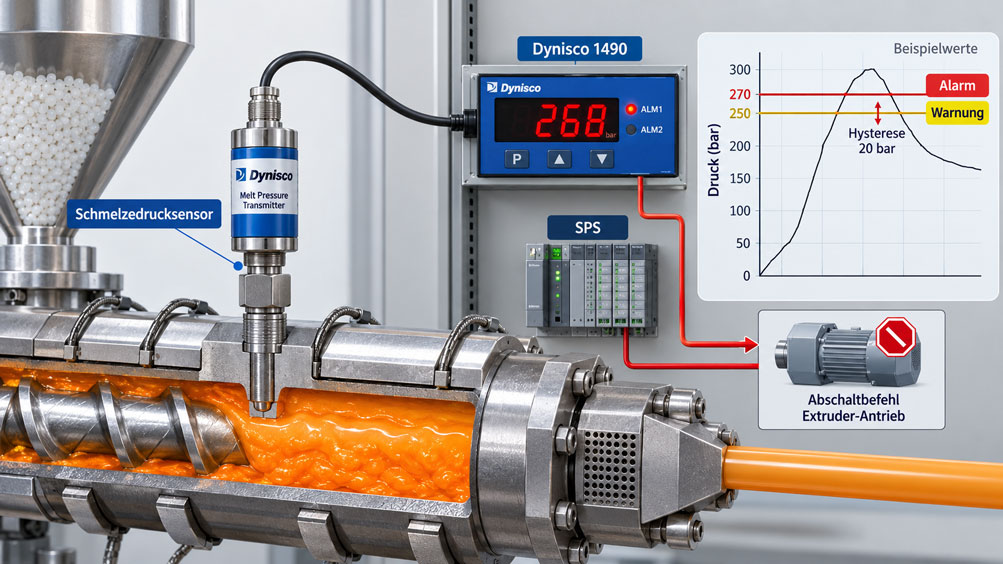
Ein Dynisco-Schmelzedrucksensor erfasst den Prozessdruck. Ein angeschlossenes Anzeige- oder Regelgerät überwacht den Messwert und kann beim Überschreiten eines eingestellten Grenzwerts einen Alarm ausgeben.
Für eine zuverlässige Funktion reicht es jedoch nicht, lediglich einen Druckwert zu programmieren. Grenzwert, Hysterese, Messdynamik, Sensorfehler und Abschaltreaktion müssen zusammenpassen.
Bei einem normalen Prozessalarm kann beispielsweise eine Warnmeldung an die Maschinensteuerung genügen. Soll dagegen eine gefährliche Überdrucksituation verhindert werden, muss die vollständige Schutzfunktion einschließlich Sensorik, Auswertung und Abschaltelement entsprechend der Risikobeurteilung ausgelegt werden.
Dieser Beitrag zeigt, wie sich Dynisco-Komponenten zur Schmelzedrucküberwachung einsetzen lassen, wie Grenzwerte und Hysterese funktionieren und weshalb eine gespeicherte Abschaltung häufig sinnvoller ist als eine automatische Wiederfreigabe.
Inhaltsverzeichnis
- Schmelzedrucküberwachung am Extruder
- Ursachen eines gefährlichen Druckanstiegs
- Aufbau der Druckmess- und Alarmkette
- Dynisco-Anzeige- und Regelgeräte unterscheiden
- Druckgrenzwert richtig festlegen
- Hysterese und Rückschaltpunkt bestimmen
- Warnung, Abschaltung und Wiederfreigabe
- Praxisbeispiel mit Grenzwert und Reaktionszeit
- Geeigneten Schmelzedrucksensor auswählen
- 4–20-mA- und DMS-Signale richtig anschließen
- Messbereich und Skalierung prüfen
- Reaktionszeit und Druckdynamik
- Sensorfehler und Leitungsunterbrechungen
- Relaiskontakte und Schaltzustände
- Messbohrung und Sensormontage
- Schmelzetemperatur und Sensorverhalten
- Materialwechsel und Schmelzeviskosität
- Kalibrierung und Funktionsprüfung
- Sicherheitsgerichtete Abschaltung
- Prüf- und Inbetriebnahmeablauf
- Typische Fehler und Diagnose
- Passende Dynisco-Produkte bei ICS
- Fazit
- Häufig gestellte Fragen
1. Schmelzedrucküberwachung am Extruder
Ein Drucksensor überwacht den Schmelzedruck beispielsweise vor dem Siebwechsler, vor der Düse oder in einem geeigneten Schmelzekanal.
Das Signal wird an ein Dynisco-Anzeigegerät oder eine Steuerung übertragen. Dort können Grenzwerte zur Prozessüberwachung ausgewertet werden.
Die Messaufgabe muss unterscheiden zwischen einer betrieblichen Warnung, einem Regelungseingriff und einer erforderlichen Schutzabschaltung.
2. Ursachen eines gefährlichen Druckanstiegs
Der Schmelzedruck hängt unter anderem von Schneckendrehzahl, Durchsatz, Materialeigenschaften, Temperatur und Strömungswiderstand ab.
Typische Ursachen für einen erhöhten Druck sind zugesetzte Siebe, verengte Fließkanäle, zu geringe Schmelzetemperaturen, ungeeignete Materialien oder ein zu hoher Durchsatz.
Ein steigender Druck sollte deshalb nicht ausschließlich durch eine Alarmquittierung behandelt werden. Seine Ursache muss untersucht werden.
3. Aufbau der Druckmess- und Alarmkette
Eine typische Überwachung besteht aus folgenden Komponenten:
- Dynisco-Schmelzedrucksensor.
- Elektrischer Signalübertragung.
- Dynisco-Anzeige- oder Regelgerät.
- Alarmrelais oder Signalausgang.
- Maschinensteuerung.
- Geeignetem Abschaltelement.
Bei einer gewöhnlichen Prozessüberwachung kann das Alarmrelais eine Meldung an die SPS übertragen. Für eine sicherheitsgerichtete Abschaltung gelten zusätzliche Anforderungen an sämtliche Komponenten.
4. Dynisco-Anzeige- und Regelgeräte unterscheiden
Das Dynisco 1490 ist ein universelles Anzeigegerät mit bis zu zwei programmierbaren Alarmen. Es unterstützt unter anderem DMS-, Strom- und Spannungssignale sowie eine einstellbare Alarmhysterese.
Das Dynisco 1480 bietet ebenfalls Alarmfunktionen und kann für geeignete Druckmessaufgaben eingesetzt werden.
Die Dynisco 1496/1498 sind dagegen hauptsächlich Temperaturregler mit PID-Regelfunktion. Sie dürfen nicht ohne Prüfung als gleichwertiger Ersatz für ein spezielles Schmelzedruck-Alarmgerät betrachtet werden.
5. Druckgrenzwert richtig festlegen
Ein Grenzwert muss aus den zulässigen Betriebsbedingungen und der Risikobeurteilung abgeleitet werden.
Wichtige Einflussgrößen sind:
- Maximal zulässiger Druck der betroffenen Anlagenteile.
- Normaler Betriebsdruck und Prozessschwankungen.
- Messunsicherheit und dynamisches Sensorverhalten.
- Reaktionszeit bis zur tatsächlichen Druckreduzierung.
- Möglicher Druckanstieg während dieser Reaktionszeit.
Der Abschaltgrenzwert muss ausreichend unter dem maßgeblichen zulässigen Grenzdruck liegen. Ein beliebiger prozentualer Abstand vom Sensorendwert ist dafür keine geeignete allgemeine Regel.
6. Hysterese und Rückschaltpunkt bestimmen
Eine Hysterese verhindert, dass ein Alarm bei kleinen Schwankungen um den Grenzwert ständig ein- und ausschaltet.
Bei einem High-Alarm mit 270 bar und einer Hysterese von 20 bar kann der Alarm beispielsweise bei 270 bar aktiv werden und erst unterhalb des Rückschaltpunkts von 250 bar wieder in seinen normalen Zustand zurückkehren.
Die konkrete Grenzwertlogik und Gleichheitsbedingung müssen entsprechend der Geräteparametrierung überprüft werden.
Wichtig: Hysterese bedeutet nicht automatisch, dass eine abgeschaltete Maschine wieder anlaufen darf.
7. Warnung, Abschaltung und Wiederfreigabe
Ein zweistufiges Konzept kann zunächst eine Warnung ausgeben und bei weiter steigendem Druck eine Abschaltung anfordern.
Für eine verriegelte Abschaltung wird der Abschaltzustand gespeichert. Die Rückkehr des Drucks unter den Hysteresewert führt dann nicht automatisch zum Wiederanlauf.
| Zustand | Bedingung | Vorgesehene Reaktion |
|---|---|---|
| Normalbetrieb | Druck unter 250 bar | Keine Druckwarnung |
| Vorwarnung | Druck ab 250 bar | Warnmeldung und Ursachenprüfung |
| Abschaltanforderung | Druck ab 270 bar | Definierte Abschaltlogik aktivieren |
| Rückschaltbereich | Druck wieder unter 250 bar | Alarmbedingung rückgesetzt; Abschaltverriegelung bleibt bestehen |
| Wiederfreigabe | Druck im zulässigen Bereich, Fehler behoben und Freigabe erteilt | Quittierung und kontrollierter Wiederanlauf nach Maschinenkonzept |
| Messfehler | Kein gültiges Drucksignal | Definierte Fehlerreaktion, keine stillschweigende Freigabe |
Alle Druckwerte der Tabelle sind hypothetisch. Sie stellen keine empfohlenen Sicherheitsgrenzwerte für einen bestimmten Extruder dar.
8. Praxisbeispiel mit Grenzwert und Reaktionszeit
Ein hypothetischer Extruder besitzt einen Schmelzedrucktransmitter mit dem Messbereich 0 bis 350 bar und einem 4–20-mA-Ausgang.
Für das Beispiel werden folgende Werte angenommen:
- Maßgeblicher höchstzulässiger Prozessdruck: 320 bar.
- Vorwarnung: 250 bar.
- Abschaltgrenzwert: 270 bar.
- Hysterese: 20 bar.
- Angenommene Druckanstiegsrate: 30 bar/s.
- Gesamte angenommene Reaktionszeit bis zur wirksamen Druckbegrenzung: 0,6 s.
8.1 Stromsignal beim Abschaltgrenzwert
Für einen ideal linear skalierten Drucktransmitter gilt:
I = 4 mA + 16 mA · p / pEndwert
Beim Grenzwert von 270 bar:
I = 4 mA + 16 mA · 270 / 350
I ≈ 16,34 mA
8.2 Stromsignal beim Rückschaltpunkt
Bei 250 bar:
I = 4 mA + 16 mA · 250 / 350
I ≈ 15,43 mA
8.3 Druckanstieg während der Reaktion
Für das vereinfachte Modell gilt:
Δp = (dp/dt) · t
Δp = 30 bar/s · 0,6 s
Δp = 18 bar
Der hypothetisch erreichte Druck nach dieser Zeit beträgt:
p = 270 bar + 18 bar
p = 288 bar
Der rechnerische Abstand zum angenommenen höchstzulässigen Druck beträgt:
320 – 288 = 32 bar
8.4 Ergebnisübersicht
| Parameter | Annahme oder Berechnung | Ergebnis |
|---|---|---|
| Sensor-Messbereich | Frei gewählt | 0 bis 350 bar |
| Höchstzulässiger Prozessdruck | Frei gewählt | 320 bar |
| Vorwarnung | Frei gewählt | 250 bar |
| Abschaltgrenzwert | Frei gewählt | 270 bar |
| Hysterese | 270 – 250 | 20 bar |
| Strom bei 270 bar | 4 + 16 · 270 / 350 | 16,34 mA |
| Strom bei 250 bar | 4 + 16 · 250 / 350 | 15,43 mA |
| Druckanstiegsrate | Frei gewählt | 30 bar/s |
| Reaktionszeit | Frei gewählt | 0,6 s |
| Zusätzlicher Druckanstieg | 30 · 0,6 | 18 bar |
| Rechnerischer Druck | 270 + 18 | 288 bar |
| Verbleibender Druckabstand | 320 – 288 | 32 bar |
Die Berechnung verwendet eine konstante Druckanstiegsrate. Reale Druckverläufe können erheblich davon abweichen. Insbesondere kann nach dem Ansprechen der Abschaltung noch weiterer Druck aufgebaut werden.
Das Beispiel ist daher kein Nachweis einer ausreichenden Schutzfunktion. Hierfür müssen auch ungünstigste Betriebsbedingungen, Messabweichungen und tatsächliche Reaktionszeiten berücksichtigt werden.
9. Geeigneten Schmelzedrucksensor auswählen
Der Sensor muss für Druckbereich, Schmelzetemperatur, Medium, Prozessanschluss und geforderte Messdynamik geeignet sein.
Dynisco bietet unter anderem DMS-basierte Massedrucksensoren und Schmelzedrucktransmitter mit verstärkten Ausgangssignalen an.
Ein höherer Messbereich ist nicht automatisch besser: Die erforderliche Genauigkeit am Alarmgrenzwert muss ebenfalls berücksichtigt werden.
10. 4–20-mA- und DMS-Signale richtig anschließen
Dynisco-Schmelzedrucksensoren können unterschiedliche elektrische Ausgangssignale besitzen.
Ein passiver DMS-Aufnehmer mit mV/V-Ausgang benötigt eine geeignete Brückenspeisung und Auswertung. Ein 4–20-mA-Transmitter wird entsprechend seiner Zweileiter- oder sonstigen Anschlusskonfiguration betrieben.
Das Dynisco 1490 unterstützt beide Signalarten in geeigneter Konfiguration. Eingangsart, Verdrahtung und gegebenenfalls Transmitterversorgung müssen zur tatsächlichen Geräteausführung passen.
11. Messbereich und Skalierung prüfen
Das Anzeige- und Regelgerät muss den tatsächlich eingestellten Sensor-Messbereich verwenden.
Ist beispielsweise ein Sensor für 0 bis 350 bar konfiguriert, der Regler aber auf 0 bis 500 bar skaliert, werden falsche Druckwerte und damit falsche Alarmzeitpunkte erzeugt.
Bei jeder Änderung von Sensor, Messspanne oder Eingangssignal muss die Skalierung vor der Produktionsfreigabe kontrolliert werden.
12. Reaktionszeit und Druckdynamik
Die gesamte Reaktionszeit setzt sich aus der Druckübertragung zum Sensor, dessen dynamischem Verhalten, der Signalverarbeitung, der Alarmauswertung und der Wirkung der Abschaltvorrichtung zusammen.
Digitale Filter und Alarmverzögerungen können kurze Druckspitzen unterdrücken. Das kann bei der Prozessanzeige erwünscht sein, bei einer erforderlichen Überdruckabschaltung jedoch problematisch werden.
Der maximale mögliche Druckanstieg bis zur wirksamen Reaktion muss berücksichtigt werden.
13. Sensorfehler und Leitungsunterbrechungen
Ein defekter Sensor darf nicht einfach als niedriger Prozessdruck interpretiert werden.
Zu berücksichtigen sind beispielsweise Leitungsbruch, Ausfall der Versorgung, Überbereich und ungültige Eingangssignale.
Das Dynisco 1490 besitzt eingangsabhängige Sensorbruchfunktionen. Das jeweilige Alarmverhalten muss anhand der eingestellten Eingangsart und Gerätekonfiguration geprüft werden.
Besonders bei nullbasierten Signalen darf nicht ohne Nachweis eine sichere Fehlererkennung angenommen werden.
14. Relaiskontakte und Schaltzustände
Beim Anschluss eines Alarmrelais müssen Ruhestromprinzip, Kontaktbelegung und Schaltleistung berücksichtigt werden.
Ein so ausgelegtes Ruhestromkonzept kann beispielsweise bei Verlust der Regler-Versorgung eine Abschaltanforderung auslösen. Es erkennt dadurch jedoch nicht automatisch jeden denkbaren Sensor- oder Relaisfehler.
Die Alarmkontakte eines Anzeigeinstruments sind nicht ohne Prüfung zur direkten Unterbrechung großer Motorströme geeignet. Die Ansteuerung geeigneter Schalt- oder Sicherheitseinrichtungen erfolgt entsprechend dem Maschinenkonzept.
15. Messbohrung und Sensormontage
Ein technisch einwandfreier Regler kann einen mechanisch falsch eingebauten Sensor nicht kompensieren.
Die Messbohrung muss zum Sensortyp passen. Bei typischen Dynisco-Anschlüssen mit 1/2-20 UNF sind insbesondere Gewinde, Sensortip-Freiraum und die vorgesehene Dichtfläche wichtig.
Erstarrte Kunststoffreste oder eine beschädigte Sitzfläche können Membran und Messverhalten beeinträchtigen. Reinigung und Prüfung erfolgen mit geeignetem Werkzeug nach Herstelleranweisung.
16. Schmelzetemperatur und Sensorverhalten
Die Schmelzetemperatur beeinflusst die Viskosität und damit häufig auch den Prozessdruck.
Temperaturänderungen können zusätzlich den Sensor-Nullpunkt beeinflussen. Die zulässige Temperatur an Membran, Fühlerschaft und Elektronikgehäuse muss getrennt nach Geräteausführung beachtet werden.
Ein Schmelzedruckalarm darf deshalb nicht allein anhand einer unter anderen Temperaturbedingungen durchgeführten Momentaufnahme festgelegt werden.
17. Materialwechsel und Schmelzeviskosität
Unterschiedliche Kunststoffe, Füllstoffe und Rezepturen können bei identischer Schneckendrehzahl verschiedene Druckverläufe erzeugen.
Deshalb können unterschiedliche Produkteinstellungen oder Betriebsfenster notwendig sein. Eine Änderung der Alarmgrenzen darf jedoch nur innerhalb der nachgewiesenen zulässigen Anlagengrenzen erfolgen.
Ein Materialwechsel ist kein Grund, einen erforderlichen Überdruckschutz zu deaktivieren.
18. Kalibrierung und Funktionsprüfung
Eine geeignete Prüfung umfasst die Sensoranzeige, die Skalierung, die Alarmausgänge und die vorgesehene Reaktion der Maschinensteuerung.
Eine elektrische Shunt-Prüfung beziehungsweise R-Cal-Funktion kann bei geeigneten Dynisco-Sensoren Teile der Messkette kontrollieren. Sie ersetzt jedoch keine vollständige Druckkalibrierung mit einer geeigneten Druckreferenz.
Bei erforderlichen Abschaltungen muss zusätzlich die tatsächliche Wirkung der vollständigen Funktionskette entsprechend dem freigegebenen Prüfverfahren nachgewiesen werden.
19. Sicherheitsgerichtete Abschaltung
Ein gewöhnlicher Prozessalarm ist nicht automatisch eine sicherheitsgerichtete Abschaltung.
Wenn Überdruck eine Gefahr für Personen oder Maschinen verursachen kann, muss die erforderliche Sicherheitsfunktion aus der Risikobeurteilung abgeleitet werden.
Dabei können unter anderem die Anforderungen der EN ISO 13849-1 oder IEC 62061 relevant sein.
Ein Sensor mit SIL- oder PL-bezogenen Eigenschaften macht ein gewöhnliches Dynisco-Anzeigegerät und dessen Relaisausgang nicht automatisch zu einer entsprechend zertifizierten Sicherheitskette.
Sensor, Logik, Abschaltelement, Diagnosen und erforderliche Prüfungen müssen als Gesamtsystem bewertet werden.
20. Prüf- und Inbetriebnahmeablauf
Für eine nachvollziehbare Inbetriebnahme empfiehlt sich folgender Ablauf:
- Maximal zulässigen Prozessdruck festlegen.
- Sensor-Messbereich und Messunsicherheit prüfen.
- Messbohrung und Sensoranschluss kontrollieren.
- Elektrisches Signal und Skalierung prüfen.
- Warn- und Abschaltgrenzwerte parametrieren.
- Hysterese und gegebenenfalls Alarmspeicherung einstellen.
- Relaiszustände und Fehlerreaktionen prüfen.
- Reaktionszeit und Abschaltverhalten testen.
- Quittierung und Wiederanlauf kontrollieren.
- Prüfergebnisse und Konfiguration dokumentieren.
Die Prüfung muss unter geeigneten sicheren Bedingungen und nach der vorgesehenen Maschinenprüfanweisung erfolgen.
21. Typische Fehler und Diagnose
Wenn die Alarmfunktion nicht wie erwartet reagiert, sollten zuerst Signalweg, Skalierung, Grenzwerte und Fehlerstatus untersucht werden.
Ein Alarm, der ständig ein- und ausschaltet, kann auf eine zu kleine Hysterese, starke Druckschwankungen oder instabile Messwerte hinweisen.
Eine zu spät erfolgende Abschaltung kann durch ungeeignete Filter, längere Signalverarbeitung, Verzögerungen der Steuerung oder einen ungünstig gewählten Druckmesspunkt entstehen.
Ein dauerhaft zu hoher oder zu niedriger Messwert kann außerdem auf Sensorbeschädigung, Temperaturdrift oder eine falsche Parametrierung zurückzuführen sein.
22. Passende Dynisco-Produkte bei ICS
ICS Schneider Messtechnik bietet geeignete Dynisco-Komponenten für Schmelzedruckmessung, Prozessanzeige und Alarmierung.
| Produkt | Wesentliche Funktion | Wichtiger Auswahlhinweis |
|---|---|---|
| Dynisco 1490 | Universelle Prozessanzeige mit bis zu zwei Alarmen, einstellbarer Hysterese und optionaler Kommunikation | Ausgangs- und Relaiskonfiguration prüfen |
| Dynisco 1480 | Prozessanzeige mit zwei Standardalarmen und optionalem drittem Alarm | Gewünschte Alarmvariante und Signaleingang auswählen |
| Dynisco SPX 4222 | Schmelzedrucktransmitter mit 4–20 mA, optional HART und ATEX-Ausführung | Messbereich, Prozessanschluss und Zulassung festlegen |
| Dynisco PT418/PT419 | Ölgefüllter Massedrucksensor mit DMS-Ausgang für geeignete Anwendungen | DMS-Eingang und Brückenspeisung erforderlich |
| Dynisco 1496/1498 | Temperaturregler mit PID- und Alarmfunktionen | Primär für Temperaturregelung; keine pauschale Druckregler-Alternative |
Dynisco 1490: Für eine klassische Schmelzedruckanzeige mit einstellbaren High-/Low-Alarmen ist das Modell besonders interessant. Verfügbar sind unterschiedliche Eingangs- und Relaiskonfigurationen. Eine Alarmhysterese und eine geeignete Alarmspeicherung können je nach Konfiguration genutzt werden.
Dynisco 1490 – Produktinformationen
Dynisco SPX 4222: Der intelligente Schmelzedrucktransmitter besitzt einen 4–20-mA-Ausgang und ist optional mit HART erhältlich. Für geeignete Varianten stehen auch entsprechende explosionsgeschützte Ausführungen zur Verfügung.
Dynisco SPX 4222 – Produktinformationen
Für die Auswahl sollten insbesondere Druckbereich, Material, Schmelzetemperatur, Signalart, Alarmfunktionen und die erforderliche Schutzfunktion bekannt sein.
Weitere Dynisco-Produkte bei ICS Schneider Messtechnik
23. Fazit
Ein zuverlässiger Schmelzedruckalarm entsteht durch das richtige Zusammenspiel von Sensor, Messsignal, Grenzwert, Hysterese und Maschinenreaktion.
Die Hysterese verhindert unnötige Alarmwechsel. Eine gespeicherte Abschaltung kann verhindern, dass die Maschine nach einem kurzzeitigen Druckabfall selbstständig wieder startet.
Besonders wichtig sind die Reaktionszeit bis zur tatsächlichen Druckbegrenzung und eine definierte Reaktion auf Sensor- und Signalfehler.
Dynisco-Anzeige- und Regelgeräte wie das 1490 können für die betriebliche Drucküberwachung geeignete Alarmfunktionen bereitstellen.
Eine sicherheitsgerichtete Überdruckabschaltung muss jedoch als vollständige Sicherheitsfunktion ausgelegt, bewertet und geprüft werden. Ein einzelnes Alarmrelais ersetzt keinen solchen Nachweis.
24. Häufig gestellte Fragen
24.1 Welcher Dynisco-Regler eignet sich für einen Schmelzedruckalarm?
Das Dynisco 1490 ist eine mögliche Lösung für die Prozessanzeige und Grenzwertüberwachung. Es besitzt bis zu zwei programmierbare Alarme. Die genaue Eignung hängt von Sensor, Ausgangskonfiguration und Schutzanforderung ab.
24.2 Was bedeutet ein High-Alarm?
Ein High-Alarm wird aktiviert, wenn der Messwert den entsprechend eingestellten oberen Grenzwert erreicht beziehungsweise überschreitet. Die genaue Schaltbedingung ergibt sich aus der Geräteparametrierung.
24.3 Wozu benötigt ein Schmelzedruckalarm eine Hysterese?
Die Hysterese verhindert häufiges Umschalten, wenn der Druck um den Grenzwert schwankt. Einschalt- und Rückschaltpunkt werden dadurch voneinander getrennt.
24.4 Wie berechnet man den Rückschaltpunkt?
Bei einem High-Alarm kann der Rückschaltpunkt beispielsweise durch Subtraktion der Hysterese vom Alarmgrenzwert bestimmt werden. Bei 270 bar und 20 bar Hysterese ergibt sich 250 bar.
24.5 Darf der Extruder nach Druckabfall automatisch wieder starten?
Das hängt vom Maschinen- und Schutzkonzept ab. Bei einer verriegelten Abschaltung bleibt die Maschine bis zur vorgesehenen Freigabe abgeschaltet, auch wenn der Druck wieder sinkt.
24.6 Wie bestimmt man den richtigen Druckgrenzwert?
Der Grenzwert wird aus dem zulässigen Anlagendruck, dem Betriebsverhalten, der Messunsicherheit und der erforderlichen Reaktionszeit abgeleitet. Ein allgemeingültiger Wert existiert nicht.
24.7 Welche Rolle spielt die Schmelzetemperatur?
Sie beeinflusst die Viskosität und damit den Prozessdruck. Zusätzlich können Temperaturänderungen die Messabweichung des Sensors beeinflussen.
24.8 Kann man einen DMS-Sensor direkt am Dynisco 1490 anschließen?
Das Dynisco 1490 unterstützt geeignete DMS-Eingänge. Die konkrete Brückenschaltung, Speisung, Empfindlichkeit und Gerätekonfiguration müssen zusammenpassen.
24.9 Kann ein 4–20-mA-Transmitter verwendet werden?
Ja, wenn das Anzeige- oder Regelgerät für den entsprechenden Stromeingang konfiguriert ist und die Versorgung und Skalierung korrekt ausgelegt sind.
24.10 Was passiert bei einer Leitungsunterbrechung?
Das Verhalten hängt von Signalart, Gerät und Parametrierung ab. Eine Leitungsunterbrechung muss bei der Fehlerreaktion berücksichtigt und entsprechend geprüft werden.
24.11 Reicht ein Alarmrelais für die sichere Abschaltung?
Nicht automatisch. Eine sicherheitsgerichtete Abschaltung erfordert die Bewertung der vollständigen Funktion einschließlich Sensor, Logik und Abschaltelement.
24.12 Warum schaltet der Alarm ständig ein und aus?
Mögliche Ursachen sind eine zu geringe Hysterese, starke Druckschwankungen, Störungen im Messsignal oder eine ungeeignete Filtereinstellung.
24.13 Kann eine falsche Messbohrung den Alarm beeinflussen?
Ja. Eine beschädigte oder falsch positionierte Sensormembran kann das Messverhalten beeinträchtigen. Deshalb müssen Bohrungsgeometrie und Einbau kontrolliert werden.
24.14 Was ist R-Cal bei Dynisco?
R-Cal bezeichnet eine elektrische Shunt-Prüfmöglichkeit geeigneter Sensoren. Sie kann zur Kontrolle des Signalwegs dienen, ersetzt jedoch keine vollständige Druckkalibrierung.
24.15 Muss die gesamte Abschaltkette geprüft werden?
Wenn die Druckabschaltung als Schutzfunktion vorgesehen ist, muss die Funktion bis zur erforderlichen sicheren Maschinenreaktion entsprechend dem festgelegten Prüfverfahren überprüft werden.
24.16 Kann ein Dynisco 1490 auch Temperatur messen?
Ja. Das universelle Eingangskonzept unterstützt neben Drucksignalen unter anderem Thermoelemente und geeignete Widerstandsthermometer.
24.17 Sind Dynisco 1496 und 1498 Druckregler?
Die Geräte sind hauptsächlich für die Temperaturregelung vorgesehen. Sie besitzen PID- und Alarmfunktionen. Ihre Verwendung für andere Aufgaben muss anhand der konkreten Eingangskonfiguration und Anforderungen geprüft werden.
24.18 Welche Angaben benötigt ICS für die Auswahl?
Benötigt werden insbesondere Sensor- und Signaltyp, Messbereich, Prozessdruck, Schmelzetemperatur, gewünschte Alarmgrenzen, Relaisfunktionen sowie die Information, ob eine normale Prozesswarnung oder eine sicherheitsgerichtete Abschaltung erforderlich ist.