


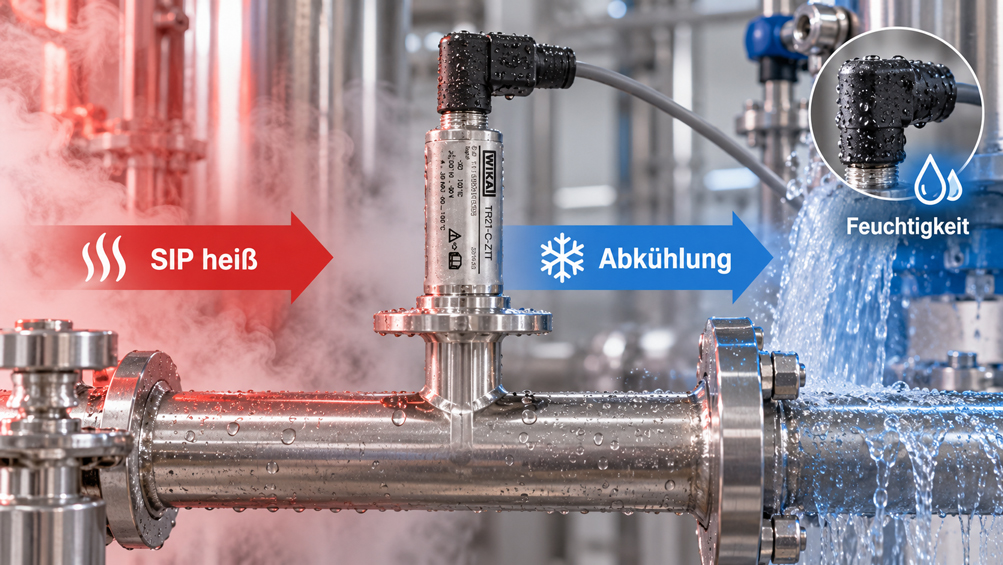
Ein Temperaturfühler arbeitet während der Produktion über Stunden vollkommen unauffällig. Nach einem CIP- oder SIP-Zyklus zeigt die Steuerung plötzlich einen instabilen Wert, einen Offset, einen kurzzeitigen Sensorausfall oder eine Fehlermeldung.
Naheliegend ist zunächst der Verdacht, dass das eigentliche Pt100-Messelement defekt ist.
In hygienischen Anlagen ist die Ursache jedoch häufig komplexer.
Während Cleaning in Place und Sterilization in Place wird die komplette Temperaturmessstelle thermisch und mechanisch beansprucht. Heiße Reinigungslösung, Reinstdampf, Spülwasser und anschließende Abkühlung können innerhalb kurzer Zeit große Temperaturänderungen verursachen.
Dabei reagieren Schutzrohr, Sensoreinsatz, Prozessanschluss, Dichtungen, Gehäuse, Steckverbinder, Kabel und gegebenenfalls der integrierte Messumformer jeweils unterschiedlich auf die Temperaturänderung.
Hinzu kommt Feuchtigkeit.
Wird eine elektrische Anschlussstelle über viele Reinigungszyklen hinweg mit heißem Wasser, Dampf oder Hochdruckreinigung beaufschlagt, können beschädigte Dichtungen, ungeeignete Gegenstecker oder Montagefehler einen Eintrittspfad bilden.
Nach dem Abkühlen kann sich außerdem Kondensation in Bereichen bilden, die nicht ausreichend gegen Feuchtigkeit geschützt sind.
Das Fehlerbild kann entsprechend unterschiedlich aussehen: Ein Sensor fällt unmittelbar während SIP aus, erst beim Abkühlen, ausschließlich nach dem anschließenden Washdown oder scheinbar zufällig mehrere Stunden später.
Deshalb sollte bei auffälligen Temperaturwerten nicht nur das Widerstandselement gemessen werden.
Die komplette Messkette muss betrachtet werden: Prozessanschluss, Schutzrohr, Sensor, elektrische Verbindung, Kabel, Messumformer und SPS-Eingang.
Ebenso wichtig ist die Unterscheidung zwischen zulässiger hoher Prozesstemperatur und tatsächlicher Temperaturwechselbeständigkeit. Ein Sensor, der beispielsweise für 150 oder 250 °C spezifiziert ist, ist dadurch nicht automatisch für beliebig schnelle Wechsel zwischen heiß und kalt qualifiziert.
Die zentrale Aussage lautet: Bei wiederkehrenden CIP- und SIP-Prozessen wird die Zuverlässigkeit einer Temperaturmessstelle nicht allein durch den maximal zulässigen Temperaturwert bestimmt. Entscheidend sind auch Temperaturwechselgeschwindigkeit, Feuchtigkeitsschutz, Prozessanschluss, Sensoraufbau, Einbaulage und die elektrische Anschlussausführung.
Inhaltsverzeichnis
- Was bedeuten CIP und SIP für einen Temperaturfühler?
- Welche Teile der Messstelle werden tatsächlich belastet?
- Warum schnelle Temperaturwechsel kritisch sein können
- Hohe Temperatur und thermischer Schock sind nicht dasselbe
- Warum Feuchtigkeit eine häufige Ausfallursache ist
- Wie Kondensation im Anschlussbereich entstehen kann
- M12-Stecker und Gegenstecker als komplette Verbindung betrachten
- Was IP67 beziehungsweise IP69K tatsächlich aussagt
- Warum auch das Anschlusskabel geeignet sein muss
- Wie sich ein geschädigtes Pt100-Messelement bemerkbar machen kann
- 2-, 3- und 4-Leiter-Schaltung bei der Diagnose berücksichtigen
- Hygienischen Prozessanschluss richtig auswählen
- Welche Rolle Schutzrohr und Wärmeübergang spielen
- Einbaulänge und Ansprechzeit richtig bewerten
- Integrierten Messumformer als mögliche Fehlerquelle berücksichtigen
- Wann nach CIP/SIP eine Kalibrierprüfung sinnvoll ist
- Schleichende Drift von plötzlichem Ausfall unterscheiden
- Typische Fehlerbilder systematisch diagnostizieren
- Temperaturfühler für wiederkehrende CIP-/SIP-Zyklen auswählen
- Passende Temperaturmesstechnik von ICS Schneider
- Fazit
- Häufige Fragen zu Temperaturfühlern nach CIP und SIP
1. Was bedeuten CIP und SIP für einen Temperaturfühler?
CIP steht für Cleaning in Place.
Eine Anlage wird dabei gereinigt, ohne Rohrleitungen, Behälter und Messgeräte für jeden Reinigungsvorgang auszubauen.
Abhängig vom Prozess durchlaufen die Komponenten unterschiedliche Phasen mit Wasser, Reinigungslösungen, Spülmedien und verschiedenen Temperaturen.
SIP steht für Sterilization in Place beziehungsweise Steam in Place.
Dabei wird die bereits gereinigte Anlage im eingebauten Zustand sterilisiert, häufig mit kondensierendem Reinstdampf.
Bei pharmazeutischen SIP-Anwendungen liegen typische Dampftemperaturen etwa im Bereich von 121 bis 134 °C. Die tatsächlich vorgeschriebenen Temperatur-, Druck- und Haltebedingungen hängen jedoch vom validierten Prozess ab.
Für einen Temperaturfühler bedeutet dies, dass er nicht nur während des Produktionsprozesses funktionieren muss.
Er muss auch die Reinigungs- und Sterilisationsphasen dauerhaft überstehen und anschließend wieder reproduzierbar messen.
Gerade die wiederholte Folge unterschiedlicher Prozesszustände macht hygienische Messstellen anspruchsvoll.
2. Welche Teile der Messstelle werden tatsächlich belastet?
Um einen Fehler nach CIP oder SIP richtig zu diagnostizieren, muss zunächst zwischen den einzelnen Komponenten der Messstelle unterschieden werden.
| Komponente | Typische Belastung | Mögliche Folge |
|---|---|---|
| Pt100/Pt1000-Messelement | Temperatur und schnelle Temperaturänderungen | Drift oder Ausfall bei unzulässiger Belastung |
| Schutzrohr / Tauchschaft | Temperaturwechsel, Strömung und mechanische Belastung | Veränderte Wärmeübertragung oder mechanische Beschädigung |
| Prozessanschluss | Dampf, Reinigungschemikalien, Dichtungsbelastung | Undichtigkeit oder hygienische Schwachstelle |
| Steckverbinder | Feuchtigkeit, Washdown und Temperatur | Kontaktprobleme, Kriechströme oder Korrosion |
| Kabel | Temperatur, Reinigungschemikalien und mechanische Bewegung | Versprödung oder Isolationsfehler |
| Messumformer | Umgebungstemperatur und Feuchtigkeit | Drift, Fehlermeldung oder Signalausfall |
Ein Temperaturproblem sollte deshalb nicht automatisch mit einem defekten Messelement gleichgesetzt werden.
Besonders wenn der Fehler nur nach Reinigung oder Sterilisation auftritt, sind Anschlussstellen und Feuchtigkeit ebenso zu untersuchen wie der eigentliche Sensor.
3. Warum schnelle Temperaturwechsel kritisch sein können
Während des normalen Prozesses verändert sich die Temperatur häufig vergleichsweise langsam.
Bei CIP und SIP kann das anders aussehen.
Eine heiße Reinigungslösung kann unmittelbar von einer Spülphase mit deutlich kälterem Wasser abgelöst werden.
Nach einer Dampfsterilisation kühlt die Messstelle ebenfalls wieder ab.
Dadurch entstehen Temperaturgradienten innerhalb des Sensors.
Die Oberfläche eines dünnen Schutzrohres reagiert wesentlich schneller als massive Anschlussbereiche oder das Sensorgehäuse.
Unterschiedliche Werkstoffe und Bauteilgeometrien dehnen sich dabei unterschiedlich schnell aus beziehungsweise ziehen sich wieder zusammen.
Die Konstruktion eines für solche Anwendungen vorgesehenen Sensors berücksichtigt diese Belastung.
Bei der Auswahl sollte trotzdem nicht nur die maximal zulässige Temperatur betrachtet werden.
Wenn sehr schnelle Temperaturwechsel zum normalen Prozess gehören, ist die dafür spezifizierte beziehungsweise erprobte thermische Belastbarkeit eine eigene Auswahlgröße.
4. Hohe Temperatur und thermischer Schock sind nicht dasselbe
Ein Datenblatt kann beispielsweise eine maximale Prozesstemperatur von +150 °C oder +250 °C nennen.
Diese Angabe beantwortet zunächst die Frage, welcher Temperatur die entsprechende Geräteausführung unter den spezifizierten Bedingungen ausgesetzt werden darf.
Sie beantwortet nicht automatisch die Frage, wie schnell die Temperatur verändert werden darf.
Ein langsames Aufheizen von 20 auf 130 °C stellt eine andere thermische Belastung dar als ein Wechsel innerhalb weniger Sekunden.
Dass Hersteller diese Eigenschaften separat betrachten, zeigen ausdrücklich spezifizierte Thermal-Shock-Prüfungen bei hygienischen Temperaturmessgeräten.
Für besonders dynamische CIP-/SIP-Anwendungen sollte daher geprüft werden, ob Angaben zur Temperaturwechselbeständigkeit oder Erfahrungen für das konkrete Gerät verfügbar sind.
Eine rein aus der maximalen Prozesstemperatur abgeleitete Aussage wäre technisch nicht ausreichend.
5. Warum Feuchtigkeit eine häufige Ausfallursache ist
In hygienischen Anlagen wird die Umgebung einer Messstelle regelmäßig mit Wasser, Dampf und teilweise Hochdruckreinigung beaufschlagt.
Die elektrische Seite eines Temperaturfühlers darf dadurch nicht ungeschützt belastet werden.
Dringt Feuchtigkeit in einen Steckverbinder oder Anschlussbereich ein, können Isolationswiderstände sinken.
Bei einem Pt100 entspricht bereits eine vergleichsweise kleine zusätzliche elektrische Beeinflussung einer messbaren Temperaturabweichung.
Bei stärkerer Feuchtigkeit können instabile Werte, Kurzschlüsse oder Unterbrechungsmeldungen auftreten.
Korrosion an Kontakten kann zusätzlich dazu führen, dass ein Fehler zunächst nur sporadisch auftritt und mit zunehmender Betriebsdauer dauerhaft wird.
WIKA nennt Feuchtigkeit ausdrücklich als häufige Ursache von Sensorausfällen und stattet hygienische Temperaturfühler deshalb mit entsprechend geschützten elektrischen Komponenten aus.
Die angegebene Schutzart muss jedoch für die tatsächlich ausgewählte Geräte- und Anschlussausführung gelten.
6. Wie Kondensation im Anschlussbereich entstehen kann
Nicht jede Feuchtigkeit muss durch einen direkten Wasserstrahl eintreten.
Starke Temperaturwechsel können auch die Bedingungen für Kondensation verändern.
Wird ein heißer Sensor anschließend stark abgekühlt, ändern sich Temperatur und relative Feuchte der eingeschlossenen beziehungsweise umgebenden Luft.
Ist ein Anschlussraum nicht dauerhaft dicht beziehungsweise klimatisch ausreichend getrennt, kann sich Feuchtigkeit an kälteren Flächen niederschlagen.
Besonders verdächtig ist deshalb ein Fehler, der nicht während der heißen SIP-Phase, sondern erst während oder unmittelbar nach der Abkühlung auftritt.
Ein weiterer Hinweis kann sein, dass der Sensor nach längerer trockener Standzeit vorübergehend wieder normal funktioniert.
Eine solche Beobachtung beweist noch keinen Feuchtigkeitseintritt, macht jedoch eine Kontrolle von Stecker, Dichtung, Kabel und Isolation sinnvoll.
7. M12-Stecker und Gegenstecker als komplette Verbindung betrachten
Bei kompakten hygienischen Temperaturfühlern wird häufig ein M12-Steckanschluss eingesetzt.
Der Steckverbinder ermöglicht einen schnellen Sensorwechsel und benötigt wenig Bauraum.
Die Schutzwirkung entsteht jedoch nicht allein durch die M12-Buchse am Sensor.
Auch Gegenstecker, Dichtung und Kabel müssen für die geforderte Schutzart und Umgebung geeignet sein.
Eine für IP69K ausgelegte Sensorausführung erreicht als komplette Messstelle nicht automatisch dieselbe Belastbarkeit, wenn ein ungeeigneter Gegenstecker montiert wird.
Auch ein nur teilweise angezogener Stecker kann die vorgesehene Dichtwirkung beeinträchtigen.
Bei wiederkehrenden Fehlern nach Washdown sollte die Verbindung deshalb vollständig getrennt und auf Feuchtigkeit, Korrosion und mechanische Beschädigung geprüft werden.
8. Was IP67 beziehungsweise IP69K tatsächlich aussagt
Die Schutzart beschreibt den Schutz elektrischer Komponenten gegen das Eindringen von Fremdkörpern und Wasser unter definierten Prüfbedingungen.
Hygienische WIKA-Widerstandsthermometer wie TR21-B und TR21-C sind je nach Ausführung mit Feuchtigkeitsschutz IP67 beziehungsweise IP69K verfügbar.
Für häufige intensive Außenreinigung ist die konkrete Schutzart deshalb ein wichtiges Auswahlkriterium.
Sie darf jedoch nicht mit der Prozesstemperaturbeständigkeit verwechselt werden.
Ein Sensor kann außen sehr gut gegen Wasser geschützt sein und dennoch für eine bestimmte SIP-Temperatur ungeeignet sein.
Umgekehrt kann ein Sensorelement hohe Temperaturen vertragen, während die elektrische Anschlussausführung nicht für intensive Außenreinigung ausgelegt ist.
Beide Anforderungen müssen separat erfüllt sein.
9. Warum auch das Anschlusskabel geeignet sein muss
Das Sensorgehäuse ist nur ein Teil der elektrischen Verbindung.
Das angeschlossene Kabel wird ebenfalls gereinigt, erwärmt, abgekühlt und eventuell mechanisch bewegt.
Der Kabelmantel muss deshalb gegenüber Temperatur, Wasser und den eingesetzten Reinigungschemikalien ausreichend beständig sein.
Ein Kabel, das in einem trockenen Schaltschrank jahrelang problemlos funktioniert, muss nicht automatisch für eine hygienische Produktionsumgebung geeignet sein.
Besonders an Biegeradien und direkt hinter dem Steckverbinder wirken mechanische Beanspruchungen.
Ein beschädigter Kabelmantel kann Feuchtigkeit aufnehmen und elektrische Fehler bis in die Anschlussstelle transportieren.
Bei der Fehlersuche sollte das Kabel deshalb nicht nur auf Durchgang, sondern auch visuell auf Quetschungen, Knicke, Risse und Verfärbungen kontrolliert werden.
10. Wie sich ein geschädigtes Pt100-Messelement bemerkbar machen kann
Ein Pt100 besitzt definitionsgemäß einen Nennwiderstand von 100 Ω bei 0 °C.
Mit steigender Temperatur erhöht sich dieser Widerstand nach einer definierten Kennlinie.
Ein vollständig unterbrochenes Messelement führt normalerweise zu einer eindeutigen Fehlererkennung beziehungsweise einem sehr hohen Widerstand.
Andere Fehler können subtiler sein.
Ein veränderter Anschlusswiderstand, ein Isolationsproblem oder eine teilweise beschädigte Verbindung kann zunächst nur einen Offset oder einen intermittierenden Fehler verursachen.
Deshalb sollte der Widerstand nicht nur einmal bei Raumtemperatur gemessen werden.
Wenn der Fehler temperaturabhängig auftritt, kann eine Prüfung während kontrollierter Erwärmung und Abkühlung wesentlich aussagekräftiger sein.
Dabei müssen natürlich die zulässigen Prüfbedingungen des Sensors eingehalten werden.
11. 2-, 3- und 4-Leiter-Schaltung bei der Diagnose berücksichtigen
Bei einem Widerstandsthermometer gehört die Anschlussleitung zur elektrischen Messkette.
In einer 2-Leiter-Schaltung geht der Leitungswiderstand unmittelbar in das Messergebnis ein.
Eine 3-Leiter-Schaltung kompensiert den Leitungswiderstand unter der Voraussetzung hinreichend ähnlicher Leitungswiderstände.
Eine 4-Leiter-Schaltung ermöglicht eine noch weitgehendere Trennung des Sensorwiderstands vom Leitungswiderstand.
Bei Feuchtigkeit oder Korrosion entstehen jedoch Fehler, die nicht zwingend wie ein einfacher symmetrischer Leitungswiderstand wirken.
Auch eine 3- oder 4-Leiter-Messung macht einen feuchten oder beschädigten Stecker deshalb nicht unkritisch.
Bei der Diagnose sollten die einzelnen Leiter gegeneinander sowie gegebenenfalls gegen Gehäuse beziehungsweise Erde geprüft werden.
12. Hygienischen Prozessanschluss richtig auswählen
CIP- und SIP-fähige Anlagen benötigen Prozessanschlüsse, die sich vollständig reinigen beziehungsweise sterilisieren lassen.
Toträume, Spalten und schlecht umströmte Bereiche sind zu vermeiden.
Für hygienische Widerstandsthermometer stehen daher beispielsweise Clamp-, sterile Verschraubungs-, Einschweiß- und weitere aseptische Anschlussformen zur Verfügung.
Der WIKA TR21-C besitzt einen integrierten Sterilanschluss und ist speziell für hygienische Anwendungen in Lebensmittel, Getränke, Pharma und Biotechnologie ausgelegt.
Der TR21-B ist für das Orbitalschweißen vorgesehen und besitzt totraumminimierte, selbstentleerende Prozessbereiche.
Die Auswahl des Prozessanschlusses beeinflusst nicht nur die Hygiene.
Sie bestimmt auch Wärmeübergang, Einbaulänge, mechanische Belastung und Wartungsmöglichkeit.
13. Welche Rolle Schutzrohr und Wärmeübergang spielen
Der Pt100 misst nicht unmittelbar die Prozesstemperatur, sondern zunächst die Temperatur an seinem eigenen Einbauort.
Zwischen Prozessmedium und Messelement liegen abhängig von der Bauform Schutzrohr, Sensormantel und interne Kontaktstellen.
Dadurch entsteht eine thermische Zeitkonstante.
Ein massives Schutzrohr reagiert langsamer auf einen Temperaturwechsel als eine kompakte dünnwandige Konstruktion.
Eine sehr robuste Konstruktion kann deshalb mechanisch vorteilhaft sein und gleichzeitig eine längere Ansprechzeit erzeugen.
Für CIP und SIP ist das besonders relevant, wenn die Temperatur nicht nur überwacht, sondern zur Freigabe eines zeitlich begrenzten Reinigungs- oder Sterilisationsschrittes verwendet wird.
Der gemessene Verlauf muss dann den tatsächlichen Prozess ausreichend schnell und reproduzierbar abbilden.
14. Einbaulänge und Ansprechzeit richtig bewerten
Ein zu kurzer Temperaturfühler kann stärker durch die Rohrwand beziehungsweise die Umgebung beeinflusst werden.
Bei kleinen Rohrdurchmessern ist eine beliebig große Einbaulänge jedoch ebenfalls nicht möglich.
Zusätzlich erhöht ein langer, schlanker Tauchschaft die mechanische Belastung durch Strömung.
Bei der Auslegung müssen daher Rohrdurchmesser, Einbaulänge, Strömungsgeschwindigkeit, Sensorbauform und gewünschte Ansprechzeit gemeinsam betrachtet werden.
Gerade während CIP können hohe Strömungsgeschwindigkeiten auftreten.
Für sehr kurze Ansprechzeiten kann eine Inline-Lösung sinnvoll sein, bei der kein klassisches langes Schutzrohr in den Prozess hineinragt.
Die konkrete Bauform sollte jedoch aus Prozess und Hygienekonzept abgeleitet werden.
15. Integrierten Messumformer als mögliche Fehlerquelle berücksichtigen
Viele hygienische Temperaturfühler können entweder mit direktem Pt100/Pt1000-Ausgang oder mit integriertem 4–20-mA-Messumformer geliefert werden.
Mit einem Messumformer wird aus dem kleinen Widerstandssignal direkt am Sensor ein robustes Stromsignal.
Das bietet zahlreiche Vorteile für längere Leitungswege und die Integration in die Steuerung.
Bei der Fehlersuche kommt jedoch eine weitere elektronische Komponente hinzu.
Zeigt ein 4–20-mA-Signal nach SIP einen falschen Wert, kann sowohl das Sensorelement als auch der Messumformer beziehungsweise dessen elektrische Verbindung betroffen sein.
Bei entsprechender Geräteausführung kann deshalb ein Vergleich zwischen internem Sensorwert und Ausgangssignal hilfreich sein.
Auch die zulässige Umgebungstemperatur des Transmitters muss beachtet werden.
Die Prozessseite kann deutlich heißer sein als die Elektronikseite zulässig ist.
16. Wann nach CIP/SIP eine Kalibrierprüfung sinnvoll ist
Ein Temperaturfühler muss nicht nach jedem CIP-Zyklus neu kalibriert werden.
Bei validierten beziehungsweise qualitätskritischen Prozessen ist jedoch eine definierte Prüfstrategie sinnvoll.
Verdächtig sind insbesondere dauerhafte Offsetänderungen, zunehmende Drift oder Unterschiede zwischen zwei redundanten Messstellen.
Auch nach Reparaturen, mechanischer Beschädigung oder Feuchtigkeitseintritt sollte die Messkette überprüft werden.
Eine Kalibrierung kann dabei zeigen, ob die Messabweichung reproduzierbar ist.
Sie ersetzt jedoch keine Fehleranalyse.
Ein Stecker, der nur während hoher Feuchtigkeit sporadisch ausfällt, kann bei einer trockenen Laborkalibrierung vollkommen unauffällig erscheinen.
Wenn möglich, sollte das beobachtete Fehlerbild deshalb unter kontrollierten Bedingungen nachgestellt werden.
17. Schleichende Drift von plötzlichem Ausfall unterscheiden
Die Art des Fehlerverlaufs liefert häufig wichtige Hinweise.
Ein unmittelbar auftretender Sprung nach einem Waschvorgang deutet eher auf Anschluss-, Feuchtigkeits- oder Kontaktprobleme hin als auf eine langsame Sensoralterung.
Eine über Monate zunehmende Abweichung kann dagegen auf Drift oder wiederholte thermische Belastung hindeuten.
Ein Fehler ausschließlich während der heißen Phase spricht für eine temperaturabhängige Komponente.
Ein Fehler nur während der Abkühlung kann Feuchtigkeit beziehungsweise temperaturabhängige Kontaktprobleme wahrscheinlicher machen.
| Fehlerbild | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Ausfall unmittelbar nach Washdown | Feuchtigkeit in Stecker oder Kabel | Elektrische Verbindung und Isolation prüfen |
| Fehler nur bei hoher Temperatur | Temperaturabhängiger Sensor-, Leitungs- oder Elektronikfehler | Messkette kontrolliert erwärmen |
| Fehler erst beim Abkühlen | Kondensation oder temperaturabhängiger Kontaktfehler | Abkühlphase und Isolationswert beobachten |
| Messwert dauerhaft verschoben | Kalibrierdrift oder bleibende Beschädigung | Vergleichskalibrierung durchführen |
| Unregelmäßige Sprünge | Kontaktproblem oder Kabelbruch | Stecker und Kabel mechanisch prüfen |
| Langsame Reaktion nach Umbau | Geänderte Einbaulänge oder Wärmeübertragung | Mechanischen Aufbau vergleichen |
18. Typische Fehlerbilder systematisch diagnostizieren
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Sensor funktioniert vor CIP, danach nicht mehr | Feuchtigkeit oder beschädigte Steckverbindung | Stecker öffnen, trocknen und Isolation prüfen |
| Pt100-Wert springt bei Bewegung des Kabels | Kabelbruch oder Kontaktproblem | Leitung und Steckverbinder abschnittsweise prüfen |
| Messwert ändert sich nach jeder SIP-Sterilisation dauerhaft leicht | Drift beziehungsweise thermische Belastung | Kalibrierhistorie vergleichen |
| Sensor misst korrekt, 4–20-mA-Ausgang ist falsch | Messumformer oder Parametrierung | Sensorwiderstand und Ausgangssignal getrennt prüfen |
| Fehler nur während Dampfphase | Temperaturgrenze beziehungsweise thermischer Fehler | Geräteausführung und zulässige Temperaturen prüfen |
| Fehler tritt nach kaltem Nachspülen auf | Schneller Temperaturwechsel oder Feuchtigkeit | Temperaturprofil und Anschlussbereich untersuchen |
| Anzeige reagiert nach Sensortausch deutlich langsamer | Andere Tauchlänge oder Schutzrohrgeometrie | Mechanische Ausführung vergleichen |
| Mehrere Sensoren fallen am gleichen Anlagenbereich aus | Prozess- oder Washdown-Bedingung statt Einzelfehler | Temperatur-, Reinigungs- und Einbaubedingungen gemeinsam prüfen |
19. Temperaturfühler für wiederkehrende CIP-/SIP-Zyklen auswählen
Die Auswahl beginnt mit dem realen Temperaturprofil.
Nicht nur die maximale Produkttemperatur, sondern auch CIP- und SIP-Temperatur müssen bekannt sein.
Zusätzlich sollte geklärt werden, wie schnell aufgeheizt und abgekühlt wird.
Danach folgen Prozessanschluss und Hygienic Design.
Produktberührte Bereiche sollten reinigungsfreundlich, totraumarm beziehungsweise totraumfrei und für die eingesetzten Medien geeignet sein.
Die elektrische Seite wird separat bewertet.
Hier sind Schutzart, Stecker, Gegenstecker, Kabelmaterial und Umgebungstemperatur entscheidend.
Für die messtechnische Funktion müssen Einbaulänge, Ansprechzeit, Sensorart, Genauigkeitsklasse und gegebenenfalls der Messumformer berücksichtigt werden.
Eine geeignete Auslegung folgt daher nicht der Frage „Welcher Pt100 misst bis 150 °C?“, sondern der vollständigen Prozessbeschreibung.
20. Passende Temperaturmesstechnik von ICS Schneider
ICS Schneider Messtechnik bietet Widerstandsthermometer, Schutzrohre, Messumformer und weitere Temperaturmesstechnik für hygienische Prozesse, Lebensmittelproduktion, Pharma und Biotechnologie. Eine Übersicht finden Sie unter Temperaturmesstechnik und Widerstandsthermometer / Pt100-Fühler.
20.1 WIKA TR21-C für kompakte hygienische Messstellen
Der WIKA TR21-C ist ein kompaktes Miniatur-Widerstandsthermometer für sterile und hygienische Verfahrenstechnik.
Er ist für flüssige und gasförmige Medien im Bereich von -30 … +250 °C vorgesehen.
Zur Verfügung stehen Pt100 beziehungsweise Pt1000 in 3- oder 4-Leiter-Schaltung sowie Ausführungen mit integriertem 4–20-mA-Messumformer.
Die elektrische Kontaktierung erfolgt über M12 x 1.
Die elektrischen Bauteile sind je nach Ausführung gegen Feuchtigkeit mit IP67 beziehungsweise IP69K geschützt.
Die Prozessanschlüsse sind hinsichtlich Werkstoff und Gestaltung auf hygienische Messstellen ausgelegt.
Für Anwendungen, bei denen der Sensor im Autoklaven sterilisiert werden muss, ist außerdem eine speziell temperaturbeständige Geräteausführung verfügbar.
20.2 WIKA TR21-B für orbital eingeschweißte hygienische Leitungen
Der WIKA TR21-B ist für die sterile Verfahrenstechnik und zum Orbitalschweißen vorgesehen.
Die messstoffberührten Teile bestehen aus CrNi-Stahl 1.4435.
Die Konstruktion ist selbstentleerend und totraumminimiert.
Auch beim TR21-B stehen direkter Pt100/Pt1000-Ausgang oder ein integrierter 4–20-mA-Messumformer zur Verfügung.
Eine integrierte Federung stellt den Kontakt der Sensorspitze zum Schutzrohrboden sicher und unterstützt damit eine kurze Ansprechzeit und reproduzierbare Wärmeübertragung.
Damit ist diese Bauform besonders interessant, wenn Hygiene, Prozessintegration und Reaktionsgeschwindigkeit gemeinsam berücksichtigt werden müssen.
20.3 WIKA TR25 für Inline-Messungen
Der WIKA TR25 ist ein Rohr-In-Line-Widerstandsthermometer für Rohrleitungen mit hohen hygienischen Anforderungen.
Die Konstruktion besitzt totraumfreie Übergänge und ist ausdrücklich für CIP- und SIP-Prozesse geeignet.
Da kein klassisches Schutzrohr tief in den Produktstrom hineinragen muss, ist die Bauform unter anderem für molchbare Rohrleitungen, hochviskose Medien und Strömungen mit hohen Scherkräften interessant.
Als Messelemente werden Pt100-Sensoren der Klassen A beziehungsweise B nach IEC 60751 eingesetzt.
ICS nennt für die Baureihe besonders die Kombination aus hoher Messgenauigkeit und kurzer Ansprechzeit.
20.4 Welche Bauform ist geeignet?
Ein kompakter TR21-C kann für viele hygienische Standardmessstellen eine passende Lösung sein.
Der TR21-B bietet Vorteile bei orbital eingeschweißten und selbstentleerenden Rohrkonstruktionen.
Der TR25 wird interessant, wenn eine Inline-Messung ohne klassisches eintauchendes Schutzrohr gefordert ist.
Entscheidend bleibt jedoch immer das konkrete CIP-/SIP-Profil einschließlich maximaler Temperatur, Temperaturwechsel, Reinigungschemikalien, Druck, Strömung und äußerer Washdown-Bedingungen.
21. Fazit
Ein Temperaturfühler kann die maximale SIP-Temperatur problemlos erreichen und trotzdem nach wiederholten Reinigungszyklen ausfallen.
Der Grund ist, dass CIP und SIP die komplette Messstelle belasten und nicht nur das eigentliche Pt100-Messelement.
Schnelle Wechsel zwischen heißem Reinigungsmedium, Reinstdampf und kaltem Spülwasser erzeugen thermische Belastungen in Schutzrohr, Sensor, Anschluss und Gehäuse.
Die maximal zulässige Temperatur allein beschreibt diese dynamische Belastung nicht vollständig.
Gleichzeitig ist Feuchtigkeit eine wichtige Fehlerquelle.
Steckverbinder, Gegenstecker, Kabel und Dichtungen müssen deshalb genauso zur Anwendung passen wie der eigentliche Temperaturfühler.
Besonders aufschlussreich ist der Zeitpunkt des Fehlers.
Tritt er direkt nach Washdown auf, ist die elektrische Verbindung verdächtig. Tritt er ausschließlich bei hoher Temperatur auf, muss die Temperaturbeständigkeit der Messkette betrachtet werden. Beginnt der Fehler erst während des Abkühlens, sollte auch Kondensation beziehungsweise Feuchtigkeit untersucht werden.
Eine gute Diagnose trennt außerdem Messelement, Leitungsweg und Messumformer voneinander.
Für eine belastbare Auslegung gilt deshalb:
Produkt-, CIP- und SIP-Temperaturen bestimmen → Geschwindigkeit der Temperaturwechsel berücksichtigen → hygienischen Prozessanschluss auswählen → Einbaulänge und Wärmeübergang auslegen → Feuchtigkeitsschutz der elektrischen Verbindung bestimmen → geeigneten Gegenstecker und Kabelwerkstoff wählen → Umgebungstemperatur des Transmitters prüfen → reale Messstelle nach CIP/SIP beobachten → Kalibriertrend dokumentieren → Fehler abhängig von Prozessphase systematisch diagnostizieren.
Der wichtigste praktische Grundsatz lautet damit: Ein CIP-/SIP-tauglicher Temperaturfühler muss nicht nur heiß werden dürfen. Er muss wiederholte Temperaturwechsel, Feuchtigkeit und die komplette hygienische Reinigungsumgebung dauerhaft als funktionierende Messkette überstehen.
22. Häufige Fragen zu Temperaturfühlern nach CIP und SIP
22.1 Was bedeutet CIP für einen Temperaturfühler?
CIP bedeutet Cleaning in Place. Der Sensor bleibt während der Reinigung eingebaut und wird zusammen mit Rohrleitung oder Behälter Reinigungsmedien, Temperatur und Strömung ausgesetzt.
22.2 Was bedeutet SIP?
SIP bedeutet Sterilization in Place beziehungsweise Steam in Place. Die Anlage wird im eingebauten Zustand sterilisiert, häufig mit kondensierendem Reinstdampf.
22.3 Welche Temperaturen treten bei SIP typischerweise auf?
Bei klassischen pharmazeutischen Reinstdampfprozessen liegen typische Temperaturen etwa zwischen 121 und 134 °C. Maßgeblich ist jedoch immer der konkrete validierte SIP-Prozess.
22.4 Warum können schnelle Temperaturwechsel problematisch sein?
Verschiedene Komponenten des Sensors erwärmen und kühlen mit unterschiedlicher Geschwindigkeit. Dadurch entstehen thermische Gradienten und mechanische Belastungen.
22.5 Bedeutet eine maximale Sensortemperatur von 250 °C automatisch hohe Thermoschockfestigkeit?
Nein. Maximale Prozesstemperatur und zulässige beziehungsweise geprüfte Geschwindigkeit eines Temperaturwechsels sind unterschiedliche Eigenschaften.
22.6 Kann Feuchtigkeit einen Pt100-Messwert verfälschen?
Ja. Feuchtigkeit in Steckverbindern oder Leitungen kann elektrische Isolations- und Kontaktverhältnisse verändern und dadurch Offset, instabile Werte oder Ausfälle verursachen.
22.7 Warum tritt ein Fehler manchmal erst beim Abkühlen auf?
Während der Abkühlung ändern sich die Temperatur- und Feuchtigkeitsbedingungen an der Messstelle. Bei einer nicht ausreichend geschützten Verbindung kann dann unter anderem Kondensation beziehungsweise ein feuchtigkeitsabhängiger Kontaktfehler sichtbar werden.
22.8 Ist IP67 für CIP/SIP ausreichend?
Das hängt von der äußeren Reinigungsbelastung ab. Die Schutzart der konkreten Ausführung und der kompletten Steckverbindung muss zur tatsächlichen Washdown-Situation passen.
22.9 Was bringt IP69K?
IP69K beschreibt einen erhöhten Schutz gegen intensive Hochdruck-/Hochtemperatur-Wasserbeaufschlagung nach der zugrunde liegenden Prüfung. Es ersetzt jedoch keine Prüfung der Prozess- oder Chemikalienbeständigkeit.
22.10 Muss auch der M12-Gegenstecker geeignet sein?
Ja. Die komplette Verbindung aus Sensoranschluss, Gegenstecker, Dichtung und Kabel muss die geforderte Schutzwirkung erreichen.
22.11 Kann das Kabel selbst eine Ausfallursache sein?
Ja. Risse, Knicke, ungeeignete Kabelwerkstoffe oder beschädigte Übergänge können Feuchtigkeitseintritt und elektrische Fehler verursachen.
22.12 Wie prüfe ich, ob wirklich der Pt100 defekt ist?
Der Sensorwiderstand sollte vom übrigen Signalweg getrennt geprüft und mit der zugehörigen Temperatur verglichen werden. Bei intermittierenden Fehlern kann zusätzlich eine kontrollierte Prüfung über den relevanten Temperaturbereich notwendig sein.
22.13 Hilft eine 4-Leiter-Schaltung gegen Feuchtigkeitsprobleme?
Sie reduziert den Einfluss normaler Leitungswiderstände, macht einen feuchten oder korrodierten Steckverbinder jedoch nicht automatisch unkritisch.
22.14 Sollte ein Temperaturfühler nach jedem SIP-Zyklus kalibriert werden?
Nicht grundsätzlich. Das Prüfintervall wird aus Prozesskritikalität, Qualitätsanforderungen, Erfahrung und gegebenenfalls regulatorischen Vorgaben abgeleitet.
22.15 Warum ist die Einbaulänge wichtig?
Sie beeinflusst Wärmeübergang, Ansprechzeit, Wärmeableitung zur Umgebung und mechanische Belastung des Tauchschaftes.
22.16 Wann ist ein Inline-Temperaturfühler sinnvoll?
Wenn ein klassisches in den Prozess hineinragendes Schutzrohr unerwünscht ist, beispielsweise bei molchbaren Rohrleitungen, hochviskosen Medien oder bestimmten hygienischen Anforderungen.
22.17 Ist der WIKA TR21-C für hygienische Prozesse geeignet?
Ja. Der TR21-C wurde für sterile Verfahrenstechnik entwickelt, besitzt hygienische Prozessanschlüsse und ist je nach Ausführung mit Feuchtigkeitsschutz IP67 beziehungsweise IP69K verfügbar.
22.18 Ist der WIKA TR25 CIP- und SIP-fähig?
Ja. ICS und WIKA beschreiben den TR25 ausdrücklich als CIP- und SIP-geeignet und für hygienische Rohrleitungsanwendungen ausgelegt.
22.19 Welche Hinweise benötigt ICS Schneider bei einem Sensorproblem nach SIP?
Hilfreich sind Sensortyp, Prozessanschluss, elektrische Anschlussvariante, Produkt- und SIP-Temperatur, Temperaturprofil, Reinigungsmedien, Washdown-Bedingungen, Zeitpunkt des Fehlereintritts sowie die Frage, ob der Sensor direkt Pt100/Pt1000 oder über einen Messumformer ausgewertet wird.
22.20 Welche Angaben benötigt ICS Schneider für eine Neuauslegung?
Benötigt werden insbesondere normaler Prozessbereich, CIP- und SIP-Temperaturen, Geschwindigkeit der Temperaturwechsel, Medium und Reinigungschemikalien, Druck, Strömung, Rohrdurchmesser, Einbaulänge, hygienischer Prozessanschluss, gewünschte Genauigkeit und Ansprechzeit, elektrischer Anschluss, Schutzart und gewünschtes Ausgangssignal.