


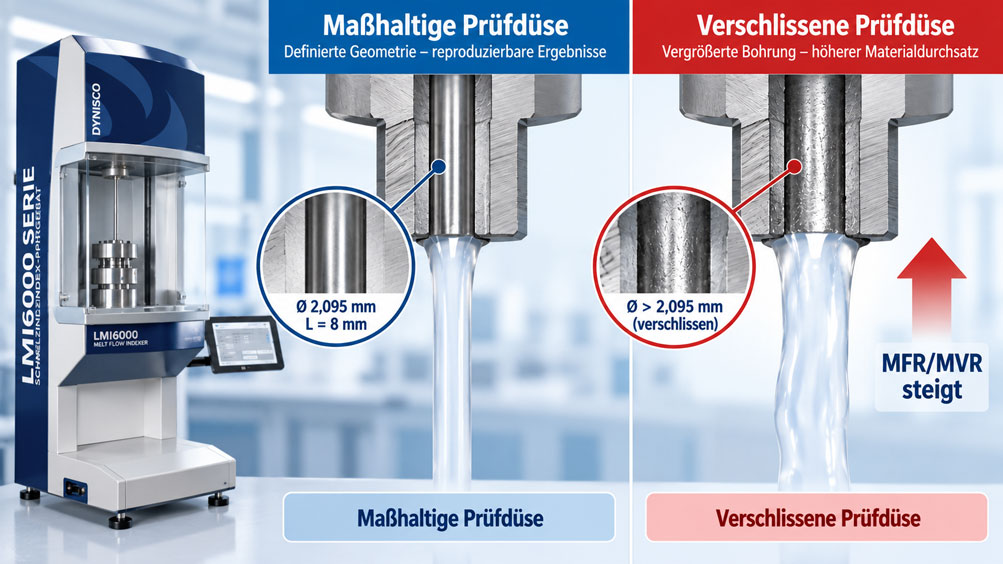
Bei einer Schmelzindexprüfung werden Temperatur, Prüflast und Prüfzeit sehr sorgfältig kontrolliert. Ein wesentlich kleineres Bauteil wird dabei leicht unterschätzt: die Prüfdüse am unteren Ende des Prüfzylinders.
Ihre Geometrie gehört unmittelbar zur Definition der Prüfung. Die Polymerschmelze wird durch eine präzise festgelegte Bohrung mit definierter Länge gedrückt. Verändert sich diese Geometrie durch Verschleiß, Beschädigung oder ungeeignete Reinigung, verändert sich auch der Strömungswiderstand.
Das kann dazu führen, dass dasselbe Polymer bei identischer Temperatur und identischer Prüflast einen anderen MFR beziehungsweise MVR liefert.
Besonders kritisch ist, dass ein solcher Fehler nicht zwangsläufig durch stark schwankende Ergebnisse auffällt. Eine gleichmäßig verschlissene Düse kann durchaus wiederholbare Werte liefern – nur auf einem systematisch verschobenen Niveau.
Umgekehrt kann eine Düse durch Polymerreste oder Ablagerungen teilweise verengt sein. Dann steigt der Strömungswiderstand und der gemessene Schmelzfluss kann niedriger ausfallen. Verschleiß und Verschmutzung können damit sogar in entgegengesetzte Richtungen wirken.
Gerade bei gefüllten, verstärkten oder abrasiven Werkstoffen muss deshalb nicht nur die Sauberkeit, sondern auch der geometrische Zustand der Prüfdüse berücksichtigt werden.
Die gleiche Aufmerksamkeit ist nach der Reinigung erforderlich. Dynisco sieht spezielle Reinigungswerkzeuge und Präzisionswerkzeuge für die Düsenbohrung vor. Die Bohrung darf beim Entfernen von Polymerresten nicht aufgeweitet, zerkratzt oder anderweitig verändert werden.
Die zentrale Aussage lautet: Die Prüfdüse ist kein beliebiges Verschleißteil außerhalb der Messkette, sondern Bestandteil der definierten Prüfgeometrie. Veränderungen von Bohrung, Länge oder Oberfläche können MFR und MVR systematisch beeinflussen. Deshalb müssen Reinigung, geometrische Kontrolle und rechtzeitiger Austausch Bestandteil der Laborroutine sein.
Inhaltsverzeichnis
- Welche Aufgabe hat die Prüfdüse bei der Schmelzindexmessung?
- Warum ist die Düsengeometrie so wichtig?
- Wie verschleißt eine Schmelzindex-Prüfdüse?
- Was passiert bei einer aufgeweiteten Düsenbohrung?
- Warum auch die Düsenlänge relevant ist
- Wie beeinflussen Kratzer und Kanten den Materialfluss?
- Wie verändert Düsenverschleiß den MFR?
- Wie verändert Düsenverschleiß den MVR?
- Warum gute Wiederholbarkeit trotzdem falsche Werte liefern kann
- Verschleiß und Verschmutzung richtig unterscheiden
- Prüfdüse richtig reinigen
- Warum gefüllte Kunststoffe die Düse stärker beanspruchen können
- Wie lässt sich der Düsenverschleiß kontrollieren?
- Welche Rolle spielt die Go/No-Go-Lehre?
- Wann hilft ein Referenzmaterial bei der Diagnose?
- Warum Gerätekalibrierung und Düsenkontrolle zusammengehören
- ISO 1133 und ASTM D1238 richtig einordnen
- Typische Fehlerbilder systematisch diagnostizieren
- Passende Dynisco-Prüftechnik von ICS Schneider
- Fazit
- Häufige Fragen zu verschlissenen Schmelzindex-Prüfdüsen
1. Welche Aufgabe hat die Prüfdüse bei der Schmelzindexmessung?
Beim Schmelzindex-Prüfgerät wird eine definierte Menge thermoplastischen Materials in einem beheizten Prüfzylinder auf die festgelegte Prüftemperatur gebracht.
Ein Kolben übt über ein definiertes Prüfgewicht eine Kraft auf die Polymerschmelze aus. Das Material kann anschließend nur über die am unteren Ende des Zylinders eingesetzte Prüfdüse austreten.
Die Düse bildet damit einen genau definierten Strömungswiderstand.
Beim MFR wird bestimmt, welche Masse der Schmelze innerhalb einer definierten Zeit austritt und anschließend auf g/10 min umgerechnet wird.
Beim MVR wird dagegen die Kolbenbewegung genutzt, um das verdrängte Schmelzevolumen und daraus den Volumenstrom in cm³/10 min zu bestimmen.
Beide Messgrößen verwenden damit zwar unterschiedliche Auswerteverfahren, das Polymer strömt aber in beiden Fällen durch dieselbe definierte Prüfdüse.
Eine Veränderung der Düsengeometrie kann deshalb sowohl den MFR als auch den MVR beeinflussen.
2. Warum ist die Düsengeometrie so wichtig?
Bei einer klassischen Schmelzflussprüfung besitzt die Standarddüse eine sehr genau definierte Geometrie.
Für Prüfungen nach ISO 1133 wird typischerweise eine Düse mit einer nominellen Bohrung von 2,095 mm und einer Länge von 8 mm verwendet.
Diese Geometrie ist nicht zufällig gewählt. Sie gehört gemeinsam mit Prüfzylinder, Kolben, Temperatur und Prüflast zum standardisierten Messaufbau.
Werden zwei Materialchargen miteinander verglichen, wird vorausgesetzt, dass nicht nur Temperatur und Belastung, sondern auch diese mechanische Prüfgeometrie vergleichbar ist.
Eine aufgeweitete Bohrung stellt dem Polymer einen geringeren Strömungswiderstand entgegen.
Eine teilweise zugesetzte Bohrung besitzt dagegen einen erhöhten Strömungswiderstand.
Bereits daraus wird deutlich, warum der Zustand der Düse unmittelbar in das Messergebnis eingehen kann.
3. Wie verschleißt eine Schmelzindex-Prüfdüse?
Die Prüfdüse ist bei jeder Messung gleichzeitig hohen Temperaturen, strömender Polymerschmelze und mechanischer Reinigung ausgesetzt.
Bei vielen ungefüllten Thermoplasten ist die Beanspruchung gering. Die Geometrie kann über lange Zeit stabil bleiben.
Anders kann die Situation bei Kunststoffen mit abrasiven Füll- und Verstärkungsstoffen aussehen.
Glasfasern, mineralische Füllstoffe und andere harte Bestandteile können die mechanische Belastung des Strömungskanals erhöhen.
Auch korrosive Materialien beziehungsweise Zersetzungsprodukte können je nach Werkstoffpaarung eine Rolle spielen.
Eine weitere mögliche Ursache für geometrische Veränderungen ist eine ungeeignete Reinigung.
Wird ein nicht dafür vorgesehenes Werkzeug gewaltsam durch die Bohrung gedrückt, kann der definierte Innenquerschnitt beschädigt werden.
Eine Prüfdüse sollte deshalb nicht allein danach beurteilt werden, ob man optisch noch durch die Öffnung sehen kann.
4. Was passiert bei einer aufgeweiteten Düsenbohrung?
Wird die Düsenbohrung durch Verschleiß größer, steht der Polymerschmelze ein größerer Strömungsquerschnitt zur Verfügung.
Der Strömungswiderstand nimmt dadurch grundsätzlich ab.
Unter ansonsten identischen Prüfbedingungen kann mehr Polymer durch die Düse austreten.
Die Folge ist typischerweise eine Verschiebung des Messergebnisses in Richtung eines höheren MFR beziehungsweise MVR.
Wie groß diese Abweichung ausfällt, lässt sich jedoch nicht mit einer einfachen allgemeingültigen Formel korrigieren.
Polymerschmelzen sind typischerweise nicht-newtonsch. Zusätzlich spielen Eintrittseffekte, Scherabhängigkeit und die konkrete Materialcharakteristik eine Rolle.
Eine verschlissene Düse sollte deshalb nicht durch einen rechnerischen Korrekturfaktor kompensiert werden.
Liegt ihre Geometrie außerhalb der zulässigen Toleranz, ist der messtechnisch saubere Weg der Austausch.
5. Warum auch die Düsenlänge relevant ist
Nicht nur der Durchmesser, sondern auch die wirksame Länge des Strömungskanals beeinflusst den Druckverlust der Schmelze.
Die Standarddüse besitzt deshalb ebenfalls eine definierte Länge.
Werden Stirnflächen durch mechanische Bearbeitung beschädigt oder Material an den Düsenenden unzulässig abgetragen, kann sich die wirksame Strömungsgeometrie verändern.
Auch stark verrundete Ein- oder Austrittskanten verändern die Eintritts- beziehungsweise Austrittsbedingungen.
Bei einem normierten Vergleichsverfahren sollte die Düse deshalb nicht nachträglich durch Schleifen, Aufbohren oder andere mechanische Bearbeitung „repariert“ werden.
Die Kosten einer neuen Prüfdüse sind im Verhältnis zum Risiko systematisch falscher Chargenfreigaben meist gering.
6. Wie beeinflussen Kratzer und Kanten den Materialfluss?
Die Bohrung einer Prüfdüse soll geometrisch gleichmäßig und ihre Oberfläche in einem definierten Zustand sein.
Tiefe Kratzer, Gratbildung, Aufweitungen oder beschädigte Stirnflächen verändern die Strömungsbedingungen.
Nicht jede optisch sichtbare Gebrauchsspur erzeugt automatisch eine relevante Messabweichung.
Eine beschädigte Bohrung sollte jedoch nicht allein anhand ihrer äußeren Oberfläche freigegeben werden.
Entscheidend ist, ob die für die Prüfung erforderlichen geometrischen Bedingungen weiterhin eingehalten werden.
Insbesondere der Innendurchmesser lässt sich visuell nur sehr eingeschränkt bewerten.
Für eine reproduzierbare Laborprüfung ist deshalb eine geeignete Maß- beziehungsweise Lehrenkontrolle aussagekräftiger als eine reine Sichtprüfung.
7. Wie verändert Düsenverschleiß den MFR?
Der MFR beschreibt die Masse der ausgetretenen Polymerschmelze pro definierter Zeit, normiert auf zehn Minuten.
Vergrößert sich der freie Querschnitt einer verschlissenen Düse, kann bei identischer Temperatur und Belastung mehr Material austreten.
Das gemessene Extrudatgewicht steigt entsprechend.
Ein Material, das mit einer maßhaltigen Düse beispielsweise innerhalb seiner Spezifikation liegt, kann mit einer verschlissenen Düse scheinbar einen höheren Schmelzfluss zeigen.
Problematisch ist insbesondere eine langfristige Drift.
Wird die Düse über Monate langsam größer, können MFR-Werte ebenfalls langsam nach oben wandern. Eine solche Veränderung kann fälschlicherweise als Veränderung der Polymerqualität interpretiert werden.
Dadurch besteht die Gefahr, dass Prozess- oder Materialmaßnahmen eingeleitet werden, obwohl die tatsächliche Ursache im Prüfgerät liegt.
8. Wie verändert Düsenverschleiß den MVR?
Beim MVR wird nicht die Masse einzelner Extrudatabschnitte gewogen, sondern die Kolbenbewegung während des Materialflusses ausgewertet.
Ein größerer Durchsatz durch die Düse führt bei gleicher Prüflast dazu, dass sich der Kolben entsprechend schneller durch den Prüfzylinder bewegt.
Auch der berechnete MVR kann deshalb durch eine veränderte Düsengeometrie systematisch verschoben werden.
Die Tatsache, dass bei Methode B ein hochauflösender Encoder verwendet wird, schützt nicht vor diesem mechanischen Fehler.
Der Encoder kann die Kolbenbewegung sehr genau erfassen – er kann jedoch nicht erkennen, ob der erhöhte Materialfluss durch das Polymer oder durch eine aufgeweitete Düse verursacht wird.
Das zeigt einen wichtigen Grundsatz der Messtechnik:
Eine sehr genaue Signalerfassung kann eine falsche mechanische Prüfgeometrie nicht kompensieren.
9. Warum gute Wiederholbarkeit trotzdem falsche Werte liefern kann
Bei der täglichen Qualitätskontrolle wird häufig darauf geachtet, ob mehrere Wiederholmessungen eng beieinanderliegen.
Das ist wichtig, beantwortet aber nur einen Teil der Frage.
Eine verschlissene Düse kann eine relativ stabile neue Geometrie besitzen.
Werden fünf Proben mit derselben verschlissenen Düse unter identischen Bedingungen geprüft, können die Ergebnisse sehr eng zusammenliegen.
Die Wiederholbarkeit erscheint dann ausgezeichnet.
Trotzdem können alle fünf Ergebnisse gegenüber einer normgerechten Düse systematisch verschoben sein.
Wiederholbarkeit und Richtigkeit sind deshalb voneinander zu unterscheiden.
| Zustand | Wiederholbarkeit | Mögliche Richtigkeit |
|---|---|---|
| Saubere, maßhaltige Düse | Gut | Grundlage für normgerechte Ergebnisse |
| Gleichmäßig verschlissene Düse | Kann weiterhin gut sein | Systematischer Messfehler möglich |
| Teilweise verschmutzte Düse | Kann schlecht oder wechselnd sein | Messwert häufig verschoben |
| Wechselnde Ablagerungen | Häufig schlechter | Zusätzliche Streuung möglich |
Eine reine statistische Kontrolle der Wiederholmessungen ersetzt deshalb keine regelmäßige Kontrolle der mechanischen Prüfmittel.
10. Verschleiß und Verschmutzung richtig unterscheiden
Eine auffällige MFR- oder MVR-Verschiebung bedeutet nicht automatisch, dass die Düse verschlissen ist.
Polymerreste können im Düsenkanal verbleiben und bei der Prüftemperatur weiter thermisch altern.
Dadurch kann sich der wirksame freie Querschnitt verkleinern.
Eine solche teilweise blockierte Düse führt grundsätzlich eher zu einem erhöhten Strömungswiderstand und damit zu niedrigeren Durchflusswerten.
Zusätzlich können sich gealterte Polymerreste während einer späteren Prüfung teilweise lösen. Dadurch verändert sich der Strömungsquerschnitt während oder zwischen mehreren Messungen.
Das kann zu einer schlechteren Wiederholbarkeit führen.
Vor der Bewertung eines vermeintlichen Verschleißes sollte deshalb zuerst sichergestellt werden, dass Düse, Prüfzylinder und Kolben vollständig sauber sind.
Bleibt die Abweichung nach fachgerechter Reinigung bestehen, ist die geometrische Kontrolle der nächste sinnvolle Schritt.
11. Prüfdüse richtig reinigen
Dynisco empfiehlt, Polymerreste konsequent aus der Prüfdüse zu entfernen.
Besonders einfach ist die Reinigung, solange die Düse noch warm und das verbliebene Polymer nicht vollständig erstarrt ist.
Dafür sind geeignete Düsenentnahme- und Reinigungswerkzeuge vorgesehen.
Die Innenbohrung kann mit dem dafür vorgesehenen Präzisionswerkzeug beziehungsweise der entsprechenden Düsenbürste von Materialresten befreit werden.
Dabei geht es nicht darum, Material von der metallischen Düsenoberfläche abzutragen.
Das Reinigungswerkzeug dient ausschließlich dazu, Polymerreste zu entfernen und den ursprünglichen freien Querschnitt wiederherzustellen.
Besonders kritisch sind improvisierte Bohrer, Reibahlen oder harte Werkzeuge mit ungeeignetem Durchmesser.
Wird die Metalloberfläche mechanisch bearbeitet, kann aus einer Reinigung unbemerkt eine dauerhafte Vergrößerung der Messbohrung werden.
Eine saubere Düse ist deshalb notwendig – eine durch aggressive Reinigung veränderte Düse ist jedoch ebenfalls nicht mehr geeignet.
12. Warum gefüllte Kunststoffe die Düse stärker beanspruchen können
Viele technische Kunststoffe enthalten zusätzliche feste Bestandteile.
Dazu gehören beispielsweise Glasfasern, mineralische Füllstoffe, Pigmente oder andere Verstärkungs- und Funktionsstoffe.
Solche Bestandteile können die abrasive Beanspruchung von metallischen Oberflächen gegenüber einem ungefüllten Polymer erhöhen.
Für Labore, die regelmäßig hochgefüllte oder glasfaserverstärkte Materialien prüfen, kann die Düsenkontrolle deshalb eine höhere praktische Bedeutung besitzen als bei ausschließlich ungefüllten Standardpolymeren.
Die tatsächliche Verschleißrate hängt jedoch von Material, Füllstoffgehalt, Prüftemperatur, Prüfhäufigkeit, Düsenwerkstoff und Reinigung ab.
Es gibt deshalb kein universelles Austauschintervall wie „nach 1.000 Prüfungen muss jede Düse ersetzt werden“.
Der Zustand sollte über geeignete Prüf- beziehungsweise Kontrollverfahren bewertet werden.
13. Wie lässt sich der Düsenverschleiß kontrollieren?
Eine geeignete Prüfstrategie kombiniert Reinigung, Sichtkontrolle, geometrische Kontrolle und die Beobachtung von Referenzergebnissen.
Vor einer geometrischen Beurteilung muss die Düse vollständig sauber sein.
Anhaftendes Polymer darf nicht mit einer tatsächlichen Verengung oder Beschädigung verwechselt werden.
Anschließend werden insbesondere Bohrungsdurchmesser, Düsenlänge und der Zustand der Stirnflächen betrachtet.
Dynisco führt für seine LMI-Geräte eine Go/No-Go-Lehre für die Düsenprüfung als Zubehör auf.
Zusätzlich sollte die Düse auf sichtbare Beschädigungen, Gratbildung und ungewöhnliche Gebrauchsspuren kontrolliert werden.
Bei Zweifeln ist ein Austausch häufig aussagekräftiger als der Versuch, eine bereits beschädigte Düse mechanisch nachzuarbeiten.
14. Welche Rolle spielt die Go/No-Go-Lehre?
Eine Go/No-Go-Lehre ermöglicht eine schnelle Prüfung, ob eine Bohrung innerhalb eines definierten Größenbereiches liegt.
Das Prinzip ist einfach.
Die Gut-Seite der Lehre muss sich entsprechend ihrer vorgesehenen Funktion verwenden lassen, während die Ausschuss-Seite eine zu große Bohrung erkennen soll.
Damit lässt sich wesentlich zuverlässiger beurteilen, ob die Düsenbohrung geometrisch noch verwendbar ist, als durch eine reine Sichtprüfung.
Die Lehre selbst muss selbstverständlich ebenfalls in geeignetem Zustand und nachvollziehbar verwaltet sein.
Wird festgestellt, dass die Prüfdüse die zulässige Geometrie nicht mehr erfüllt, sollte sie aus dem Prüfmittelbestand genommen werden.
Sie weiterzuverwenden und lediglich eine Abweichung im Prüfbericht zu vermerken, würde das standardisierte Prüfverfahren verändern.
15. Wann hilft ein Referenzmaterial bei der Diagnose?
Ein bekanntes Referenzmaterial beziehungsweise ein intern langfristig überwachtes Kontrollmaterial kann zusätzlich helfen, schleichende Veränderungen des Prüfaufbaus zu erkennen.
Zeigt dasselbe Material bei vergleichbaren Bedingungen über einen längeren Zeitraum eine gerichtete Veränderung des MFR oder MVR, sollte nicht automatisch von einer Materialänderung ausgegangen werden.
Auch Prüftemperatur, Last, Kolben, Zylinder, Düse, Waage beziehungsweise Encoder und Bedienablauf kommen als Ursachen infrage.
Ein Referenzmaterial ersetzt keine Maßkontrolle der Düse.
Es kann jedoch zeigen, dass sich das Gesamtsystem verändert hat und eine technische Untersuchung erforderlich ist.
Besonders wertvoll ist dabei ein dokumentierter Langzeittrend.
Ein einzelner Referenzwert kann zufällig auffällig sein; eine über viele Prüfungen erkennbare Drift liefert wesentlich mehr diagnostische Information.
16. Warum Gerätekalibrierung und Düsenkontrolle zusammengehören
Bei einem Schmelzindex-Prüfgerät gehören verschiedene physikalische Größen zur Prüfmittelüberwachung.
Dazu zählen unter anderem Temperatur, Prüfgewichte, Zeitmessung, Kolben- beziehungsweise Encoderweg und die mechanischen Abmessungen des Prüfsystems.
Es reicht daher nicht aus, lediglich die Temperaturanzeige kalibrieren zu lassen und anschließend von einem vollständig verifizierten Gerät auszugehen.
Dynisco empfiehlt für seine LMI-Systeme eine regelmäßige Überprüfung, damit das Gerät die Anforderungen des verwendeten Standards weiterhin erfüllt.
Die mechanischen Toleranzen gehören ausdrücklich zu dieser Betrachtung.
Bei der betrieblichen Prüfmittelverwaltung sollte die Prüfdüse deshalb als relevanter Bestandteil des Systems behandelt werden.
Wird sie ausgetauscht, ist es sinnvoll, den Wechsel nachvollziehbar zu dokumentieren.
17. ISO 1133 und ASTM D1238 richtig einordnen
Für Schmelzflussprüfungen sind insbesondere ISO 1133-1 und ASTM D1238 relevant.
ISO 1133-1:2022 beschreibt die Bestimmung von MFR und MVR thermoplastischer Materialien unter festgelegten Bedingungen von Temperatur und Belastung.
Dabei unterscheidet die Norm unter anderem zwischen der massenbezogenen Methode A und der auf Kolbenverschiebung basierenden Methode B.
ASTM D1238 behandelt ebenfalls die Bestimmung der Schmelzflussrate mit einem Extrusionsplastometer.
Die derzeit aktive ASTM-Ausgabe ist D1238-26.
ASTM weist ausdrücklich darauf hin, dass Unterschiede in Prüftechnik, Gerätegeometrie oder Prüfbedingungen zu abweichenden Fließraten führen können.
Genau deshalb ist eine verschlissene Prüfdüse messtechnisch relevant.
Die Geometrie des Extrusionsweges ist Teil der definierten Prüfbedingungen und keine frei wählbare Geräteeigenschaft.
ISO- und ASTM-Verfahren behandeln dasselbe grundlegende Prüfprinzip, sind jedoch nicht in sämtlichen technischen Einzelheiten identisch. Für Prüfberichte sollte daher immer die tatsächlich verwendete Norm beziehungsweise Methode angegeben werden.
18. Typische Fehlerbilder systematisch diagnostizieren
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| MFR und MVR steigen über längere Zeit bei Referenzmaterial | Düsenbohrung verschlissen oder aufgeweitet | Düse reinigen und Geometrie mit geeigneter Lehre prüfen |
| MFR plötzlich niedriger als üblich | Polymerrest oder teilweise zugesetzte Düsenbohrung | Düse vollständig reinigen und Prüfung wiederholen |
| Werte schwanken von Prüfung zu Prüfung | Wechselnde Ablagerungen, Temperatur, Materialvorbereitung oder Bedienung | Düse, Zylinder und gesamten Prüfablauf systematisch kontrollieren |
| Wiederholbarkeit gut, Mittelwert aber gegenüber anderem Gerät verschoben | Systematischer Geometrie-, Temperatur- oder Lastfehler | Prüfdüse, Temperatur und Prüfgewichte geräteübergreifend verifizieren |
| Abweichung tritt vor allem bei stark gefüllten Materialien auf | Abrasiver Verschleiß oder materialabhängige Prüfeinflüsse | Düsenverschleiß häufiger kontrollieren |
| Nach aggressiver Reinigung ändern sich die Ergebnisse dauerhaft | Düsenbohrung bei Reinigung beschädigt oder aufgeweitet | Maßkontrolle durchführen und Düse gegebenenfalls ersetzen |
| MVR falsch, Encoderprüfung jedoch ohne Befund | Mechanische Prüfgeometrie oder Materialzustand | Düse, Zylinder, Temperatur und Materialvorbereitung prüfen |
| Extrudat tritt sichtbar ungleichmäßig aus | Ablagerung, beschädigte Bohrung oder Materialproblem | Düse ausbauen, reinigen und geometrisch kontrollieren |
19. Passende Dynisco-Prüftechnik von ICS Schneider
ICS Schneider Messtechnik bietet Dynisco-Schmelzindex-Prüfgeräte und Zubehör für die Prüfung thermoplastischer Werkstoffe. Eine Übersicht finden Sie unter Dynisco-Produkte und Schmelzindex-Prüfgeräte.
19.1 Dynisco LMI6000 Serie
Die Dynisco LMI6000 Serie ist für reproduzierbare Schmelzflussprüfungen in Labor, Qualitätskontrolle und produktionsnaher Materialprüfung ausgelegt.
Das Gerät unterstützt abhängig von der Konfiguration die Prüfmethoden A, A/B, B, C und D.
Ein digitaler Encoder erfasst die Kolbenbewegung für volumetrische Prüfverfahren und damit die Bestimmung des MVR.
Ein elektromechanisches Auto-Lift-System unterstützt reproduzierbares Gewichtshandling, während eine automatische Schneideeinheit bei den dafür vorgesehenen Methoden den Bedienereinfluss auf die Extrudatabschnitte reduzieren kann.
Die Automatisierung verbessert die Reproduzierbarkeit des Arbeitsablaufs, ersetzt jedoch nicht die mechanische Kontrolle von Zylinder, Kolben und Prüfdüse.
19.2 Dynisco LMI5000 Serie
Die Dynisco LMI5000 Serie ist ebenfalls für die Bestimmung von Schmelzfluss und weiteren Materialeigenschaften ausgelegt.
Je nach Konfiguration lassen sich gravimetrische und volumetrische Prüfungen sowie die Bestimmung der scheinbaren Schmelzedichte durchführen.
Auch bei diesem Gerät bleibt die verwendete Düse Bestandteil der mechanischen Prüfgeometrie.
19.3 Düsen und Reinigungswerkzeuge
Dynisco bietet für seine Melt Flow Indexer passende Düsen, Düsenentnahmewerkzeuge, Reinigungswerkzeuge, Präzisionsreinigungsbohrer und Go/No-Go-Lehren an.
Die Verwendung abgestimmter Werkzeuge ist besonders wichtig, weil bei der Reinigung zwar sämtliche Polymerreste entfernt werden müssen, die metallische Messgeometrie selbst jedoch nicht verändert werden darf.
Für unterschiedliche Prüfverfahren und Materialien stehen zudem unterschiedliche Düsenvarianten zur Verfügung.
Beim Ersatz sollte deshalb nicht nur irgendeine geometrisch ähnlich aussehende Kapillare eingesetzt werden, sondern die für Gerät, Norm und Prüfverfahren vorgesehene Ausführung.
19.4 Auslegung und Ersatzteilberatung durch ICS Schneider
Für die Auswahl einer Ersatzdüse sind insbesondere Gerätetyp, Serienausführung, verwendete Prüfnorm, Prüfverfahren und gegebenenfalls spezielle Werkstoffe relevant.
Bei auffälligen MFR-/MVR-Ergebnissen können zusätzlich Informationen zu Polymer, Füllstoffgehalt, Prüftemperatur, Last, bisheriger Reinigung und Verlauf der Messergebnisse helfen, zwischen Materialeffekt, Verschmutzung und möglichem mechanischem Verschleiß zu unterscheiden.
20. Fazit
Die Prüfdüse eines Schmelzindex-Prüfgeräts ist ein kleiner, aber messtechnisch entscheidender Bestandteil des Prüfaufbaus.
Ihre Bohrung und Länge definieren gemeinsam mit Temperatur und Belastung den Strömungswiderstand, gegen den die Polymerschmelze während der Prüfung arbeitet.
Vergrößert sich die Bohrung durch Verschleiß, sinkt grundsätzlich der Strömungswiderstand. MFR und MVR können dadurch systematisch zu hoch ausfallen.
Polymerablagerungen können den gegenteiligen Effekt verursachen. Eine teilweise zugesetzte Düse erhöht den Strömungswiderstand und kann den gemessenen Schmelzfluss reduzieren.
Damit müssen Verschleiß und Verschmutzung bei der Diagnose getrennt betrachtet werden.
Besonders wichtig ist die Unterscheidung zwischen Wiederholbarkeit und Richtigkeit. Eine gleichmäßig verschlissene Düse kann über mehrere Prüfungen sehr ähnliche Werte liefern und trotzdem einen systematischen Fehler verursachen.
Eine moderne Encoder-Auswertung oder automatische Probenabschneidung beseitigt diesen Fehler nicht. Sie verbessert die Erfassung beziehungsweise Bedienung, kann aber keine veränderte mechanische Düsengeometrie korrigieren.
Deshalb gehören Reinigung und geometrische Kontrolle zusammen.
Dynisco sieht für seine LMI-Geräte geeignete Düsenreinigungswerkzeuge und eine Go/No-Go-Lehre vor. Liegt die Düse außerhalb der zulässigen Geometrie, sollte sie ersetzt und nicht mechanisch nachbearbeitet werden.
Für eine belastbare Schmelzindexprüfung gilt deshalb:
Düse nach dem vorgesehenen Verfahren reinigen → Polymerreste vollständig entfernen → Bohrung nicht mechanisch aufweiten → Zustand regelmäßig kontrollieren → Referenzwerte beobachten → bei Drift die gesamte Prüfgeometrie untersuchen → Düse mit geeigneter Lehre prüfen → außerhalb der Toleranz ersetzen → Austausch dokumentieren → MFR/MVR anschließend unter definierten Bedingungen erneut verifizieren.
Der wichtigste praktische Grundsatz lautet damit: Ein stabiler MFR- oder MVR-Wert beweist nicht automatisch, dass die Prüfgeometrie korrekt ist. Nur eine saubere und maßhaltige Prüfdüse stellt sicher, dass das Ergebnis tatsächlich unter den vorgesehenen standardisierten Bedingungen entstanden ist.
21. Häufige Fragen zu verschlissenen Schmelzindex-Prüfdüsen
21.1 Kann eine verschlissene Prüfdüse den MFR verändern?
Ja. Eine vergrößerte Düsenbohrung reduziert grundsätzlich den Strömungswiderstand und kann dadurch einen höheren gemessenen MFR verursachen.
21.2 Beeinflusst Düsenverschleiß auch den MVR?
Ja. Auch beim MVR fließt das Polymer durch dieselbe Prüfdüse. Ein veränderter Strömungswiderstand verändert die Kolbengeschwindigkeit und damit den ermittelten Volumenstrom.
21.3 Führt eine verschlissene Düse immer zu höheren Werten?
Eine aufgeweitete Bohrung führt grundsätzlich in Richtung eines höheren Durchflusses. Andere Beschädigungen können jedoch komplexere Auswirkungen haben. Deshalb sollte eine beschädigte Düse nicht rechnerisch korrigiert, sondern geprüft beziehungsweise ersetzt werden.
21.4 Kann eine verschmutzte Düse einen niedrigeren MFR verursachen?
Ja. Polymerreste oder Ablagerungen können den freien Querschnitt verkleinern und den Strömungswiderstand erhöhen.
21.5 Wie unterscheide ich Verschleiß von Verschmutzung?
Die Düse wird zunächst nach dem vorgesehenen Verfahren vollständig gereinigt. Bleibt eine Abweichung bestehen, sollte die Geometrie mit geeigneten Mess- beziehungsweise Lehrenmitteln kontrolliert werden.
21.6 Welche Abmessungen besitzt eine typische Standarddüse?
Für klassische Prüfungen nach ISO 1133 wird typischerweise eine Düse mit einem nominellen Innendurchmesser von 2,095 mm und einer Länge von 8 mm verwendet.
21.7 Warum wirken kleine Durchmesseränderungen überhaupt so stark?
Die Düse stellt einen wesentlichen Strömungswiderstand für die Polymerschmelze dar. Änderungen des Querschnitts verändern deshalb den Materialdurchsatz deutlich. Aufgrund des nicht-newtonschen Polymerverhaltens sollte jedoch keine einfache allgemeine Korrekturformel verwendet werden.
21.8 Kann eine verschlissene Düse trotzdem reproduzierbare Ergebnisse liefern?
Ja. Wenn die veränderte Geometrie stabil ist, können Wiederholmessungen sehr eng zusammenliegen und trotzdem systematisch vom richtigen Wert abweichen.
21.9 Reicht eine Sichtprüfung der Düse aus?
Nein. Eine geringe Veränderung des Innendurchmessers lässt sich visuell nur schwer zuverlässig beurteilen. Eine geeignete geometrische Kontrolle ist aussagekräftiger.
21.10 Was ist eine Go/No-Go-Lehre?
Sie ist ein Prüfmittel zur schnellen Beurteilung, ob eine Bohrungsgeometrie innerhalb eines festgelegten Toleranzbereiches liegt.
21.11 Soll eine verschlissene Düse nachgebohrt werden?
Nein. Eine normrelevante Prüfdüse sollte nicht durch Aufbohren oder andere improvisierte mechanische Bearbeitung wiederhergestellt werden. Eine außerhalb der Toleranz liegende Düse sollte ersetzt werden.
21.12 Kann die Düse bei der Reinigung beschädigt werden?
Ja, insbesondere wenn ungeeignete Werkzeuge oder übermäßige mechanische Kraft eingesetzt werden. Deshalb sollten die für das Gerät vorgesehenen Reinigungswerkzeuge verwendet werden.
21.13 Muss die Düse nach jeder Prüfung gereinigt werden?
Das hängt unter anderem vom Material und der vorgesehenen Arbeitsanweisung ab. Bei thermisch empfindlichen, feuchtigkeitsempfindlichen oder stark rückstandsbildenden Materialien ist eine besonders konsequente Reinigung wichtig. Dynisco empfiehlt, Düse und Prüfzylinder regelmäßig und materialgerecht sauber zu halten.
21.14 Warum sollte die Düse warm gereinigt werden?
Viele Polymerreste lassen sich leichter entfernen, solange das Material noch nicht vollständig erstarrt ist. Dabei müssen jedoch die vorgesehenen Arbeitsschutzmaßnahmen für das heiße Gerät eingehalten werden.
21.15 Verschleißen glasfasergefüllte Materialien die Düse stärker?
Abrasive Füll- und Verstärkungsstoffe können die mechanische Beanspruchung erhöhen. Die tatsächliche Verschleißrate hängt jedoch von Material, Füllstoffgehalt, Prüfhäufigkeit und Düsenwerkstoff ab.
21.16 Gibt es ein festes Austauschintervall für Prüfdüsen?
Ein allgemeingültiges Austauschintervall ist nicht sinnvoll. Entscheidend ist der tatsächliche geometrische Zustand der Düse und die betriebliche Prüfmittelüberwachung.
21.17 Kann ein Referenzmaterial Düsenverschleiß erkennen?
Es kann eine schleichende Veränderung des Gesamtsystems sichtbar machen. Es ersetzt jedoch nicht die geometrische Kontrolle der Prüfdüse.
21.18 Welche aktuelle ISO-Norm gilt für MFR und MVR?
Die aktuelle Standardausgabe für das Standardverfahren ist ISO 1133-1:2022.
21.19 Welche aktuelle ASTM-Ausgabe gilt für den Melt Flow Rate Test?
ASTM D1238-26 ist die seit August 2026 aktive Ausgabe des entsprechenden ASTM-Prüfverfahrens.
21.20 Welche Dynisco-Geräte bietet ICS Schneider für MFR- und MVR-Prüfungen?
ICS Schneider bietet unter anderem die Dynisco LMI6000 Serie sowie die LMI5000 Serie für Schmelzflussprüfungen und die Bestimmung von MFR, MVR und weiteren Materialkenngrößen an.
21.21 Welche Angaben benötigt ICS Schneider bei einem Verdacht auf Düsenverschleiß?
Hilfreich sind der genaue Typ des Schmelzindex-Prüfgerätes, verwendete Düse, Prüfnorm, Material und Füllstoffgehalt, Prüftemperatur, Prüfgewicht, bisherige Reinigungsmethode sowie die Entwicklung der MFR- beziehungsweise MVR-Ergebnisse über mehrere Prüfungen.