

Ein industrieller Gasanalysator überwacht kontinuierlich die Konzentration von Schwefeldioxid in einem feuchten Prozessgas. Die Messstelle verfügt über eine beheizte Probenahmeleitung, einen Messgaskühler, einen Wasserabscheider und einen Analysefilter. Der Analysator selbst arbeitet stabil und zeigt bei einer direkten Beaufschlagung mit Prüfgas die erwarteten Werte an. Im normalen Prozessbetrieb liegen die gemessenen SO₂-Konzentrationen jedoch wiederholt unter den erwarteten Werten.
Zunächst wird ein Problem mit der Messzelle vermutet. Bei der Überprüfung zeigt sich jedoch, dass die Abweichung bereits in der Messgasaufbereitung entsteht. Während der Kühlung kondensiert ein Teil des Wasserdampfs aus dem Prozessgas. Das Kondensat wird ordnungsgemäß abgeschieden und abgeführt. Gleichzeitig löst sich jedoch ein Teil des Schwefeldioxids in der entstehenden Flüssigkeit. Diese Messkomponente gelangt dadurch nicht mehr vollständig zum Analysator.
Ein Wasserabscheider kann den Gasanalysator also zuverlässig vor Flüssigkeit schützen und trotzdem eine systematische Messabweichung verursachen. Besonders bei wasserlöslichen oder reaktiven Gasen wie SO₂, NO₂, NH₃, HCl und H₂S muss die Wechselwirkung zwischen Gasphase, Kondensat und den medienberührten Oberflächen berücksichtigt werden.
Auch das Gegenteil ist problematisch. Wird die Feuchtigkeit nicht ausreichend entfernt, können Flüssigkeitströpfchen in die Messzelle gelangen, Filter blockieren oder empfindliche Sensoren beschädigen. Eine unzureichende Kondensatableitung kann außerdem den Messgasdurchfluss verändern und die Ansprechzeit verlängern.
Eine fachgerecht ausgelegte Gasaufbereitung muss deshalb zwei Anforderungen gleichzeitig erfüllen: Sie muss den Analysator innerhalb seiner zulässigen Betriebsbedingungen halten und die für die Messaufgabe relevanten Gasbestandteile möglichst unverändert übertragen.
Dieser Fachbeitrag erklärt, wie Wasserabscheider und Messgaskühler in industriellen Gasanalysesystemen richtig eingesetzt werden. Im Mittelpunkt stehen Kondensatbildung, Taupunkt, Löslichkeit von Messkomponenten, Kondensatableitung, Filterung, Messgasdurchfluss und die Unterscheidung zwischen feuchter und trockener Konzentrationsangabe. Ein Rechenbeispiel verdeutlicht, weshalb ein Analysator nach der Gastrocknung trotz korrekter Gerätefunktion einen erheblich zu niedrigen Messwert anzeigen kann. Zusätzlich werden Prüfabläufe, Kalibrierung, Diagnose, Sicherheitsanforderungen und geeignete Gasanalysatoren aus dem ICS-Sortiment behandelt.
Inhaltsverzeichnis
- Die Messaufgabe und die zu erhaltenden Gasbestandteile festlegen
- Den vollständigen Gasweg vom Prozess bis zum Analysator betrachten
- Wasserdampf, Taupunkt und Kondensatbildung verstehen
- Wasserabscheider, Messgaskühler und Gastrockner unterscheiden
- Den Messgastaupunkt und die notwendige Kühlleistung richtig auswählen
- Das Auswaschen wasserlöslicher Messkomponenten vermeiden
- Feuchte und trockene Gaskonzentrationen richtig unterscheiden
- Rechenbeispiel: SO₂-Konzentration vor und nach der Kondensatabscheidung
- Tropfenabscheidung, Flüssigkeitsfilme und Totvolumen bewerten
- Kondensatbehälter, Ablassventile und Kondensatpumpen auslegen
- Probenahmesonde, beheizte Messgasleitung und Leitungsführung prüfen
- Materialverträglichkeit, Adsorption und chemische Reaktionen berücksichtigen
- Analysefilter, Messgaspumpe und Durchflussüberwachung abstimmen
- NDIR-, UV-, elektrochemische und paramagnetische Sensoren unterscheiden
- Messgasvolumen, Totzeit und dynamisches Ansprechverhalten bewerten
- Kondensatüberwachung, Fehlermeldungen und Alarmverhalten festlegen
- Prüfgasaufgabe vor und nach der Gasaufbereitung richtig planen
- Systematische Konzentrationsverluste und Messunsicherheit bewerten
- Korrosives Kondensat, Ex-Schutz und sichere Entsorgung berücksichtigen
- Einen systematischen Prüf- und Inbetriebnahmeablauf durchführen
- Typische Fehlerbilder und Fehlinterpretationen diagnostizieren
- Passende Prozess-Gasanalysatoren und Messlösungen von ICS Schneider
- Fazit: Kondensat entfernen und gleichzeitig die Messgaszusammensetzung erhalten
- Häufige Fragen zu Gasanalysatoren mit Wasserabscheider
1. Die Messaufgabe und die zu erhaltenden Gasbestandteile festlegen
Vor der Auswahl eines Wasserabscheiders muss eindeutig feststehen, welche Komponenten im Prozessgas gemessen werden sollen.
Ein industrieller Gasanalysator kann beispielsweise Sauerstoff, Kohlenmonoxid, Kohlendioxid, Stickoxide, Schwefeldioxid, Methan oder Schwefelwasserstoff bestimmen.
Die einzelnen Gase besitzen unterschiedliche physikalische und chemische Eigenschaften.
Diese Unterschiede sind besonders für die Gasaufbereitung wichtig.
Ein bestimmtes Gas kann während der Kühlung weitgehend in der Gasphase verbleiben, während eine andere Messkomponente teilweise im entstehenden Kondensat gelöst wird.
Deshalb kann ein für eine Sauerstoff- oder Kohlenmonoxidmessung geeigneter Wasserabscheider bei der Messung geringer SO₂- oder NH₃-Konzentrationen problematisch sein.
Die transparente oder optisch unsichtbare Beschaffenheit einer Messgaskomponente sagt dabei nichts über ihre Löslichkeit in Wasser aus.
Für die Auslegung müssen mindestens die vorgesehenen Messkomponenten, ihre Konzentrationsbereiche und die Zusammensetzung des Begleitgases bekannt sein.
Zusätzlich sind Prozessdruck, Temperatur, Feuchtegehalt, mögliche Aerosole und kondensierbare Bestandteile relevant.
Es ist auch zu klären, ob das Messergebnis auf feuchtes oder trockenes Gas bezogen werden soll.
Bei einer Emissionsmessung können beispielsweise vorgeschriebene Bezugsbedingungen gelten, während bei einer Prozessregelung die tatsächliche Konzentration unter Betriebsbedingungen relevant ist.
Besonders wichtig ist die Funktion der Messwerte.
Werden sie ausschließlich zur Prozessbeobachtung genutzt oder beeinflussen sie eine Regelung, eine Störmeldung oder eine sicherheitstechnische Maßnahme?
Je größer die Bedeutung der Messung für Sicherheit, Umweltüberwachung oder Produktqualität ist, desto wichtiger wird der Nachweis, dass die Gasaufbereitung keine unzulässigen systematischen Fehler verursacht.
2. Den vollständigen Gasweg vom Prozess bis zum Analysator betrachten
Bei der extraktiven Prozess-Gasanalytik wird ein Teilstrom aus dem eigentlichen Prozess entnommen.
Dieser Gasstrom wird über eine Messgasleitung und gegebenenfalls mehrere Aufbereitungskomponenten zum Analysator transportiert.
Ein typischer Messgasweg kann beispielsweise folgendermaßen aufgebaut sein:
Prozess → Probenahmesonde → beheizte Messgasleitung → Messgaskühler → Kondensatabscheider → Analysefilter → Messgaspumpe → Durchflussüberwachung → Gasanalysator → geeigneter Gasauslass
Die tatsächliche Reihenfolge richtet sich nach der Anlagenkonzeption.
Beispielsweise kann die Messgaspumpe vor oder nach bestimmten Aufbereitungskomponenten angeordnet sein.
Auch zusätzliche Druckregler, Sicherheitsfilter, Rückschlagventile und Messgasverteiler können erforderlich sein.
Bei bestimmten Gaszusammensetzungen muss die Probenahme beheizt erfolgen, damit sich vor der vorgesehenen Konditionierung kein Kondensat bildet.
Ein unkontrollierter Temperaturabfall innerhalb der Messgasleitung kann andernfalls dazu führen, dass bereits vor dem eigentlichen Wasserabscheider Flüssigkeit entsteht.
Die Messgaszusammensetzung kann sich dann schon innerhalb der Leitung verändern.
Ein nachgeschalteter Wasserabscheider entfernt möglicherweise diese Flüssigkeit, kann aber die darin bereits gelösten Messkomponenten nicht automatisch in die Gasphase zurückführen.
Die Bewertung einer Messgasaufbereitung muss deshalb grundsätzlich am Prozessanschluss beginnen.
Eine alleinige Prüfung des Gasanalysators reicht nicht aus, um die Qualität des entnommenen Prozessgases zu bestätigen.
3. Wasserdampf, Taupunkt und Kondensatbildung verstehen
Prozessgase können erhebliche Mengen Wasserdampf enthalten.
Solange das Wasser vollständig gasförmig vorliegt, handelt es sich um einen Bestandteil der Gasphase.
Wird das Gas unter geeigneten Druckbedingungen abgekühlt, steigt seine relative Feuchte.
Erreicht es den Taupunkt, beginnt Wasserdampf zu kondensieren.
Bei weiterer Abkühlung kann zusätzliche Flüssigkeit entstehen.
Dieser Zusammenhang ist für die extraktive Gasanalytik besonders wichtig.
Ein heißes und feuchtes Abgas kann während des Transports durch eine unzureichend beheizte Leitung abkühlen.
Dadurch entstehen Flüssigkeitströpfchen oder zusammenhängende Kondensatfilme an den Innenwänden.
Die Flüssigkeit kann sich an tiefer liegenden Leitungsabschnitten sammeln oder durch den Gasstrom weitertransportiert werden.
Beide Zustände können problematisch sein.
Flüssigkeitsansammlungen können den Strömungsquerschnitt verkleinern und den Gastransport behindern.
Mitgerissene Tropfen können Filter, Pumpen oder die Messzelle des Analysators beeinträchtigen.
Zusätzlich können wasserlösliche Gasbestandteile in die Flüssigkeit übergehen.
Der Taupunkt beschreibt daher nicht nur eine Größe des Feuchtezustands, sondern beeinflusst die gesamte Probenahme- und Messstrategie.
Wichtig ist außerdem die Druckabhängigkeit des Taupunkts.
Eine Temperaturangabe allein reicht nicht immer aus. Für eine korrekte Bewertung müssen die Druckbedingungen am jeweiligen Punkt des Gaswegs berücksichtigt werden.
4. Wasserabscheider, Messgaskühler und Gastrockner unterscheiden
In der Praxis werden unterschiedliche Komponenten zur Entfernung von Flüssigkeit beziehungsweise Wasserdampf eingesetzt.
Sie erfüllen jedoch nicht dieselbe Funktion.
Ein einfacher Wasserabscheider entfernt bereits vorhandene Flüssigkeitströpfchen oder angesammeltes Kondensat aus einem Gasstrom.
Er entfernt nicht automatisch den gesamten gasförmigen Wasserdampf.
Ein Messgaskühler senkt dagegen die Gastemperatur gezielt ab, sodass Wasserdampf kondensiert und anschließend abgeschieden werden kann.
Weitere Verfahren nutzen beispielsweise geeignete Membranen oder halten das Gas bis zur Messung vollständig oberhalb seines Taupunkts.
| Verfahren | Wirkprinzip | Vorteil | Besonders zu beachten |
|---|---|---|---|
| Mechanischer Wasserabscheider | Abtrennung bereits vorhandener Flüssigkeitstropfen | Schützt nachgeschaltete Komponenten vor flüssigem Kondensat | Gasförmige Feuchtigkeit bleibt weitgehend erhalten; bereits entstandene Auswaschverluste werden nicht rückgängig gemacht |
| Messgaskühler mit Kondensatableitung | Gezielte Abkühlung und Kondensation von Wasserdampf | Definierter Ausgangstaupunkt und kontinuierliche Feuchtereduzierung | Wasserlösliche Messkomponenten können im Kondensat verloren gehen |
| Membrantrockner | Selektiver Transport von Wasserdampf durch eine geeignete Membran | Feuchtereduzierung ohne klassische Kondensatsammlung möglich | Möglicher Stofftransport, Materialverträglichkeit und Verluste bestimmter Messkomponenten müssen geprüft werden |
| Beheizte Nassgasführung | Gasweg bleibt oberhalb des relevanten Taupunkts | Keine gezielte Kondensation im beheizten Transportweg | Analysator und gesamte Gasführung müssen für die feuchten und heißen Messbedingungen geeignet sein |
| Verdünnungsprobenahme | Definierte Vermischung mit geeignetem trockenem Gas | Kann Taupunkt und Konzentrationsniveau für geeignete Messverfahren reduzieren | Verdünnungsverhältnis, Messunsicherheit und chemische Probenintegrität müssen nachgewiesen werden |
Die Auswahl darf deshalb nicht allein danach erfolgen, welches Verfahren den niedrigsten Feuchtewert erreicht.
Ein Verfahren kann hinsichtlich der Feuchtereduzierung sehr wirksam sein und trotzdem für eine bestimmte Messkomponente ungeeignet sein.
Besonders bei reaktiven oder stark wasserlöslichen Gasen kann eine beheizte Nassgasmessung oder ein speziell ausgelegtes Aufbereitungsverfahren Vorteile besitzen.
Die geeignete Lösung hängt von Messkomponente, Analyseprinzip und den tatsächlich benötigten Bezugsbedingungen ab.
5. Den Messgastaupunkt und die notwendige Kühlleistung richtig auswählen
Ein Messgaskühler wird häufig eingesetzt, um den Taupunkt eines feuchten Prozessgases auf einen möglichst stabilen Wert abzusenken.
Für verschiedene konventionelle extraktive Gasanalyseanwendungen werden Ausgangstaupunkte im Bereich weniger Grad Celsius verwendet.
Beispielsweise kann eine entsprechende Kühlereinheit auf einen Ausgangstaupunkt von ungefähr +3 bis +5 °C ausgelegt sein.
Diese Werte sind jedoch keine universelle Vorgabe für sämtliche Gasanalysatoren.
Der erforderliche Taupunkt hängt von den zulässigen Gasbedingungen des verwendeten Analysators und den Eigenschaften der Messkomponenten ab.
Eine zu geringe Kühlleistung kann dazu führen, dass nach dem Kühler noch zu viel Wasserdampf vorhanden ist.
Wenn die nachgeschaltete Leitung anschließend kälter wird als der vorhandene Taupunkt, kann erneut Kondensat entstehen.
Eine zu starke oder ungeeignete Kühlung kann dagegen das Risiko unerwünschter Stoffverluste erhöhen.
Besonders bei wasserlöslichen Messkomponenten müssen deshalb Kühltemperatur, Verweilzeit und Bauform des Wärmetauschers gemeinsam bewertet werden.
Auch die tatsächliche Gasmenge ist wichtig.
Ein Messgaskühler kann nur dann seinen vorgesehenen Ausgangstaupunkt halten, wenn die zugeführte Wärme- und Feuchtelast innerhalb seiner Spezifikation liegt.
Bei einer stark erhöhten Probengasmenge kann die Kühlleistung unzureichend werden.
Auch eine höhere Eingangstemperatur oder veränderter Wassergehalt beeinflussen die erforderliche Kühlleistung.
Für eine geeignete Auslegung müssen daher Messgasdurchfluss, Eingangstemperatur, Wassergehalt, Umgebungsbedingungen und gewünschter Ausgangstaupunkt bekannt sein.
Wichtig ist außerdem, dass der Analysator selbst zusätzliche Feuchteanforderungen besitzen kann.
So beschreibt Siemens für bestimmte elektrochemische O₂-Sensorvarianten des ULTRAMAT 23 einen erforderlichen Wasserdampftaupunkt von mindestens +2 °C bei gleichzeitig kondensatfreiem Messgas.
Eine vollständige Austrocknung ist für diese Sensorkonfiguration daher gerade nicht die richtige Lösung.
6. Das Auswaschen wasserlöslicher Messkomponenten vermeiden
Bei der Kondensation von Wasserdampf entsteht ein unmittelbarer Kontakt zwischen Gasphase und flüssigem Wasser.
Bestimmte Gaskomponenten können sich in diesem Wasser lösen.
Dieser Vorgang wird im Zusammenhang mit der Gasprobenaufbereitung häufig als Auswaschung beziehungsweise Washout bezeichnet.
Besonders relevant ist dies beispielsweise für SO₂, NO₂, HCl, NH₃ und unter entsprechenden Bedingungen auch H₂S.
Die tatsächlich auftretenden Verluste sind abhängig von der Messkomponente, ihrer Konzentration und den chemischen Bedingungen des Kondensats.
Auch die Kontaktzeit zwischen Gas und Flüssigkeit beeinflusst den Stoffübergang.
Eine weitere wichtige Größe ist die verfügbare Kontaktfläche.
Viele kleine Flüssigkeitstropfen können zusammen eine große Austauschfläche bilden.
Je nach Gas und Anlagenzustand kann dadurch ein relevanter Anteil der Messkomponente aus der Gasphase in das Kondensat übergehen.
Zusätzlich können gelöste Gase mit Bestandteilen des Kondensats chemisch reagieren.
Für die Beschreibung einfacher Gas-Flüssigkeits-Gleichgewichte kann das Henry-Gesetz verwendet werden.
Es stellt unter definierten Bedingungen eine Beziehung zwischen dem Partialdruck einer gelösten Gaskomponente und ihrer Gleichgewichtskonzentration in der Flüssigkeit her.
Für eine vollständige Auslegung müssen allerdings die konkrete Definition der Henry-Konstante, Temperatur, Gaszusammensetzung und gegebenenfalls chemische Gleichgewichte berücksichtigt werden.
Bei reaktiven Gasen genügt eine einfache Löslichkeitsbetrachtung allein häufig nicht.
Ein besonders wichtiger Praxisaspekt ist die Bauform des Messgaskühlers.
Ein entsprechend optimierter Wärmetauscher kann die notwendige Feuchtereduzierung ermöglichen und gleichzeitig den unerwünschten Kontakt der Messkomponenten mit dem Kondensat reduzieren.
Hersteller spezieller Messgaskühler beschreiben deshalb Ausführungen mit reduziertem Washout für wasserlösliche Bestandteile wie SO₂.
Eine solche Eigenschaft muss für die konkrete Anwendung nachgewiesen werden.
Ein gewöhnlicher Wasserabscheider oder Standard-Messgaskühler ist nicht automatisch für die verlustarme Übertragung sehr kleiner SO₂- oder NH₃-Konzentrationen geeignet.
7. Feuchte und trockene Gaskonzentrationen richtig unterscheiden
Bei der Gasanalytik muss zwischen Konzentrationen bezogen auf feuchtes und trockenes Gas unterschieden werden.
Eine feuchte Gaskonzentration berücksichtigt den Wasserdampf als Bestandteil des gesamten Gasgemischs.
Bei der trockenen Gaskonzentration wird dieser Wasseranteil aus der Bezugsmenge herausgerechnet.
Dadurch unterscheiden sich die Zahlenwerte selbst dann, wenn die eigentliche Messkomponente während der Gastrocknung vollständig erhalten bleibt.
Für eine idealisierte Gaszusammensetzung kann der Zusammenhang folgendermaßen beschrieben werden:
ctrocken = cfeucht / (1 − xH2O)
Dabei bezeichnet xH2O den molaren beziehungsweise volumetrischen Wasserdampfanteil am feuchten Gas unter den entsprechenden Bezugsbedingungen.
Die Gleichung setzt voraus, dass bei der Entfernung des Wassers keine Messkomponente verloren geht und keine weiteren Stoffänderungen auftreten.
Wenn ein Prozessgas beispielsweise 10 Vol.-% Wasserdampf enthält, beträgt der Anteil der übrigen Gasbestandteile 90 %.
Eine Konzentration von 90 ppmv auf feuchter Basis entspricht dann im idealisierten Modell:
ctrocken = 90 ppmv / 0,90 = 100 ppmv
Durch die Entfernung des Wasserdampfs steigt also der relative Konzentrationswert der verbleibenden trockenen Gasbestandteile.
Diese normale Veränderung darf nicht mit einer Auswaschung verwechselt werden.
Bei tatsächlichem Washout wird zusätzlich ein Teil der Messkomponente aus dem Gasstrom entfernt.
Eine reine Feuchtekorrektur kann diesen Verlust nicht automatisch rückgängig machen.
Besonders bei Emissionsmessungen müssen zusätzlich die vorgeschriebenen Bezugsbedingungen, beispielsweise Normzustand und gegebenenfalls Sauerstoffbezug, berücksichtigt werden.
Die Korrektur von feuchter auf trockene Basis und eine mögliche rechnerische Sauerstoffbezugskorrektur sind unterschiedliche Verarbeitungsschritte.
8. Rechenbeispiel: SO₂-Konzentration vor und nach der Kondensatabscheidung
Ein vereinfachtes Beispiel betrachtet eine extraktive SO₂-Messstelle an einem feuchten Prozessgas.
An der Entnahmestelle beträgt die tatsächliche SO₂-Konzentration 90 ppmv auf feuchter Basis.
Der Wasserdampfanteil liegt bei 10 Vol.-%.
Das entnommene Gas wird über eine beheizte Messgasleitung einem Kühler mit Wasserabscheider zugeführt.
Für die Beispielrechnung wird angenommen, dass der Wasseranteil bei der Konditionierung idealisiert vollständig entfernt wird.
Wenn das SO₂ während dieser Konditionierung vollständig erhalten bleibt, müsste sich folgende trockene Konzentration ergeben:
cSO2,trocken = 90 ppmv / (1 − 0,10)
cSO2,trocken = 100 ppmv
Der Analysator sollte damit unter der angenommenen idealen Stoffbilanz 100 ppmv auf trockener Basis anzeigen.
Tatsächlich zeigt das Gerät hinter der Gasaufbereitung jedoch nur 80 ppmv an.
Für das vereinfachte Modell wird angenommen, dass die gesamte zusätzliche Abweichung durch einen Verlust der Messkomponente während der Kondensation entsteht.
Der relative Konzentrationsverlust gegenüber dem theoretisch erwarteten Trockenwert beträgt dann:
Verlust = (100 ppmv − 80 ppmv) / 100 ppmv · 100 %
Verlust = 20 %
Die folgende Tabelle stellt die Zustände gegenüber.
| Messzustand | SO₂-Konzentration | Bezugsbasis | Bewertung |
|---|---|---|---|
| Prozessgas vor Konditionierung | 90 ppmv | Feuchtes Gas mit 10 Vol.-% H₂O | Angenommener tatsächlicher Ausgangswert |
| Nach idealer Entfernung des Wasserdampfs | 100 ppmv | Trockenes Gas | Theoretischer Wert ohne SO₂-Verlust |
| Nach realer Konditionierung im Beispiel | 80 ppmv | Trockenes Gas | Zusätzlicher angenommener SO₂-Verlust |
| Abweichung gegenüber idealem Trockenwert | −20 ppmv | Trockenes Gas | 20 % Minderanzeige gegenüber der erwarteten Konzentration |
| Rückrechnung des fehlerhaften Messwerts | 72 ppmv | Feuchte Basis mit ursprünglich 10 Vol.-% H₂O | 18 ppmv niedriger als die tatsächlichen 90 ppmv |
Würde der gemessene Wert von 80 ppmv lediglich anhand des ursprünglichen Wasseranteils auf feuchte Basis umgerechnet, ergäbe sich:
cfeucht,berechnet = 80 ppmv · 0,90 = 72 ppmv
Die ursprüngliche Konzentration von 90 ppmv wird dadurch nicht wiederhergestellt.
Das Beispiel zeigt den Unterschied zwischen einer normalen Konzentrationsänderung durch Entfernung des Wasserdampfs und einem tatsächlichen Verlust der Messkomponente.
Ein wichtiger praktischer Schluss lautet: Ein fehlerfreier Analysator kann einen systematisch zu niedrigen Wert liefern, wenn die Gasprobe vor dem Analysator verändert wird.
In der Realität können zusätzlich Adsorption, Leckagen, chemische Reaktionen und andere Einflüsse auftreten.
Die Zahlen sind frei gewählte Rechenwerte und keine gemessene Verlustrate eines bestimmten Messgaskühlers.
Für eine reale Anlage muss der tatsächliche Verlust durch geeignete Prüfverfahren und unter repräsentativen Bedingungen ermittelt werden.
9. Tropfenabscheidung, Flüssigkeitsfilme und Totvolumen bewerten
Ein Wasserabscheider muss die vorhandene Flüssigkeit möglichst zuverlässig vom Gasstrom trennen.
Dabei können unterschiedliche physikalische Verfahren verwendet werden.
Beispielsweise können Tropfen aufgrund ihrer Trägheit oder durch geeignete Strömungsführung an einer Abscheidefläche gesammelt werden.
Andere Bauformen verwenden entsprechend geeignete Abscheide- beziehungsweise Koaleszenzelemente.
Die tatsächliche Abscheidewirkung hängt von der Tropfengröße, dem Gasdurchfluss und der verwendeten Geometrie ab.
Besonders kleine Aerosoltröpfchen können eine anspruchsvollere Abscheidung erfordern als größere Flüssigkeitstropfen.
Wichtig ist außerdem, dass ein Wasserabscheider keine unkontrollierte Flüssigkeitsansammlung im eigentlichen Gasweg verursachen sollte.
Steht das Messgas über längere Zeit in Kontakt mit größeren Kondensatflächen, kann sich der Stoffübergang wasserlöslicher Komponenten erhöhen.
Auch Totvolumen ist zu berücksichtigen.
Ein großes Gasvolumen innerhalb des Abscheiders kann die Zeit verlängern, bis eine Konzentrationsänderung am Analysator erkennbar wird.
Bei schnellen Prozessänderungen kann das die Aussagekraft der Messung beeinträchtigen.
Besonders ungünstig sind Anordnungen, in denen sich Kondensat sammelt und anschließend in größeren Mengen wieder in den Gasstrom mitgerissen wird.
Dadurch können unregelmäßige Durchflussschwankungen und kurzfristige Fehlmessungen entstehen.
Für die Auswahl müssen deshalb die zulässige Gasmenge, Abscheideleistung, Druckverhältnisse, Kondensatmenge und das Verhalten der relevanten Messkomponenten berücksichtigt werden.
Eine hohe mechanische Tropfenabscheideleistung ist wichtig, stellt aber allein noch keinen Nachweis für eine geringe chemische Auswaschung dar.
10. Kondensatbehälter, Ablassventile und Kondensatpumpen auslegen
Das abgeschiedene Kondensat muss aus dem Gasaufbereitungssystem entfernt werden.
Dafür stehen unterschiedliche technische Lösungen zur Verfügung.
Je nach Anlagenkonzept kommen Sammelbehälter, automatische Kondensatableiter, entsprechende Ventilfunktionen und Kondensatpumpen infrage.
Besonders wichtig ist die Unterscheidung zwischen Druck- und Saugbetrieb.
Bei einer unter Überdruck stehenden Messgasaufbereitung muss verhindert werden, dass das Prozessgas unkontrolliert durch die Kondensatableitung entweicht.
Bei einem unter Unterdruck betriebenen System muss dagegen verhindert werden, dass Umgebungsluft über die Kondensatableitung angesaugt wird.
Eine solche Leckage kann die Messgaszusammensetzung erheblich verändern.
Bei einer Sauerstoffmessung kann beispielsweise angesaugte Umgebungsluft zu einer erhöhten angezeigten O₂-Konzentration führen, wenn der ursprüngliche Prozessgasstrom sauerstoffärmer ist.
Hersteller von Messgaskühlern verwenden je nach Druckverhältnissen unterschiedliche Ableitungskonzepte.
Für bestimmte druckbeaufschlagte Systeme können beispielsweise geeignete Schwimmerableiter verwendet werden.
Für Saugbetrieb werden häufig entsprechend ausgelegte Schlauchpumpen zur Kondensatableitung eingesetzt.
Die konkrete Auswahl muss zur Messgasaufbereitung passen.
Auch die Kapazität ist relevant.
Wenn mehr Kondensat entsteht, als die Ableitung abführen kann, kann der Flüssigkeitsstand im Abscheider steigen.
Dadurch können Gaswege teilweise blockiert oder Kondensattropfen weitertransportiert werden.
Eine verstopfte oder falsch montierte Kondensatleitung kann dieselben Symptome verursachen.
Der Kondensatablauf sollte daher überwacht werden, wenn seine Funktion für die Zuverlässigkeit der Messstelle entscheidend ist.
Ein Wasserabscheider mit automatischer Ableitung ersetzt dennoch nicht die Prüfung der tatsächlichen Gaszusammensetzung hinter der Konditionierung.
11. Probenahmesonde, beheizte Messgasleitung und Leitungsführung prüfen
Die Messgasaufbereitung beginnt nicht erst am Wasserabscheider.
Bereits in der Probenahmesonde und Messgasleitung können unerwünschte Kondensationsvorgänge entstehen.
Das ist besonders bei heißen, feuchten und reaktiven Prozessgasen problematisch.
Wenn die Temperatur in der Leitung unter den relevanten Taupunkt fällt, kann Flüssigkeit an der Innenwand entstehen.
Wasserlösliche Messkomponenten können sich bereits dort teilweise im Kondensat lösen.
Eine nachgeschaltete Wasserabscheidung verhindert dann zwar möglicherweise den Transport flüssigen Wassers zum Analysator.
Der zuvor eingetretene Konzentrationsverlust wird dadurch aber nicht automatisch korrigiert.
Für geeignete Anwendungen werden deshalb beheizte Probenahmesonden und beheizte Messgasleitungen eingesetzt.
Die Temperatur muss so gewählt werden, dass unerwünschte Kondensation vor der vorgesehenen Aufbereitungsstufe vermieden wird.
Auch die Leitungsführung ist wichtig.
Unkontrollierte tiefe Leitungsabschnitte können Flüssigkeit sammeln und dadurch zeitweise das Strömungsverhalten verändern.
Bei geeigneten Aufbereitungskonzepten werden deshalb festgelegte Kondensations- und Abscheidestellen vorgesehen.
Besonders bei längeren Leitungen sind Wärmeverluste an Anschlussstellen, Armaturen und Übergängen zu berücksichtigen.
Eine nominell beheizte Leitung garantiert nicht automatisch, dass jeder Abschnitt dieselbe erforderliche Temperatur erreicht.
Für eine verlässliche Messung müssen deshalb die thermischen Bedingungen der vollständigen Probenahmestrecke betrachtet werden.
12. Materialverträglichkeit, Adsorption und chemische Reaktionen berücksichtigen
Die medienberührten Materialien einer Gasaufbereitung können die Zusammensetzung der Probe beeinflussen.
Besonders bei kleinen Konzentrationen und reaktiven Messkomponenten sind solche Einflüsse relevant.
Ein Gas kann beispielsweise an Oberflächen adsorbiert oder durch chemische Wechselwirkungen teilweise zurückgehalten werden.
Dieser Effekt kann auch dann auftreten, wenn kein sichtbares Kondensat vorhanden ist.
Die Wahl des Schlauchmaterials, der Rohrleitungen und der Dichtungen muss deshalb zur Gaszusammensetzung passen.
Je nach Anwendung werden beispielsweise Edelstahl oder geeignete fluorpolymerbasierte Werkstoffe eingesetzt.
Die genaue Materialverträglichkeit muss jedoch für die betreffende Messkomponente und die Betriebsbedingungen geprüft werden.
Eine pauschale Aussage, dass ein bestimmter Kunststoff für sämtliche Gase chemisch inert sei, wäre nicht ausreichend.
Besonders bei Ammoniak oder anderen stark oberflächenaktiven Messkomponenten können sich längere Stabilisierungszeiten ergeben.
Nach einer Konzentrationsänderung kann die Probe zunächst mit den Oberflächen der Messgasstrecke wechselwirken.
Dadurch kann die angezeigte Konzentration verzögert ansteigen oder wieder abfallen.
Auch Filtermaterialien können relevant sein.
Ein für die Partikelabscheidung geeigneter Filter muss nicht automatisch eine verlustfreie Übertragung aller reaktiven Gaskomponenten ermöglichen.
Die komplette Messgasstrecke muss daher unter Berücksichtigung ihrer Oberflächen und Werkstoffe beurteilt werden.
Bei einem vorhandenen Problem kann der Vergleich von Prüfgasaufgaben vor und nach unterschiedlichen Aufbereitungskomponenten helfen, mögliche Verluststellen einzugrenzen.
13. Analysefilter, Messgaspumpe und Durchflussüberwachung abstimmen
Neben dem Wasserabscheider besitzt die Filterung eine wichtige Aufgabe in der Gasanalytik.
Partikel und Aerosole können empfindliche Messzellen, Pumpen und Ventile beeinträchtigen.
Für den Siemens ULTRAMAT 23 beschreibt der Hersteller beispielsweise eine typische externe Aufbereitung mit Gasentnahmesonde, Messgaskühler und Analysefilter im Bereich von ungefähr 1 bis 2 µm.
Die tatsächlich erforderliche Filterfeinheit hängt jedoch von der Geräteausführung und den Prozessbedingungen ab.
Bei zunehmender Verschmutzung steigt häufig der Strömungswiderstand des Filters.
Dadurch kann der Messgasdurchfluss abnehmen.
Auch ein mit Kondensat benetzter Filter kann sich anders verhalten als ein trockener Filter.
Besonders problematisch sind wechselnde Zustände, bei denen Flüssigkeit zeitweise angesammelt und anschließend wieder mitgerissen wird.
Die Messgaspumpe muss den erforderlichen Durchfluss gegen die tatsächlich vorhandenen Strömungswiderstände bereitstellen können.
Je nach Gerätevariante ist eine Pumpe im Analysator integriert oder als externe Komponente vorgesehen.
Der tatsächliche Probenstrom muss zur verwendeten Messzelle und zu den zulässigen Betriebsbedingungen passen.
Ein zu geringer Durchfluss kann die Ansprechzeit erhöhen und eine Fehlerüberwachung auslösen.
Ein zu hoher Durchfluss kann dagegen die vorgesehene Kühlleistung überschreiten oder den zulässigen Durchflussbereich des Analysators verlassen.
Auch ein verstopfter Kondensatablauf kann indirekt die Pumpe und den Gastransport beeinflussen.
Bei der Fehlersuche müssen deshalb Filter, Abscheider, Kondensatableitung, Pumpe und Durchflussüberwachung als zusammenhängende Funktion betrachtet werden.
14. NDIR-, UV-, elektrochemische und paramagnetische Sensoren unterscheiden
Gasanalysatoren verwenden unterschiedliche physikalische Messprinzipien.
Die Anforderungen an die Messgasaufbereitung können sich deshalb erheblich unterscheiden.
Bei der NDIR-Messung werden infrarotaktive Gase anhand ihrer charakteristischen Infrarotabsorption bestimmt.
Je nach Geräteausführung lassen sich beispielsweise CO, CO₂ oder andere infrarotaktive Messkomponenten erfassen.
Wasserdampf kann bei bestimmten NDIR-Messverfahren eine Querempfindlichkeit verursachen. Moderne Geräte besitzen teilweise entsprechende konstruktive Maßnahmen oder Korrekturfunktionen.
Eine geringe Wasserdampf-Querempfindlichkeit bedeutet jedoch nicht, dass flüssiges Kondensat unproblematisch wäre.
Bei der UV-Gasanalyse werden geeignete Messkomponenten anhand ihrer Absorption im ultravioletten Spektralbereich erfasst.
Der Siemens SIPROCESS UV600 kann beispielsweise NO, NO₂, SO₂ und H₂S messen.
Siemens beschreibt für dieses UV-Verfahren eine geringe beziehungsweise fehlende spektrale Querempfindlichkeit durch H₂O und CO₂ innerhalb der vorgesehenen Anwendung.
Das bedeutet jedoch nicht, dass wasserlösliche Komponenten während der Probenkühlung vollständig erhalten bleiben.
Wenn beispielsweise SO₂ vor dem Analysator im Kondensat gelöst wird, kann auch ein optisch sehr selektiver UV-Analysator nur noch die tatsächlich ankommende SO₂-Konzentration erfassen.
Bei elektrochemischen Sensoren können zusätzliche Anforderungen an Feuchtigkeit und Begleitgase bestehen.
Ein besonders wichtiges Beispiel ist der elektrochemische O₂-Sensor bestimmter ULTRAMAT-23-Ausführungen.
Siemens spezifiziert hierfür einen Mindestwasserdampftaupunkt, gleichzeitig darf keine Kondensation auftreten.
Die Forderung „Messgas so trocken wie möglich“ wäre für eine solche Konfiguration daher falsch.
Paramagnetische O₂-Sensoren arbeiten dagegen nach einem anderen physikalischen Prinzip und besitzen eigene Bedingungen für Durchfluss, Druck, Temperatur und Gaszusammensetzung.
Die erforderliche Gasaufbereitung muss deshalb immer anhand der konkreten Sensorvariante festgelegt werden.
15. Messgasvolumen, Totzeit und dynamisches Ansprechverhalten bewerten
Eine extraktive Gasanalysemessstelle besitzt eine zeitliche Verzögerung zwischen einer Konzentrationsänderung am Prozess und der entsprechenden Anzeige am Analysator.
Ein Bestandteil dieser Verzögerung ist die Transportzeit des Messgases.
Sie hängt vom wirksamen Gasvolumen der Probenahmestrecke und vom tatsächlichen Volumenstrom unter den jeweiligen Bedingungen ab.
In einem stark vereinfachten Modell kann eine mittlere Transportzeit abgeschätzt werden durch:
tTransport ≈ VGasweg / QGas
Dabei muss der Volumenstrom auf dieselben Druck- und Temperaturbedingungen wie das betrachtete Gasvolumen bezogen sein.
Ein zusätzlich eingebauter Wasserabscheider vergrößert häufig das Volumen des Gaswegs.
Dadurch kann sich die Transportzeit erhöhen.
Auch ein Messgaskühler und nachgeschaltete Filter tragen zum gesamten Probenahmevolumen bei.
Zusätzlich können Adsorption, Desorption und der Stoffaustausch mit Kondensat das zeitliche Verhalten verändern.
Bei wasserlöslichen Messkomponenten kann die Konzentration nach einem schnellen Prozessanstieg deshalb zunächst verzögert am Analysator ankommen.
Die tatsächliche Gesamtansprechzeit ist nicht einfach mit der rechnerischen mittleren Transportzeit gleichzusetzen.
Auch das Verhalten der Messzelle, die Filterung und die elektronische Signaldämpfung müssen berücksichtigt werden.
Besonders bei Alarmfunktionen muss geprüft werden, ob der vollständige Gasweg eine ausreichend schnelle und repräsentative Erkennung ermöglicht.
Eine gute werkseitige T₉₀-Angabe des Gasanalysators beschreibt nicht automatisch die Ansprechzeit der gesamten installierten Probenahmeanlage.
16. Kondensatüberwachung, Fehlermeldungen und Alarmverhalten festlegen
Eine industrielle Gasanalysestation sollte relevante Fehlerzustände der Messgasaufbereitung erkennen und angemessen melden.
Besonders wichtig sind Störungen, durch die die Repräsentativität oder der Durchfluss des Messgases beeinträchtigt wird.
Dazu können ein gestörter Messgaskühler, ein überfüllter Kondensatbehälter, eine blockierte Kondensatpumpe oder ein zu geringer Messgasdurchfluss gehören.
Je nach Anlagenkonzept sind dafür entsprechende Temperatur-, Füllstands-, Durchfluss- oder Statusüberwachungen sinnvoll.
Wenn ein Kühler seinen vorgesehenen Ausgangstaupunkt nicht mehr einhält, kann nachgeschaltete Kondensation auftreten.
Eine entsprechende Störmeldung sollte deshalb nicht nur als allgemeiner Wartungshinweis betrachtet werden, wenn die Messwertqualität dadurch unzulässig beeinträchtigt wird.
Auch eine fehlende Kondensatableitung muss entsprechend bewertet werden.
Der Analysator kann weiterhin einen numerischen Konzentrationswert anzeigen, obwohl die Gasprobe nicht mehr ordnungsgemäß aufbereitet wird.
Deshalb kann es sinnvoll sein, neben dem Messwert einen entsprechenden Qualitäts- beziehungsweise Gültigkeitsstatus an die Steuerung zu übertragen.
Bei einer sicherheitsrelevanten Messung darf ein offensichtlich ungültiger Messwert nicht ungeprüft als normaler Prozesszustand verwendet werden.
Die konkrete Fehlerreaktion muss auf die jeweilige Anwendung abgestimmt sein.
Eine Gasanalysestation für die Prozessoptimierung besitzt möglicherweise andere Anforderungen als eine sicherheitsgerichtete Überwachung.
Besonders bei explosiven, toxischen oder anderweitig gefährlichen Gasen sind die notwendigen Schutzfunktionen gesondert auszulegen.
Der Wasserabscheider ist damit nicht nur ein mechanisches Zubehörteil, sondern kann eine entscheidende Komponente für die gesamte Messwertverfügbarkeit sein.
17. Prüfgasaufgabe vor und nach der Gasaufbereitung richtig planen
Eine wichtige Frage bei der Kalibrierung ist, an welcher Stelle das Prüfgas in die Messkette eingespeist wird.
Wird das Prüfgas direkt am Eingang des Analysators aufgegeben, kann damit die Funktion des Analysators unter den entsprechenden Bedingungen überprüft werden.
Die vorgeschaltete Gasaufbereitung wird dadurch jedoch weitgehend umgangen.
Ein korrekter Analysatorwert beweist deshalb noch nicht, dass die gesamte Messstelle im Prozessbetrieb richtige Konzentrationen erfasst.
Wird das Prüfgas dagegen über einen geeigneten Anschluss vor der Aufbereitung eingespeist, können zusätzliche Teile der Messkette mit überprüft werden.
Dazu gehören beispielsweise Probenleitung, Filter, Messgaskühler, Wasserabscheider und die entsprechenden Gastransportwege.
Bei wasserlöslichen Gasen ist allerdings besonders wichtig, unter welchen Feuchtebedingungen die Prüfung erfolgt.
Ein trockenes Prüfgas kann einen vorhandenen Messgaskühler passieren, ohne dass dort die gleiche Kondensatmenge entsteht wie bei einem feuchten Prozessgas.
Die Auswaschbedingungen unterscheiden sich dann möglicherweise erheblich.
Eine trockene Prüfgasaufgabe vor dem Kühler kann deshalb zwar bestimmte Fehler des Gaswegs erkennen, aber nicht zwangsläufig die tatsächliche Auswaschung unter Prozessbedingungen vollständig nachweisen.
Für eine entsprechende Untersuchung können geeignete, repräsentative Prüfbedingungen erforderlich sein.
Bei besonders anspruchsvollen Anwendungen muss daher zwischen der Analysatorkalibrierung, der Systemfunktionsprüfung und dem Nachweis der Probenintegrität unterschieden werden.
Auch vorhandene automatische Abgleichfunktionen ersetzen diesen Nachweis nicht automatisch.
Beim Siemens ULTRAMAT 23 ermöglicht AUTOCAL beispielsweise den automatischen Abgleich geeigneter Messkomponenten unter den vorgesehenen Referenzbedingungen.
Das bedeutet jedoch nicht, dass gleichzeitig sämtliche Kondensations- und Auswaschverluste der externen Gasaufbereitung kontrolliert werden.
Für eine reproduzierbare Prüfung müssen daher Prüfgasart, Konzentration, Feuchtebedingungen, Einspeisepunkt, Durchfluss und die beteiligten Komponenten dokumentiert werden.
18. Systematische Konzentrationsverluste und Messunsicherheit bewerten
Die Messunsicherheit einer vollständigen Gasanalysestation besteht aus mehreren Einflüssen.
Die spezifizierte Messgenauigkeit des Analysators ist dabei nur ein Bestandteil.
Weitere Beiträge können beispielsweise durch Referenzgasunsicherheit, Signaldrift, Temperatur, Gasdruck, Durchfluss und die Signalverarbeitung entstehen.
Bei einer extraktiven Messung sind zusätzlich die Eigenschaften der Probenahme und Gasaufbereitung entscheidend.
Besonders kritisch sind systematische Veränderungen der Gaszusammensetzung.
Wenn eine Messkomponente im Kondensat verloren geht, kann eine konstante Minderanzeige entstehen.
Diese Abweichung darf nicht einfach als zufälliges Messrauschen behandelt werden.
Eine gute Wiederholbarkeit bedeutet ebenfalls nicht automatisch, dass der Messwert richtig ist.
Eine Gasaufbereitung kann unter stabilen Bedingungen wiederholt nahezu denselben Anteil einer Messkomponente zurückhalten.
Der Analysator liefert dann reproduzierbare, aber systematisch zu niedrige Ergebnisse.
Besonders bei niedrigen Messbereichen kann schon ein kleiner absoluter Konzentrationsverlust relevant sein.
Ein Verlust von beispielsweise 2 ppmv ist bei einem Messwert von 200 ppmv anders zu bewerten als bei einem Messwert von 10 ppmv.
Für die Auswahl des Verfahrens müssen daher der relevante Konzentrationsbereich und die zulässige Gesamtmessabweichung berücksichtigt werden.
Bei einer Emissionsmessung können darüber hinaus spezielle Anforderungen an die Qualitätssicherung und die Eignung der vollständigen Messeinrichtung gelten.
Für entsprechende automatische Messeinrichtungen können beispielsweise Anforderungen nach EN 14181 und den jeweils anwendbaren Emissionsvorschriften relevant sein.
Die Überprüfung muss dann die komplette Messfunktion entsprechend dem vorgeschriebenen Verfahren berücksichtigen.
Eine reine Kalibrierung der Messzelle genügt nicht automatisch, um alle systematischen Effekte der Probenahme zu beurteilen.
19. Korrosives Kondensat, Ex-Schutz und sichere Entsorgung berücksichtigen
Das Kondensat einer industriellen Gasaufbereitung ist nicht automatisch mit gewöhnlichem Wasser gleichzusetzen.
Je nach Gaszusammensetzung kann es gelöste Säuren, reaktive Stoffe oder andere gefährliche Bestandteile enthalten.
Besonders bei Prozessgasen mit SO₂, HCl, NO₂ oder weiteren reaktiven Komponenten können sich chemisch belastete Kondensate bilden.
Auch Schwefelwasserstoff und andere gefährliche Gaskomponenten müssen bei der Auslegung und Handhabung berücksichtigt werden.
Siemens weist in der Betriebsanleitung des ULTRAMAT 23 ausdrücklich darauf hin, dass Kondensat aus Messgaskühlern beziehungsweise Kondensatfallen je nach Gaszusammensetzung korrosiv sein kann.
Für Wartungsarbeiten muss deshalb die konkrete chemische Gefährdung bewertet werden.
Erforderliche Schutzmaßnahmen können beispielsweise geeignete persönliche Schutzausrüstung, geschlossene Kondensatführung und eine dafür vorgesehene Sammlung umfassen.
Die Entsorgung muss nach den für das tatsächlich anfallende Kondensat geltenden Vorschriften erfolgen.
Eine pauschale Einleitung in die Kanalisation ist nicht zulässig, ohne die entsprechenden Anforderungen zu prüfen.
Auch der Messgasauslass muss berücksichtigt werden.
Ein Analysator kann nach der Messung weiterhin gefährliche oder brennbare Gaskomponenten enthalten.
Das Gas muss deshalb entsprechend der vorgesehenen Anlagenkonzeption sicher abgeführt werden.
Bei explosionsgefährdeten Gasen und Anlagenbereichen können zusätzliche Anforderungen an Ex-Schutz, elektrische Komponenten und das vollständige Messgassystem gelten.
Auch ein geeigneter Gasanalysator mit entsprechender Zulassung macht nicht automatisch sämtliche vorgeschalteten Pumpen, Kühler und Abscheider Ex-geeignet.
Die gesamte Anlage muss daher hinsichtlich der tatsächlich vorhandenen Gefährdungen bewertet werden.
20. Einen systematischen Prüf- und Inbetriebnahmeablauf durchführen
Die Inbetriebnahme eines Gasanalysators mit Wasserabscheider sollte nicht allein aus der elektrischen Funktionsprüfung des Analysators bestehen.
Für eine belastbare Messung müssen die vollständige Probenahme, Kondensation, Kondensatableitung und Messgasübertragung betrachtet werden.
Die folgenden Schritte beschreiben eine allgemeine technische Prüfreihenfolge. Die konkrete Durchführung richtet sich nach den Herstellerunterlagen und den Sicherheitsanforderungen der Anlage.
- Messaufgabe festlegen: Messkomponenten, Konzentrationsbereiche, Prozessbedingungen und gewünschte Bezugsbasis definieren.
- Messprinzip bestimmen: Prüfen, ob NDIR-, UV-, elektrochemische, paramagnetische oder andere Analysesensoren verwendet werden.
- Feuchteanforderungen ermitteln: Zulässigen Wassergehalt, Taupunkt und Kondensationsbedingungen des Analysators festlegen.
- Auswaschrisiko bewerten: Die Wasserlöslichkeit und mögliche chemische Reaktivität der relevanten Messkomponenten untersuchen.
- Probenahmestelle prüfen: Entnahmeposition, Gaszusammensetzung, Temperatur und mögliche Aerosole erfassen.
- Messgasleitung kontrollieren: Sicherstellen, dass vor der vorgesehenen Konditionierung keine unkontrollierte Kondensation auftritt.
- Aufbereitungsverfahren auswählen: Geeigneten Wasserabscheider, Messgaskühler, Membrantrockner oder alternative Messstrategie festlegen.
- Kühlleistung überprüfen: Messgasmenge, Eingangstemperatur, Wassergehalt und vorgesehenen Ausgangstaupunkt berücksichtigen.
- Abscheidefunktion kontrollieren: Prüfen, ob Flüssigkeit zuverlässig entfernt und nicht erneut in den Gasstrom mitgerissen wird.
- Kondensatableitung beurteilen: Funktion, Kapazität und Eignung für Unterdruck beziehungsweise Überdruck prüfen.
- Werkstoffverträglichkeit prüfen: Alle medienberührten Leitungen, Filter, Dichtungen und Abscheiderwerkstoffe bewerten.
- Filterzustand untersuchen: Verunreinigungen, Feuchtigkeitseintrag und möglichen zusätzlichen Strömungswiderstand kontrollieren.
- Messgaspumpe prüfen: Den erforderlichen Probengasstrom unter tatsächlichen Betriebsbedingungen sicherstellen.
- Durchfluss und Druck verifizieren: Zulässige Bedingungen am Analysatoreingang mit den Herstellerdaten vergleichen.
- Taupunkt hinter dem Kühler prüfen: Sicherstellen, dass die nachgeschalteten Gaswege unter den vorgesehenen Bedingungen kondensatfrei bleiben.
- Direkte Analysatorprüfung durchführen: Das Messgerät entsprechend dem vorgesehenen Verfahren mit geeignetem Referenzgas prüfen.
- Systemprüfung durchführen: Prüfgas an einem geeigneten weiter vorgelagerten Anschluss einspeisen und die vollständige Messstrecke bewerten.
- Probenintegrität untersuchen: Bei wasserlöslichen Gasen den möglichen Einfluss von Kondensation und Washout unter repräsentativen Bedingungen bewerten.
- Fehlermeldungen kontrollieren: Kühlerstatus, Kondensatüberwachung, Durchflussfehler und die zugehörige Anlagenreaktion prüfen.
- Ergebnisse dokumentieren: Aufbau, Prozessbedingungen, Feuchte, Prüfgase, Messwerte, systematische Einflüsse und freigegebene Konfiguration festhalten.
Besonders wichtig ist die Unterscheidung zwischen einer funktionierenden Kondensatableitung und einer nachweislich unverfälschten Gasprobe.
Auch wenn das Kondensat ordnungsgemäß abgeführt wird und der Analysator stabile Werte zeigt, können wasserlösliche Messkomponenten bereits teilweise entfernt worden sein.
Für anspruchsvolle Messaufgaben sollte deshalb die vollständige Messkette und nicht nur der eigentliche Analysator geprüft werden.
21. Typische Fehlerbilder und Fehlinterpretationen diagnostizieren
Probleme mit der Gasaufbereitung können unterschiedliche Symptome verursachen. Besonders wichtig ist die Unterscheidung zwischen unzureichender Kondensatabscheidung, unerwünschtem Verlust von Messkomponenten und Fehlern des Analysators.
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Analysator misst mit direktem Prüfgas richtig, im Prozess jedoch zu niedrige SO₂-Werte | Auswaschung im Kondensat oder andere Stoffverluste im Gasweg | Probenaufbereitung und Probenintegrität unter repräsentativen Bedingungen prüfen |
| Wasserabscheider ist gefüllt, Messgasdurchfluss nimmt ab | Unzureichende oder blockierte Kondensatableitung | Kondensatablauf, Behälterzustand und Gasweg nach sicherem Verfahren kontrollieren |
| Flüssigkeit gelangt bis zum Analysator | Unzureichende Abscheidung, zu hohe Gasmenge oder erneute Kondensation | Abscheider, Kühlerleistung und nachgeschalteten Taupunkt prüfen |
| SO₂- oder NO₂-Werte sinken nach Änderung der Kühltemperatur | Veränderte Kondensation und möglicher zusätzlicher Washout | Ausgangstaupunkt und Konzentrationsübertragung vor und nach der Aufbereitung bewerten |
| O₂-Anzeige ist höher als erwartet | Umgebungsluft wird durch eine Undichtigkeit angesaugt | Gasweg, Unterdruckseite und Kondensatableitung auf Leckagen prüfen |
| Messwerte schwanken bei laufender Kondensatpumpe | Ungeeignete Kondensatableitung oder wechselnde Druckverhältnisse | Pumpenfunktion, Gasdichtheit und Durchflussverhalten untersuchen |
| Messgasleitung enthält Flüssigkeit vor dem vorgesehenen Kühler | Lokale Temperaturunterschreitung oder unzureichende Leitungsbeheizung | Temperaturverteilung und Taupunkt der vollständigen Probenahmestrecke prüfen |
| Analysator zeigt nach Konzentrationsänderung stark verzögert an | Großes Totvolumen, Adsorption oder Stoffaustausch mit Flüssigkeitsfilmen | Transportzeit und Systemansprechverhalten mit geeignetem Prüfgas untersuchen |
| Analysefilter muss ungewöhnlich häufig ersetzt werden | Partikelbelastung oder Flüssigkeitseintrag aus der Aufbereitung | Vorfilterung, Abscheidefunktion und Kondensationsbedingungen prüfen |
| Messgaskühler meldet Temperaturstörung | Überlastung, Kühlproblem oder unzureichende Wärmeabfuhr | Kühlleistung und zulässige Betriebsbedingungen kontrollieren |
| Elektrochemischer O₂-Sensor zeigt auffällige Werte nach starker Gastrocknung | Sensorvariante benötigt eine definierte Mindestfeuchte | Feuchtespezifikation und tatsächlichen Wasserdampftaupunkt prüfen |
| Messwerte sind reproduzierbar, aber dauerhaft niedriger als eine Referenz | Systematischer Messkomponentenverlust vor dem Analysator | Systemvergleich mit geeigneten Referenzbedingungen durchführen |
Die Tabelle beschreibt mögliche Ursachen und geeignete Diagnoseansätze. Sie ersetzt keine vollständige Prüfung der tatsächlichen Messstelle.
Besonders wichtig ist, dass ein Wasserabscheider nicht vorschnell als fehlerhaft betrachtet wird, nur weil die nachgeschaltete Konzentration niedriger ist.
Er kann mechanisch ordnungsgemäß arbeiten, während das verwendete Kondensationsverfahren für die betreffende Messkomponente ungeeignet ist.
Die technische Lösung kann deshalb sowohl in einer Wartungsmaßnahme als auch in einer grundsätzlichen Änderung der Messgasaufbereitung bestehen.
22. Passende Prozess-Gasanalysatoren und Messlösungen von ICS Schneider
22.1 Siemens ULTRAMAT 23: Mehrkomponenten-Gasanalysator für extraktive Prozessmessungen
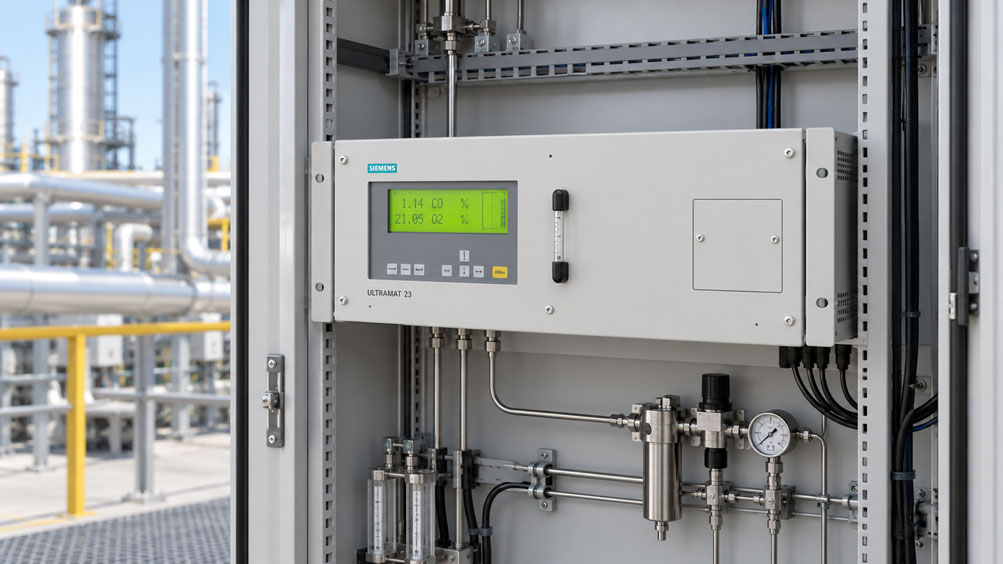
Der Siemens ULTRAMAT 23 ist ein industrieller Mehrkomponenten-Gasanalysator für die kontinuierliche extraktive Gasanalytik.
Je nach Konfiguration kombiniert die Baureihe unterschiedliche Messprinzipien für die Bestimmung verschiedener Gaskomponenten.
Zu den möglichen Messkomponenten gehören beispielsweise CO, CO₂, NO, SO₂, CH₄, O₂ und H₂S.
Abhängig von der Geräteausführung können bis zu vier Komponenten in einem Analysator erfasst werden.
Zu den wesentlichen Merkmalen gehören eine menügeführte Bedienung, unterschiedliche Kommunikationsschnittstellen und die automatische Abgleichfunktion AUTOCAL.
Die verwendeten Mehrschichtdetektoren ermöglichen bei entsprechenden NDIR-Messaufgaben eine hohe Selektivität und eine reduzierte Wasserdampfquerempfindlichkeit.
Die Messküvetten sind für entsprechende Wartungsarbeiten reinigbar.
Das ist besonders hilfreich, wenn eine Störung der externen Gasaufbereitung zu einer Verunreinigung der Messzelle geführt hat.
Die Reinigbarkeit ersetzt jedoch keine geeignete Kondensatabscheidung.
Für die Gasaufbereitung sind insbesondere die tatsächlich verwendeten Gaswege und Sensoroptionen relevant.
Je nach Konfiguration kann der ULTRAMAT 23 mit interner Messgaspumpe, Durchflussanzeige und entsprechenden Überwachungsfunktionen ausgestattet sein.
Besonders bei der elektrochemischen O₂-Sensorvariante müssen die zusätzlichen Feuchteanforderungen beachtet werden.
Eine zu starke Gastrocknung kann ebenso ungeeignet sein wie das Eindringen flüssigen Kondensats.
Für eine zuverlässige Messung muss deshalb die externe Gasaufbereitung zur tatsächlich verwendeten ULTRAMAT-23-Konfiguration passen.
22.2 Siemens SIPROCESS GA700 – ULTRAMAT 7: Präzise Messung infrarotaktiver Gaskomponenten
Das SIPROCESS GA700 ULTRAMAT 7 Modul ist für anspruchsvolle Prozess-Gasanalysen mit infrarotaktiven Messkomponenten vorgesehen.
Typische Komponenten sind beispielsweise CO, CO₂, SO₂, NO, CH₄, N₂O und NH₃.
Die modulare Plattform ermöglicht unterschiedliche Analysatorkonfigurationen.
Der ULTRAMAT 7 besitzt eine hohe Selektivität und entsprechende Möglichkeiten zur Korrektur von Quergaseinflüssen.
Zusätzlich sind Diagnose- und Wartungsfunktionen verfügbar.
Die Messküvetten können bei entsprechenden Verschmutzungen gereinigt werden.
Besonders bei kleinen Konzentrationsbereichen ist jedoch eine geeignete Probenaufbereitung wichtig.
Bei wasserlöslichen Komponenten wie SO₂ oder NH₃ muss verhindert werden, dass die Messgaszusammensetzung während der Kondensation unzulässig verändert wird.
Die hohe Präzision des Analysators kann einen solchen Verlust vor der Messzelle nicht automatisch ausgleichen.
Für eine vollständige Anwendung müssen deshalb Analysemodul, Gasweg, Kühler, Abscheider und Probenleitung gemeinsam ausgelegt werden.
22.3 Siemens SIPROCESS UV600: Selektive Messung von NO, NO₂, SO₂ und H₂S
Der Siemens SIPROCESS UV600 ist ein extraktiver UV-Gasanalysator für geeignete UV-aktive Gaskomponenten.
Er kann je nach Konfiguration bis zu drei Komponenten gleichzeitig erfassen.
Typische Messgase sind NO, NO₂, SO₂ und H₂S.
Besonders interessant ist das selektive UV-Messprinzip.
Siemens beschreibt hierfür eine sehr geringe beziehungsweise keine spektrale Querempfindlichkeit durch H₂O und CO₂ in den vorgesehenen Anwendungen.
Dadurch können bestimmte Messaufgaben mit geringer Beeinflussung durch diese Begleitgase durchgeführt werden.
Die physikalische Selektivität des UV-Analysators bedeutet jedoch nicht, dass eine vorgeschaltete Wasserabscheidung ohne Einfluss auf die Messgaszusammensetzung bleibt.
Gerade bei NO₂, SO₂ oder H₂S müssen mögliche Verluste durch Kondensatbildung und andere Wechselwirkungen im Probenahmesystem berücksichtigt werden.
Für sehr kleine Messbereiche kann deshalb ein entsprechend verlustarm ausgelegtes Probenaufbereitungsverfahren erforderlich sein.
Der UV600 ist damit besonders für anspruchsvolle Emissions- und Prozessüberwachungen interessant, wenn die vollständige Messgasstrecke entsprechend ausgelegt wird.
22.4 Siemens SIPROCESS GA700 – OXYMAT 7: Paramagnetische Sauerstoffmessung
Das SIPROCESS GA700 OXYMAT 7 Modul dient der Sauerstoffmessung in industriellen Gasgemischen.
Es arbeitet nach dem paramagnetischen Messprinzip.
Je nach Ausführung stehen auch kleine O₂-Messbereiche ab 0 … 0,5 Vol.-% zur Verfügung.
Zu den dokumentierten Funktionen gehören eine hohe Messpräzision, entsprechende Diagnosefunktionen und eine geeignete Kompensation bestimmter mechanischer Einflüsse.
Auch bei der Sauerstoffmessung muss der Messgasweg entsprechend aufbereitet sein.
Flüssiges Kondensat kann den Gastransport oder die Messzelle beeinträchtigen.
Zusätzlich ist die Unterscheidung zwischen feuchter und trockener Konzentration wichtig.
Wird Wasserdampf aus dem Prozessgas entfernt, verändert sich der relative Sauerstoffanteil auf der trockenen Bezugsbasis.
Bei der Bewertung von Sauerstoffkonzentrationen muss deshalb klar definiert sein, auf welchen Gaszustand sich der ausgegebene Wert bezieht.
Auch ein möglicher Lufteintrag durch Undichtigkeiten ist zu berücksichtigen.
Besonders bei sauerstoffarmen Prozessgasen kann bereits eine geringe Ansaugung von Umgebungsluft die Messung deutlich beeinflussen.
22.5 Siemens SIPROCESS GA700 – CALOMAT 7: Gaszusammensetzung über Wärmeleitfähigkeit bestimmen
Das SIPROCESS GA700 CALOMAT 7 Modul wird für die Messung geeigneter binärer beziehungsweise quasibinärer Gasgemische eingesetzt.
Ein typischer Anwendungsbereich ist die Bestimmung von Wasserstoff oder Helium in entsprechenden Begleitgasen.
Das Messprinzip nutzt Unterschiede der Wärmeleitfähigkeit.
Die tatsächliche Gaszusammensetzung und die zulässigen Begleitgase sind deshalb für die Messfunktion besonders wichtig.
Feuchtigkeit kann nicht nur zu Kondensation führen, sondern auch die Wärmeleitfähigkeit des Gasgemischs beeinflussen.
Wird Wasserdampf vor der Messung entfernt, kann sich dadurch die Zusammensetzung des verbleibenden Gasgemischs verändern.
Für eine zuverlässige Auswertung muss deshalb klar sein, unter welchen Gasbedingungen die Messung und die Kalibrierung erfolgen.
Eine entsprechend geeignete Gasaufbereitung kann notwendig sein, um stabile Bedingungen am Analysator zu gewährleisten.
Die konkrete Eignung für feuchte, korrosive oder brennbare Gasgemische muss anhand der jeweiligen Geräteausführung geprüft werden.
22.6 Siemens SITRANS SL: In-situ-Messung als Alternative zur extraktiven Gasaufbereitung
Der Siemens SITRANS SL ist ein Diodenlaser-Gasanalysator für die direkte optische Messung im Prozess.
Die bei ICS dokumentierte Ausführung ist insbesondere für die Sauerstoffmessung vorgesehen.
Das Gerät verwendet eine Sender- und Empfängereinheit, die direkt am Prozess montiert werden.
Das Laserlicht durchläuft den Messgasbereich und wird abhängig von der vorhandenen Sauerstoffkonzentration charakteristisch abgeschwächt.
Die Messung erfolgt damit ohne die klassische Entnahme eines kontinuierlichen Probengasstroms zu einem externen Analysator.
Eine konventionelle extraktive Messgasleitung mit Messgaskühler, Kondensatabscheider und Messgaspumpe ist für dieses direkte Messprinzip nicht erforderlich.
Das kann bei geeigneten Anwendungen den Aufwand für die Gasaufbereitung deutlich reduzieren.
Besonders bei stark feuchten Prozessgasen kann eine In-situ-Messung deshalb eine interessante Alternative sein.
Allerdings müssen Prozessbedingungen, optische Weglänge, Gaszusammensetzung und die Eignung des jeweiligen Analysators berücksichtigt werden.
Eine In-situ-Messung ist nicht automatisch für jede Messkomponente oder jeden Einbauort geeignet.
Für die Auswahl ist deshalb ein Vergleich zwischen extraktiver und direkter Prozessanalytik sinnvoll.
22.7 Auswahl der geeigneten Gesamtmesslösung
ICS Schneider bietet innerhalb der industriellen Prozessanalytik unterschiedliche Siemens-Gasanalysatoren und dazu passende messtechnische Beratung an.
Die Auswahl sollte nicht allein anhand der benötigten Messkomponente erfolgen.
Auch die Probenahme, die erwartete Feuchtelast und mögliche Kondensationsverluste müssen berücksichtigt werden.
Besonders bei wasserlöslichen Gasen ist zu klären, ob eine konventionelle Kühlung mit Kondensatabscheidung ausreichend ist oder ein speziell auf die Messkomponente abgestimmtes Aufbereitungskonzept benötigt wird.
Die Auswahl eines geeigneten Wasserabscheiders beziehungsweise Messgaskühlers muss separat anhand der Prozessdaten und nachgewiesenen Leistungsmerkmale erfolgen.
Die hier genannten Gasanalysatoren stellen keine automatische Freigabe für einen beliebigen vorgeschalteten Wasserabscheider dar.
Eine Übersicht geeigneter Geräte finden Sie bei ICS Schneider unter Gasanalysegeräte sowie Extraktive kontinuierliche Prozess-Gasanalytik.
23. Fazit: Kondensat entfernen und gleichzeitig die Messgaszusammensetzung erhalten
Ein Wasserabscheider ist ein wichtiger Bestandteil vieler extraktiver Gasanalysesysteme.
Er schützt nachgeschaltete Komponenten vor flüssigem Kondensat und trägt dazu bei, stabile Messbedingungen zu schaffen.
Für eine zuverlässige Gasanalytik genügt es jedoch nicht, allein die vollständige Entfernung der Flüssigkeit nachzuweisen.
Besonders bei wasserlöslichen Messkomponenten muss auch sichergestellt werden, dass die Gasprobe durch die Konditionierung nicht unzulässig verändert wird.
Bei der Abkühlung feuchter Prozessgase kann Kondensat entstehen, in dem sich beispielsweise SO₂, NO₂, NH₃, HCl oder H₂S teilweise lösen.
Diese Messkomponenten werden anschließend mit der Flüssigkeit aus dem Gasstrom entfernt.
Der nachgeschaltete Analysator kann dann einen zu niedrigen Wert anzeigen, obwohl seine eigene Messfunktion korrekt arbeitet.
Besonders wichtig ist deshalb die Unterscheidung zwischen dem normalen Konzentrationsunterschied auf feuchter und trockener Gasbasis und einem tatsächlichen Stoffverlust durch Auswaschung.
Eine reine Feuchtekorrektur kann verlorene Messkomponenten nicht automatisch wiederherstellen.
Auch Kühltemperatur, Tropfenabscheidung, Kondensatableitung und Materialverträglichkeit müssen berücksichtigt werden.
Je nach Sensorprinzip kann außerdem eine definierte Restfeuchte erforderlich sein.
Besonders bei bestimmten elektrochemischen Sauerstoffsensoren ist eine möglichst vollständige Gastrocknung nicht zwangsläufig zulässig.
Für anspruchsvolle Anwendungen muss daher die vollständige Probenahme- und Messkette bewertet werden.
Die Kalibrierung des Analysators allein genügt nicht automatisch, um mögliche Veränderungen der Gaszusammensetzung durch die vorgeschaltete Konditionierung nachzuweisen.
Messkomponenten festlegen → Prozessfeuchte und Taupunkt bestimmen → Wasserlöslichkeit und chemische Reaktivität bewerten → Geeignetes Aufbereitungsverfahren auswählen → Messgasleitung und Kondensationsbedingungen prüfen → Wasserabscheider und Kondensatableitung auslegen → Filter und Durchfluss überwachen → Direkte Analysatorprüfung durchführen → Gesamte Probenahmekette überprüfen → Mögliche Konzentrationsverluste quantifizieren → Fehlermeldungen und Alarmfunktionen prüfen → Ergebnisse dokumentieren
Der wichtigste praktische Grundsatz lautet damit: Ein Gasanalysator benötigt nicht einfach möglichst trockenes Gas, sondern ein für sein Messprinzip geeignetes und hinsichtlich der relevanten Komponenten repräsentatives Messgas. Kondensat muss deshalb so behandelt werden, dass der Analysator geschützt wird, ohne die eigentliche Messaufgabe zu verfälschen.
24. Häufige Fragen zu Gasanalysatoren mit Wasserabscheider
24.1 Warum benötigt ein Gasanalysator einen Wasserabscheider?
Ein Wasserabscheider entfernt vorhandene Flüssigkeit aus dem Messgasstrom. Dadurch können empfindliche Messzellen, Filter, Pumpen und andere Komponenten vor Kondensateintrag geschützt werden. Der Abscheider muss jedoch zur Gaszusammensetzung und zur vorgesehenen Messaufgabe passen.
24.2 Entfernt ein Wasserabscheider auch den Wasserdampf aus dem Messgas?
Ein einfacher mechanischer Wasserabscheider entfernt hauptsächlich bereits vorhandene Flüssigkeitströpfchen. Gasförmiger Wasserdampf wird dadurch nicht automatisch vollständig entfernt. Eine gezielte Reduzierung der Gasfeuchte kann beispielsweise durch Messgaskühlung oder ein geeignetes Trocknungsverfahren erfolgen.
24.3 Was ist der Unterschied zwischen einem Wasserabscheider und einem Messgaskühler?
Ein Wasserabscheider trennt vorhandene Flüssigkeit vom Gas. Ein Messgaskühler senkt die Gastemperatur gezielt ab, sodass Wasserdampf kondensiert und anschließend entfernt werden kann. Häufig sind beide Funktionen innerhalb einer Gasaufbereitung miteinander kombiniert.
24.4 Kann ein Wasserabscheider den Messwert eines Gasanalysators verfälschen?
Ja. Besonders bei wasserlöslichen oder reaktiven Gasen können Messkomponenten im Kondensat gelöst und mit der Flüssigkeit abgeführt werden. Der Analysator erhält dann eine Gasprobe mit veränderter Zusammensetzung und kann zu niedrige Konzentrationen anzeigen.
24.5 Welche Gase sind besonders empfindlich gegenüber Auswaschung?
Besonders relevant sind unter geeigneten Bedingungen beispielsweise SO₂, NO₂, NH₃, HCl und H₂S. Die tatsächlichen Verluste hängen von Temperatur, Kondensatmenge, Kontaktzeit, Gaszusammensetzung und chemischen Bedingungen ab.
24.6 Was bedeutet Washout bei der Gasprobenaufbereitung?
Washout beschreibt den Verlust von Gaskomponenten aus der Gasphase durch Kontakt mit Flüssigkeit, insbesondere Kondensat. Die betreffenden Bestandteile können sich im Wasser lösen oder chemisch reagieren und gelangen dadurch nicht mehr vollständig zum Analysator.
24.7 Wie kann ich die Auswaschung von SO₂ reduzieren?
Geeignete Maßnahmen können beispielsweise speziell ausgelegte Messgaskühler mit geringer Auswaschneigung, kurze unerwünschte Kontaktzeiten mit Kondensat und eine entsprechend geeignete Gasführung sein. Für bestimmte Anwendungen existieren zusätzlich spezielle Verfahren zur chemischen Konditionierung. Deren Einsatz muss für die jeweilige Messaufgabe nachgewiesen werden.
24.8 Auf welche Temperatur sollte ein Messgaskühler eingestellt werden?
Das hängt vom Analysator, der Messkomponente, dem Wassergehalt und den Betriebsbedingungen ab. In konventionellen extraktiven Anlagen werden häufig Ausgangstaupunkte im Bereich weniger Grad Celsius verwendet. Eine universell geeignete Einstellung für alle Messgase existiert jedoch nicht.
24.9 Warum darf das Messgas bei bestimmten Sensoren nicht vollständig getrocknet werden?
Einzelne Sensorvarianten benötigen definierte Feuchtebedingungen. Beispielsweise beschreibt Siemens für den elektrochemischen Sauerstoffsensor bestimmter ULTRAMAT-23-Ausführungen einen Wasserdampftaupunkt von mindestens +2 °C. Gleichzeitig darf keine Kondensation auftreten.
24.10 Kann ein Kondensatbehälter den Messgasdurchfluss beeinflussen?
Ja. Ein überfüllter Behälter, eine blockierte Kondensatableitung oder ungeeignete Druckverhältnisse können den Gastransport behindern. Je nach Anlagenkonzept können auch Undichtigkeiten an der Kondensatableitung die Gaszusammensetzung beeinflussen.
24.11 Warum kann ein Gasanalysator nach einer Wasserabscheidung höhere Konzentrationen anzeigen?
Wenn Wasserdampf aus dem Gas entfernt wird und die übrigen Bestandteile vollständig erhalten bleiben, steigt deren relativer Anteil auf trockener Basis. Dies ist ein normaler Konzentrationseffekt und muss von einem tatsächlichen Stoffverlust durch Auswaschung unterschieden werden.
24.12 Was ist der Unterschied zwischen feuchter und trockener Gaskonzentration?
Eine feuchte Gaskonzentration bezieht den Wasserdampf in die gesamte Gasmenge ein. Eine trockene Gaskonzentration bezieht sich dagegen auf das verbleibende Gas ohne den entsprechenden Wasseranteil. Für eine korrekte Umrechnung muss der ursprüngliche Wassergehalt bekannt sein.
24.13 Reicht es aus, den Analysator direkt mit Prüfgas zu kalibrieren?
Nein, wenn die Funktion der gesamten Probenahmekette nachgewiesen werden soll. Eine direkte Prüfgasaufgabe kontrolliert hauptsächlich den Analysator. Mögliche Verluste in Probenleitung, Kühler, Wasserabscheider und Filtern werden dadurch nicht automatisch erkannt.
24.14 Kann ich die gesamte Gasaufbereitung mit trockenem Prüfgas überprüfen?
Damit lassen sich bestimmte Funktionen und Verluste des Gaswegs prüfen. Der Einfluss von Kondensation unter realen Prozessbedingungen wird jedoch nicht zwangsläufig vollständig erfasst. Für eine belastbare Washout-Untersuchung können repräsentative Feuchte- und Betriebsbedingungen erforderlich sein.
24.15 Ist Kondensat aus einer Gasanalysestation gefährlich?
Das kann der Fall sein. Je nach Prozessgas können im Kondensat korrosive, toxische oder anderweitig gefährliche Stoffe enthalten sein. Die Handhabung, Sammlung und Entsorgung müssen deshalb entsprechend der tatsächlichen chemischen Zusammensetzung und den geltenden Sicherheitsanforderungen erfolgen.
24.16 Wann ist eine beheizte Nassgasmessung sinnvoll?
Eine beheizte Nassgasmessung kann besonders bei stark wasserlöslichen Messkomponenten sinnvoll sein, wenn eine konventionelle Kondensatabscheidung zu unzulässigen Stoffverlusten führen würde. Voraussetzung ist, dass der Analysator und die gesamte Messgasstrecke für die erforderlichen heißen und feuchten Betriebsbedingungen geeignet sind.
24.17 Welche Gasanalysatoren bietet ICS Schneider für solche Anwendungen an?
ICS bietet unter anderem den Siemens ULTRAMAT 23, das SIPROCESS GA700-System mit ULTRAMAT 7, OXYMAT 7 und CALOMAT 7 sowie den extraktiven UV-Gasanalysator SIPROCESS UV600 an. Für geeignete Anwendungen steht beispielsweise mit dem SITRANS SL auch eine direkte In-situ-Messtechnologie zur Verfügung. Die erforderliche Probenaufbereitung hängt von der jeweiligen Geräteausführung und Messkomponente ab.
24.18 Welche Angaben benötigt ICS Schneider für die Auswahl einer geeigneten Gasanalysestation?
Benötigt werden die zu messenden Gaskomponenten, ihre erwarteten Konzentrationsbereiche und die Zusammensetzung des Begleitgases. Besonders wichtig sind Prozessdruck, Temperatur, Wasserdampfgehalt, Taupunkt, mögliche Aerosole und kondensierbare Stoffe. Zusätzlich werden Angaben über Probenahmeentfernung, Messgasdurchfluss, gewünschte Ansprechzeit und erforderliche Konzentrationsbasis benötigt. Für die Auswahl der Aufbereitung sind die Löslichkeit und Reaktivität der relevanten Messkomponenten, die erwartete Kondensatmenge, die zulässigen Betriebsbedingungen des Analysators und die notwendigen Diagnosefunktionen wichtig. Bei Emissions- oder sicherheitsrelevanten Messungen müssen außerdem die geltenden Qualitäts-, Prüf- und Sicherheitsanforderungen angegeben werden.