

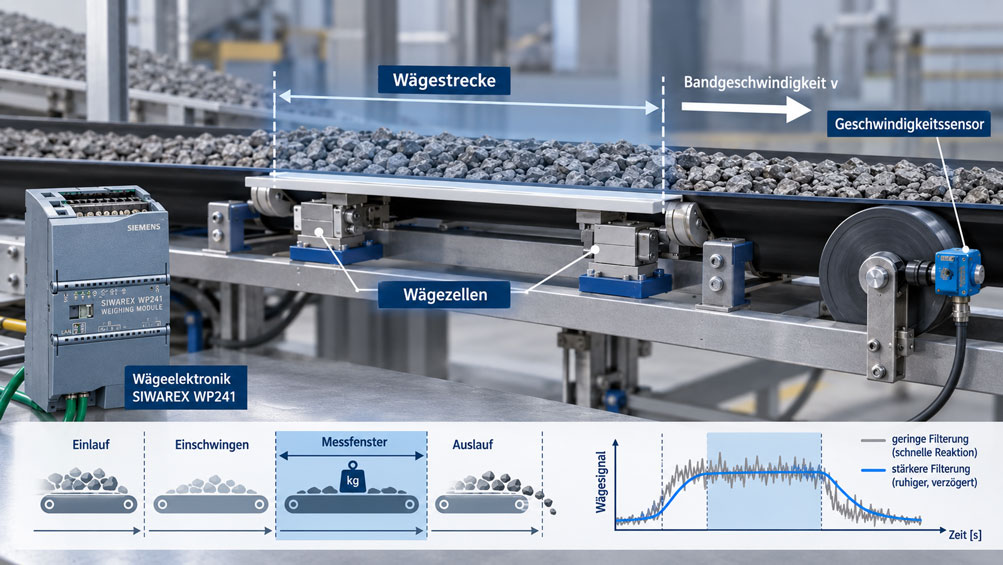
Beim dynamischen Wiegen auf einem Förderband entsteht der Messwert während sich das Fördergut bewegt. Genau darin liegt der grundlegende Unterschied zu einer statischen Waage. Die Wägezelle beziehungsweise die Wägebrücke wird nicht mit einer ruhenden Last beaufschlagt, sondern mit einer Kraft, die sich während des Transports aufbaut, verändert und anschließend wieder verschwindet.
Gleichzeitig wirken mechanische Schwingungen, Rollenbewegungen, Änderungen der Bandspannung, Stoßkräfte beim Materialübergang und elektrische Störungen auf das Wägesignal. Die Wägeelektronik muss aus diesem zeitlich veränderlichen Signal einen ausreichend stabilen und gleichzeitig rechtzeitig verfügbaren Messwert erzeugen.
Eine häufige Reaktion auf ein unruhiges Wägesignal besteht darin, die Filterung zu erhöhen. Der angezeigte Gewichtswert wird dadurch tatsächlich ruhiger. Bei einer dynamischen Anwendung kann genau diese Maßnahme jedoch ein neues Problem verursachen: Der gefilterte Messwert erreicht seinen verwertbaren Zustand möglicherweise erst, wenn das Fördergut die eigentliche Wägestrecke bereits wieder verlassen hat oder sich die Bandbeladung schon verändert hat.
Die entscheidende Frage lautet deshalb nicht: „Wie stark muss ich filtern, damit das Gewicht ruhig aussieht?“
Entscheidend ist vielmehr: Wie viel Zeit steht für die Messung tatsächlich zur Verfügung und wie schnell muss die gesamte Messkette innerhalb dieser Zeit einen belastbaren Wert liefern?
Die zentrale Aussage lautet: Beim dynamischen Wiegen müssen mechanischer Aufbau, Wägestrecke, Bandgeschwindigkeit, Wägezellendynamik, Filtereinstellung und Auswertezeit gemeinsam betrachtet werden. Ein ruhiger Messwert ist nur dann hilfreich, wenn er innerhalb des verfügbaren Prozesszeitfensters zur Verfügung steht.
Inhaltsverzeichnis
- 1. Was bedeutet dynamisches Wiegen auf einem Förderband?
- 2. Einzelstückwägung und kontinuierliche Bandwaage unterscheiden
- 3. Wie entsteht das verfügbare Messfenster?
- 4. Warum die Bandgeschwindigkeit direkt auf die Messzeit wirkt
- 5. Mechanisches Einschwingen vor der Signalfilterung betrachten
- 6. Warum ein Filter das Signal beruhigt und gleichzeitig verzögert
- 7. Filterzeit beziehungsweise Grenzfrequenz richtig abstimmen
- 8. Tiefpass und Mittelwertfilter unterscheiden
- 9. Auch das Geschwindigkeitssignal besitzt eine Dynamik
- 10. Wägestrecke und Verweilzeit als konstruktive Stellgrößen
- 11. Abtastrate und Filterbandbreite nicht verwechseln
- 12. Typische dynamische Messfehler diagnostizieren
- 13. Messsystem systematisch optimieren
- 14. Dynamische Messung richtig kalibrieren und prüfen
- 15. Auswahlkriterien für Wägezelle und Wägeelektronik
- 16. Passende Wägetechnik von ICS Schneider
- 17. Fazit
- 18. Häufige Fragen zum dynamischen Wiegen auf Förderbändern
1. Was bedeutet dynamisches Wiegen auf einem Förderband?
Bei einer statischen Waage wird eine Last aufgebracht und anschließend gewartet, bis sich Mechanik und Messsignal ausreichend stabilisiert haben. Die Zeit bis zur Messwertübernahme kann häufig vergleichsweise großzügig gewählt werden.
Bei einer Förderbandanwendung bewegt sich das Material dagegen weiter. Die zur Verfügung stehende Zeit wird durch die Mechanik und die Prozessgeschwindigkeit vorgegeben.
Das Wägesignal entwickelt sich deshalb über die Zeit. Beim Eintritt des Förderguts in die Wägestrecke steigt die Belastung an. Mechanische Strukturen werden ausgelenkt, Rollen und Band reagieren auf die Last und die Wägezelle erzeugt ein entsprechendes elektrisches Signal.
Nach diesem Übergang kann sich ein Bereich einstellen, in dem das Signal ausreichend repräsentativ für die tatsächliche Belastung ist. Anschließend verlässt das Fördergut die Wägestrecke beziehungsweise verändert sich die Materialverteilung erneut.
Die Wägeelektronik muss den nutzbaren Teil dieses Signalverlaufs erkennen und so verarbeiten, dass ein ausreichend genauer Wert entsteht.
Damit wird deutlich: Die Dynamik einer Bandwaage wird nicht ausschließlich durch die Wägezelle bestimmt. Die gesamte Anlage ist Teil des Messsystems.
2. Einzelstückwägung und kontinuierliche Bandwaage unterscheiden
Der Begriff „dynamisches Wiegen auf Förderbändern“ wird für unterschiedliche Messaufgaben verwendet. Für die Beurteilung von Filterzeit und Messfenster ist diese Unterscheidung wichtig.
Dynamische Einzelstückwägung
Bei einer dynamischen Einzelstück- oder Kontrollwägung werden einzelne Produkte während des Transports gewogen. Ein Karton, Behälter oder Werkstück fährt auf eine definierte Wägeplattform beziehungsweise ein Wägeband, wird während der Bewegung gemessen und verlässt anschließend die Wägestelle wieder.
Hier existiert tatsächlich ein zeitlich klar begrenztes Messfenster. Das Produkt ist nur für eine bestimmte Zeit vollständig beziehungsweise ausreichend definiert auf der Wägeeinrichtung.
Kontinuierliche Förderbandwaage
Bei einer klassischen Bandwaage für Schüttgut liegt dagegen ein kontinuierlicher Materialstrom vor. Die Wägebrücke ermittelt die Bandbeladung, während ein Geschwindigkeitssensor die aktuelle Bandgeschwindigkeit erfasst.
Der momentane Massendurchsatz ergibt sich vereinfacht aus:
Massendurchsatz = Bandbeladung × Bandgeschwindigkeit
Hier gibt es nicht dasselbe einzelne Messfenster pro Produkt. Stattdessen sind die Länge der Wägestrecke, die Verweilzeit des Materials auf dieser Strecke, die Bestimmungs- beziehungsweise Auswertezeit und die Filterung der kontinuierlichen Signale entscheidend.
| Anwendung | Zeitliche Betrachtung | Besonders wichtig |
|---|---|---|
| Einzelstückwägung | Begrenztes Messfenster pro Produkt | Produktlänge, Wägebandlänge, Bandgeschwindigkeit, Triggerzeitpunkt |
| Kontinuierliche Bandwaage | Fortlaufende Messung | Wägestrecke, Bandbeladung, Geschwindigkeit, Filter und Integration |
| Dosierbandwaage | Fortlaufende Messung mit Regelung | Zusätzlich Regelverhalten und Reaktionszeit des Dosierprozesses |
Die physikalische Grundproblematik ist bei allen drei Varianten ähnlich: Je schneller der Prozess läuft, desto weniger Zeit bleibt für mechanisches Einschwingen und Signalverarbeitung.
3. Wie entsteht das verfügbare Messfenster?
Bei der dynamischen Einzelstückwägung lässt sich das verfügbare Zeitfenster sehr anschaulich aus Geometrie und Bandgeschwindigkeit ableiten.
Besitzt das wirksame Wägeband die Länge LW und das Produkt in Förderrichtung die Länge LP, steht das Produkt nur dann vollständig auf der Wägeplattform, wenn:
LW > LP
Für eine idealisierte Betrachtung ergibt sich die Zeit, während der das Produkt vollständig auf der Wägestrecke steht, näherungsweise zu:
tvollständig = (LW − LP) / v
Dabei ist v die Bandgeschwindigkeit.
Ein Beispiel verdeutlicht den Zusammenhang:
Ist das Wägeband 800 mm lang, das Produkt 400 mm lang und die Bandgeschwindigkeit beträgt 1 m/s, verbleibt theoretisch:
t = (0,8 m − 0,4 m) / 1 m/s = 0,4 s
für den vollständig unterstützten Zustand.
Diese 400 ms stehen jedoch nicht vollständig für eine ideale Messwertbildung zur Verfügung. Ein Teil wird durch mechanisches Einschwingen, Signalverarbeitung und gegebenenfalls Sicherheitsabstände zum Ein- und Auslauf benötigt.
Wird die Bandgeschwindigkeit auf 2 m/s erhöht, halbiert sich das geometrisch verfügbare Zeitfenster bereits auf 200 ms.
Genau deshalb kann eine Anlage bei niedriger Geschwindigkeit einwandfrei wiegen und nach einer Produktivitätssteigerung plötzlich deutlich größere Streuungen zeigen, obwohl Wägezelle, Kalibrierung und Mechanik nicht verändert wurden.
4. Warum die Bandgeschwindigkeit direkt auf die Messzeit wirkt
Eine höhere Bandgeschwindigkeit erhöht den Durchsatz. Messtechnisch bedeutet sie jedoch zunächst weniger Zeit pro zurückgelegter Strecke.
Für einen Förderabschnitt der Länge L gilt grundsätzlich:
t = L / v
Verdoppelt sich die Geschwindigkeit bei unveränderter Wägestrecke, halbiert sich die Aufenthaltszeit.
Das betrifft nicht nur einzelne Produkte. Auch bei einer kontinuierlichen Bandwaage verändert sich mit der Geschwindigkeit, wie lange ein bestimmter Materialabschnitt auf die Wägebrücke einwirkt.
Bei schnellen Änderungen der Bandbeladung muss das Wägesystem deshalb schneller reagieren können, wenn dieselbe örtliche Materialstruktur noch ausreichend zeitaufgelöst erfasst werden soll.
Eine nachträgliche Erhöhung der Fördergeschwindigkeit sollte daher niemals ausschließlich als mechanische Änderung betrachtet werden. Sie verändert gleichzeitig die Anforderungen an:
- Wägebrücke,
- Wägezelle,
- Geschwindigkeitserfassung,
- Filterung,
- Auswertung und
- Steuerungsreaktion.
5. Mechanisches Einschwingen vor der Signalfilterung betrachten
Ein unruhiges Signal wird häufig zunächst der Elektronik zugeschrieben. In vielen Fällen entsteht ein wesentlicher Teil der Schwankung jedoch bereits mechanisch.
Wenn Material auf eine Wägestrecke gelangt, wird nicht ausschließlich eine statische Gewichtskraft aufgebracht. Zusätzlich können vertikale und horizontale Kraftanteile entstehen.
Typische Ursachen sind Übergänge zwischen Förderbändern, unterschiedliche Bandhöhen, Stoßbelastungen, ungleichmäßige Produktauflage, Rollenunrundlauf, wechselnde Bandspannung oder Schwingungen des Maschinenrahmens.
Auch die Eigenfrequenz der Wägemechanik spielt eine Rolle. Eine leichte Wägeplattform kann schnell reagieren, während eine schwere und elastisch gelagerte Konstruktion länger benötigt, um nach einem Lastwechsel zur Ruhe zu kommen.
Eine sehr starke digitale Filterung kann solche mechanischen Probleme optisch kaschieren. Sie beseitigt jedoch nicht deren Ursache.
Vor einer aggressiveren Filtereinstellung sollte deshalb geprüft werden, ob die Krafteinleitung selbst verbessert werden kann.
Kraftnebenschlüsse vermeiden
Besonders kritisch sind Kräfte, die die Wägezelle umgehen. Starre Kabel, Rohrleitungen, Schutzabdeckungen, Führungen oder mechanische Anschläge können einen Teil der Gewichtskraft direkt in das Maschinengestell ableiten.
Bei einer dynamischen Anlage können sich solche Nebenkräfte mit der Bewegung verändern. Dadurch entsteht eine Messabweichung, die bei einer statischen Prüfung möglicherweise kaum sichtbar ist.
Mechanische Konstruktion und Wägezelle müssen deshalb als Einheit betrachtet werden.
6. Warum ein Filter das Signal beruhigt und gleichzeitig verzögert
Das Rohsignal einer Wägezelle kann Schwingungsanteile enthalten, die für den eigentlichen Gewichtswert nicht relevant sind. Digitale Filter reduzieren solche Signalanteile.
Das grundlegende Verhalten eines Tiefpassfilters ist leicht verständlich: Langsame Änderungen werden weitgehend übertragen, schnelle Änderungen werden abhängig von Frequenz und Filtereinstellung abgeschwächt.
Für eine Waage ist dies zunächst erwünscht. Mechanische Vibrationen und kurzzeitige Störungen erzeugen weniger starke Schwankungen im angezeigten Gewicht.
Jede Filterung besitzt jedoch eine zeitliche Wirkung. Je stärker das Signal beruhigt wird, desto langsamer reagiert der gefilterte Wert auf eine reale Gewichtsänderung.
Dieser Zielkonflikt ist beim dynamischen Wiegen zentral:
| Filtereinstellung | Vorteil | Nachteil |
|---|---|---|
| Geringe Filterung | Schnelle Reaktion | Störungen und Schwingungen bleiben stärker sichtbar |
| Mittlere Filterung | Kompromiss zwischen Ruhe und Dynamik | Muss auf die konkrete Maschine abgestimmt werden |
| Starke Filterung | Sehr ruhiger Messwert | Größere Verzögerung und mögliche Verschleppung schneller Änderungen |
Die „beste“ Filtereinstellung ist daher nicht diejenige mit der ruhigsten Anzeige. Richtig ist die Einstellung, die innerhalb des verfügbaren Messfensters eine ausreichend stabile und ausreichend schnelle Gewichtsinformation liefert.
7. Filterzeit beziehungsweise Grenzfrequenz richtig abstimmen
Je nach Wägeelektronik wird das dynamische Verhalten nicht direkt als „Filterzeit“, sondern beispielsweise als Grenzfrequenz eines Tiefpasses eingestellt.
Eine niedrige Grenzfrequenz bedeutet stärkere Unterdrückung schneller Signalanteile und damit ein trägeres Verhalten. Eine höhere Grenzfrequenz lässt dynamische Veränderungen schneller passieren, unterdrückt aber entsprechend weniger Störungen.
Bei der SIWAREX WP241 beispielsweise lässt sich die Grenzfrequenz des Tiefpassfilters für Bandbeladung und Geschwindigkeit separat einstellen.
Die Parametrierung sollte nicht nach Gefühl vorgenommen werden. Sinnvoll ist eine Betrachtung des realen Signalverlaufs.
Wird ein definiertes Gewicht beziehungsweise eine definierte Materialänderung aufgebracht, sollten mindestens folgende Eigenschaften untersucht werden:
- Anstiegszeit des Rohsignals,
- vorhandene Schwingungsfrequenzen,
- Zeit bis zu einem ausreichend stabilen Bereich,
- Verzögerung des gefilterten Signals und
- verfügbare Prozesszeit bis zur Messwertübernahme.
Eine Filtereinstellung, bei der der Messwert erst nach 500 ms zuverlässig ist, kann bei einem 2-Sekunden-Prozess sehr gut funktionieren. Bei einem Messfenster von nur 200 ms ist dieselbe Parametrierung dagegen grundsätzlich ungeeignet.
8. Tiefpass und Mittelwertfilter unterscheiden
Neben klassischen Tiefpassfiltern werden in Wägeelektroniken häufig gleitende Mittelwerte eingesetzt.
Bei einem Mittelwertfilter wird der ausgegebene Wert aus mehreren aufeinanderfolgenden Einzelwerten berechnet.
Vereinfacht gilt:
x̄ = (x1 + x2 + … + xn) / n
Je mehr Werte berücksichtigt werden, desto stärker werden zufällige Schwankungen geglättet.
Gleichzeitig erstreckt sich die Information jedoch über einen längeren Zeitraum. Eine reale schnelle Änderung wird dadurch zeitlich verschmiert.
Bei dynamischen Förderbandprozessen ist deshalb nicht nur entscheidend, wie viele Werte gemittelt werden, sondern auch in welchem zeitlichen Abstand diese Werte entstehen.
Eine Mittelwertbildung über 20 Messwerte besitzt bei 10 ms Abstand beispielsweise ein anderes dynamisches Verhalten als dieselbe Anzahl von Werten bei 1 ms Abstand.
Tiefpass und Mittelwertfilter sollten deshalb nicht lediglich als zwei unterschiedliche Möglichkeiten betrachtet werden, eine Anzeige „ruhiger“ zu machen. Beide verändern die zeitliche Information des Wägesignals und müssen zum Prozess passen.
9. Auch das Geschwindigkeitssignal besitzt eine Dynamik
Bei einer kontinuierlichen Förderbandwaage wird nicht nur die Belastung des Bandes gemessen. Die tatsächliche Bandgeschwindigkeit ist ebenfalls Bestandteil der Durchsatzberechnung.
Eine fehlerhafte oder zeitlich schlecht abgestimmte Geschwindigkeitserfassung kann daher unmittelbar zu einem falschen Durchsatz führen.
Besonders wichtig ist die zeitliche Zuordnung.
Bandbeladung und Bandgeschwindigkeit sollten denselben realen Förderzustand repräsentieren. Wird das Geschwindigkeitssignal sehr stark gefiltert, während die Bandbeladung nahezu ungefiltert vorliegt – oder umgekehrt –, können bei Beschleunigungs- und Bremsvorgängen zeitliche Differenzen zwischen beiden Größen entstehen.
Bei konstant laufenden Bändern ist dieser Effekt wesentlich weniger kritisch. Bei variabler Geschwindigkeit oder geregelten Dosierbändern muss er dagegen berücksichtigt werden.
Ein geeigneter Geschwindigkeitssensor sollte außerdem die tatsächliche Bandbewegung möglichst repräsentativ erfassen.
Der SITRANS WS300 wird beispielsweise direkt mit einer Umlenk- beziehungsweise Untergurtrollenwelle gekoppelt und liefert ein zur Drehgeschwindigkeit proportionales Impulssignal an die Wägeelektronik.
10. Wägestrecke und Verweilzeit als konstruktive Stellgrößen
Wenn die verfügbare Messzeit zu kurz ist, wird häufig zunächst versucht, das Problem allein über schnellere Elektronik zu lösen.
Die Mechanik bietet jedoch ebenfalls eine sehr wirkungsvolle Stellgröße: die Länge der Wägestrecke.
Eine längere Wägebrücke bedeutet, dass ein bestimmter Materialabschnitt länger auf den instrumentierten Rollen beziehungsweise der Wägeplattform wirkt.
Bei einer Einzelstückwaage verlängert eine größere Wägeplattform – bei unveränderter Produktlänge und Geschwindigkeit – das vollständig nutzbare Messfenster.
Bei kontinuierlichen Bandwaagen kann eine längere Wägestrecke dazu beitragen, lokale dynamische Einflüsse beziehungsweise kurzfristige Laständerungen räumlich stärker zu mitteln.
Die Milltronics WD600 nutzt beispielsweise ausdrücklich eine längere Wägestrecke beziehungsweise Gleitplattenanordnung für eine erhöhte Verweilzeit der Materiallast auf der Wägeeinrichtung.
Das zeigt einen wichtigen Konstruktionsgrundsatz: Dynamische Messqualität entsteht nicht erst in der Software. Sie beginnt mit der mechanischen Gestaltung der Wägestelle.
11. Abtastrate und Filterbandbreite nicht verwechseln
Eine schnelle Wägeelektronik benötigt eine ausreichend hohe Messrate, um dynamische Signalverläufe überhaupt erfassen zu können.
Eine hohe Abtastrate allein garantiert jedoch noch keinen schnellen nutzbaren Gewichtswert.
Die vollständige Messkette lautet vereinfacht:
mechanische Last → Wägezelle → Verstärker → A/D-Wandlung → Filter → Auswertealgorithmus → Kommunikation → SPS beziehungsweise Maschinensteuerung
Jede dieser Stufen kann eine Verzögerung verursachen.
Wird beispielsweise mit 100 Hz gemessen, entsteht alle 10 ms ein neuer Messwert. Werden anschließend zahlreiche Werte gemittelt oder stark tiefpassgefiltert, kann die effektive Reaktionszeit trotzdem wesentlich länger sein.
Umgekehrt bringt eine extrem hohe Abtastrate wenig, wenn die Wägemechanik selbst mehrere hundert Millisekunden nachschwingt.
Für dynamische Anwendungen muss deshalb zwischen drei Größen unterschieden werden:
- Mess- beziehungsweise Abtastrate,
- Bandbreite beziehungsweise Filtereinstellung und
- gesamter Zeitbedarf bis zum verwertbaren Ergebnis.
12. Typische dynamische Messfehler diagnostizieren
Bei einer dynamischen Waage sollte nicht vorschnell die Wägezelle ausgetauscht werden. Viele Fehler entstehen aus dem Zusammenspiel von Mechanik, Bandgeschwindigkeit und Signalverarbeitung.
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Messwert ist bei niedriger Geschwindigkeit korrekt, bei höherer Geschwindigkeit zu niedrig | Messwert erreicht innerhalb des verfügbaren Zeitfensters noch nicht seinen repräsentativen Bereich | Bandgeschwindigkeit reduzieren und Signalverlauf vergleichen |
| Anzeige ist sehr ruhig, reagiert aber deutlich verzögert | Zu starke Filterung | Grenzfrequenz beziehungsweise Filtertiefe schrittweise erhöhen |
| Messwert streut bei identischen Produkten | Mechanische Schwingung oder unterschiedliche Krafteinleitung | Rohsignal und Produktübergang beobachten |
| Gewicht hängt von Produktposition auf dem Band ab | Mechanische Lastverteilung oder Seitenkräfte | Wägemechanik und Führung prüfen |
| Durchsatz springt bei Bandbeschleunigung | Gewichts- und Geschwindigkeitssignal zeitlich nicht passend gefiltert | Beide Rohsignale und Filtereinstellungen vergleichen |
| Periodische Gewichtsschwankung | Rollenunrundlauf, Motor-, Getriebe- oder Bandfrequenz | Frequenz und Bandumlauf beziehungsweise Drehzahlen vergleichen |
| Messwert wird erst kurz vor Verlassen der Wägestrecke stabil | Messfenster zu klein | Bandgeschwindigkeit, Wägestrecke und Filterzeit gemeinsam prüfen |
| Statischer Test ist korrekt, dynamische Messung nicht | Dynamische Kraftanteile oder ungeeignete Signalverarbeitung | Statische und dynamische Signalverläufe getrennt untersuchen |
Rohsignal ansehen, bevor Parameter verändert werden
Eine der hilfreichsten Maßnahmen bei der Diagnose ist die Aufzeichnung des möglichst wenig gefilterten Wägezellensignals beziehungsweise des Rohgewichtswertes.
Damit lässt sich erkennen, ob ein Fehler bereits mechanisch vorhanden ist oder erst durch die Signalaufbereitung entsteht.
Ein stark schwingendes Rohsignal mit anschließender sehr ruhiger Anzeige deutet beispielsweise auf eine erfolgreiche, möglicherweise aber zu starke Filterung hin.
Ein bereits im Rohsignal reproduzierbar verschobener Wert spricht dagegen eher für Mechanik, Krafteinleitung oder Sensorik.
13. Messsystem systematisch optimieren
Eine dynamische Waage sollte nicht dadurch optimiert werden, dass Filterparameter zufällig verändert werden, bis die Anzeige „gut aussieht“.
Ein besseres Vorgehen beginnt bei der Mechanik.
Zuerst wird geprüft, ob die Last reproduzierbar auf die Wägestrecke gelangt. Übergänge sollten möglichst geringe vertikale Stöße verursachen. Bandspannung, Rollenlauf und Maschinenrahmen müssen ausreichend stabil sein. Kabel und Anbauteile dürfen keine unkontrollierten Kraftnebenschlüsse erzeugen.
Danach wird das Rohsignal bei typischen Prozessbedingungen aufgezeichnet.
Anhand des Signalverlaufs kann abgeschätzt werden, wie lange der mechanische Einschwingvorgang dauert und welche periodischen Störungen vorhanden sind.
Erst anschließend wird die Filterung so eingestellt, dass störende Signalanteile ausreichend reduziert werden, ohne das gewünschte Nutzsignal stärker als nötig zu verzögern.
Zum Schluss wird die gesamte Messung bei minimaler, typischer und maximaler Bandgeschwindigkeit überprüft.
Dadurch wird sichtbar, ob die Parametrierung tatsächlich robust gegenüber den unterschiedlichen Prozesszuständen ist.
14. Dynamische Messung richtig kalibrieren und prüfen
Eine statische Kalibrierung der Wägezelle beziehungsweise Wägebrücke bleibt auch bei einer dynamischen Anlage wichtig. Sie bestätigt jedoch noch nicht automatisch, dass die Waage im bewegten Prozess korrekt arbeitet.
Bei einer Förderbandwaage müssen deshalb Nullpunkt, mechanische Wägebrücke, Geschwindigkeitserfassung und Auswerteelektronik gemeinsam betrachtet werden.
Für eine kontinuierliche Bandwaage kann beispielsweise ein Nulltest mit leer laufendem Band durchgeführt werden. Anschließend wird mit einer geeigneten Prüflast beziehungsweise einem geeigneten Kalibrierverfahren geprüft, ob die Zuordnung zwischen Wägezellensignal und Bandbeladung stimmt.
Besonders aussagekräftig ist anschließend eine Materialprüfung unter realen Förderbedingungen. Dabei wird eine bekannte Materialmenge über die Waage gefördert und mit einem unabhängigen Referenzwert verglichen.
Ein solcher Test erfasst Einflüsse, die in einer rein statischen Kalibrierung nicht vollständig sichtbar werden können.
Weitere Einzelheiten zu Nullpunkt, Bandgeschwindigkeit und Prüflast behandeln wir im Fachbeitrag „Förderbandwaage kalibrieren: Nullpunkt, Bandgeschwindigkeit und Prüflast richtig erfassen“.
15. Auswahlkriterien für Wägezelle und Wägeelektronik
Bei dynamischen Anwendungen sollte eine Wägezelle nicht ausschließlich anhand von Nennlast und statischer Genauigkeit ausgewählt werden.
Die mechanische Steifigkeit des Systems, Eigenfrequenzen, zulässige Überlast, Seitenkräfte und Art der Krafteinleitung beeinflussen das dynamische Verhalten ebenfalls.
Ebenso wichtig ist die Wägeelektronik. Sie muss die Sensorsignale mit einer für die Anwendung ausreichenden Geschwindigkeit erfassen und eine geeignete Filterung ermöglichen.
Für eine Bandwaage gehören außerdem Geschwindigkeitssensor und Durchsatzberechnung zur Messkette.
Für die Auslegung sollten deshalb mindestens folgende Daten vorliegen:
- Art des Förderguts,
- minimaler und maximaler Durchsatz beziehungsweise Produktgewicht,
- Bandgeschwindigkeit und deren Schwankungsbereich,
- Länge der verfügbaren Wägestrecke,
- Produkt- beziehungsweise Materialgeometrie,
- erforderliche Messgenauigkeit,
- zulässige Messzeit beziehungsweise Zykluszeit,
- mechanische Einbausituation,
- vorhandene Schwingungen und Störungen,
- gewünschte Schnittstellen zur SPS oder Prozessleittechnik.
16. Passende Wägetechnik von ICS Schneider
ICS Schneider Messtechnik bietet unterschiedliche Lösungen für industrielle Wäge- und Kraftmessanwendungen. Eine Übersicht finden Sie unter Kraft-, Wäge- und Wegmesstechnik.
Für kontinuierliche Materialstrommessungen stehen verschiedene Förderbandwaagen zur Verfügung.
SIWAREX WP241 – Wägeelektronik für Bandwaagen
Die SIWAREX WP241 ist speziell für Bandwaagenanwendungen ausgelegt und kann sowohl in SIMATIC S7-1200 integriert als auch als eigenständige Wägeelektronik verwendet werden.
Sie erfasst Bandbeladung und Bandgeschwindigkeit, berechnet daraus den Materialdurchsatz und stellt verschiedene Diagnose- und Trace-Funktionen zur Verfügung.
Für das hier behandelte Thema besonders relevant sind die getrennt parametrierbaren Filter für Gewicht beziehungsweise Bandbeladung und Geschwindigkeit. Dadurch kann die Signaldynamik gezielt an die jeweilige Förderanlage angepasst werden.
Milltronics MLC
Die Milltronics MLC ist eine kompakte Bandwaage für geringe Fördermengen und geringe Bandlasten.
Ihr Wägezellendesign ist auf eine schnelle Reaktion auf vertikale Kräfte ausgelegt. Damit eignet sie sich insbesondere für Anwendungen, bei denen kleinere Materiallasten kontinuierlich auf bestehenden Flachgurtförderern erfasst werden sollen.
Milltronics WD600
Die Milltronics WD600 arbeitet mit einer längeren Wägestrecke und ist für geringe bis mittlere Belastungen vorgesehen.
Die erhöhte Verweilzeit auf der Wägeeinrichtung zeigt anschaulich, dass nicht nur die Elektronik, sondern bereits die mechanische Länge der Wägestrecke eine wichtige Rolle für die dynamische Messung spielt.
SITRANS WS300 Geschwindigkeitssensor
Der SITRANS WS300 erfasst die Bandgeschwindigkeit und stellt ein entsprechendes Impulssignal für die Wägeelektronik bereit.
Bei kontinuierlichen Bandwaagen ist dieses Geschwindigkeitssignal ebenso wichtig wie das eigentliche Gewichtssignal, weil beide Größen gemeinsam in die Berechnung des momentanen Materialdurchsatzes eingehen.
17. Fazit
Dynamisches Wiegen auf Förderbändern ist keine rein statische Gewichtsmessung mit einem bewegten Förderband. Es handelt sich um eine zeitabhängige Messaufgabe, bei der mechanische und elektronische Dynamik unmittelbar zusammenwirken.
Die Bandgeschwindigkeit bestimmt, wie lange Material beziehungsweise ein einzelnes Produkt auf die Wägestrecke einwirkt. Gleichzeitig benötigt die Mechanik eine gewisse Zeit zum Einschwingen und die Signalverarbeitung benötigt Zeit zur Filterung und Auswertung.
Eine stärkere Filterung kann einen unruhigen Gewichtswert deutlich stabilisieren. Sie kann jedoch gleichzeitig dazu führen, dass der verwertbare Wert zu spät zur Verfügung steht.
Die passende Filtereinstellung kann deshalb nicht unabhängig von der Bandgeschwindigkeit gewählt werden.
Ebenso wenig kann die Bandgeschwindigkeit erhöht werden, ohne zu prüfen, wie sich dadurch Verweilzeit beziehungsweise Messfenster verändern.
Bei dynamischen Einzelstückwaagen ist das verfügbare Messfenster direkt durch Wägebandlänge, Produktlänge und Geschwindigkeit begrenzt. Bei kontinuierlichen Bandwaagen stehen stattdessen Wägestrecke, fortlaufende Bandbeladung, Geschwindigkeit und Filter- beziehungsweise Bestimmungszeiten im Mittelpunkt.
Für eine belastbare Messung muss daher die komplette Kette betrachtet werden:
Fördergut → Förderband → Wägebrücke → Wägezelle → Wägeelektronik → Filter → Geschwindigkeitsmessung → Auswertung → Steuerung.
Eine optimale dynamische Wägung entsteht nicht durch maximale Filterung oder maximale Messrate, sondern durch die passende Abstimmung von Mechanik, Messdynamik und verfügbarer Prozesszeit.
18. Häufige Fragen zum dynamischen Wiegen auf Förderbändern
Was ist beim dynamischen Wiegen das Messfenster?
Bei einer Einzelstückwägung bezeichnet das Messfenster den Zeitraum, in dem der Prüfling ausreichend definiert auf der Wägestrecke steht und ein verwertbarer Gewichtswert ermittelt werden kann. Bei kontinuierlichen Bandwaagen ist der Begriff weniger eindeutig; hier sind Wägestrecke, Verweilzeit, Filterung und kontinuierliche Bestimmungs- beziehungsweise Integrationszeit relevanter.
Wie beeinflusst die Bandgeschwindigkeit das Messfenster?
Je höher die Bandgeschwindigkeit ist, desto kürzer ist die Zeit, die ein Produkt oder Materialabschnitt auf einer definierten Wägestrecke verbringt. Bei unveränderter Geometrie halbiert eine Verdopplung der Geschwindigkeit grundsätzlich die Verweilzeit.
Warum zeigt die Waage bei hoher Geschwindigkeit möglicherweise ein anderes Gewicht?
Eine mögliche Ursache ist, dass Mechanik und gefiltertes Signal innerhalb der kürzeren verfügbaren Zeit noch keinen ausreichend repräsentativen Zustand erreicht haben. Zusätzlich können stärkere Stoß- und Schwingungseinflüsse auftreten.
Ist eine möglichst starke Filterung immer besser?
Nein. Eine starke Filterung erzeugt zwar einen ruhigen Messwert, erhöht aber die zeitliche Verzögerung. Bei einer schnellen Anwendung kann der Wert dadurch erst nach Ende des nutzbaren Messfensters zur Verfügung stehen.
Was bedeutet eine niedrige Tiefpass-Grenzfrequenz?
Eine niedrige Grenzfrequenz unterdrückt schnelle Signaländerungen stärker. Dadurch wird der Gewichtswert ruhiger, reagiert aber langsamer auf reale Laständerungen.
Was ist der Unterschied zwischen Tiefpass und Mittelwertfilter?
Ein Tiefpass filtert Signalanteile abhängig von ihrer Frequenz. Ein Mittelwertfilter berechnet dagegen einen Wert aus mehreren aufeinanderfolgenden Messwerten. Beide können das Signal beruhigen und gleichzeitig die zeitliche Reaktion beeinflussen.
Kann eine höhere Abtastrate das Problem einer zu starken Filterung lösen?
Nein. Eine höhere Abtastrate liefert zwar mehr Einzelwerte pro Zeit, beseitigt aber nicht automatisch die Verzögerung eines nachgeschalteten Filters. Ebenso kann sie ein langsames mechanisches Einschwingen nicht kompensieren.
Wie lässt sich die verfügbare Messzeit einer Einzelstückwaage abschätzen?
Wenn das Produkt vollständig auf einer Wägestrecke stehen muss, kann die idealisierte vollständige Aufenthaltszeit näherungsweise aus der Differenz zwischen Wägebandlänge und Produktlänge geteilt durch die Bandgeschwindigkeit berechnet werden.
Warum ist eine längere Wägestrecke vorteilhaft?
Eine längere Wägestrecke erhöht bei gleicher Bandgeschwindigkeit die Zeit, während der das Fördergut auf die Wägeeinrichtung wirkt. Dadurch steht mehr Zeit für mechanisches Einschwingen und Signalverarbeitung zur Verfügung.
Kann ich ein unruhiges Wägesignal ausschließlich über Software korrigieren?
Nicht sinnvoll in jedem Fall. Entstehen die Schwankungen durch ungünstige Krafteinleitung, Rollenunrundlauf, Bandspannung oder einen schwingenden Maschinenrahmen, sollte zuerst die mechanische Ursache verbessert werden. Ein Filter kann eine mechanische Störung nur im Signal reduzieren, nicht physikalisch beseitigen.
Warum muss bei einer Bandwaage auch die Geschwindigkeit exakt gemessen werden?
Bei kontinuierlicher Durchsatzmessung wird die Bandbeladung mit der Bandgeschwindigkeit verknüpft. Ein Fehler im Geschwindigkeitssignal wirkt sich deshalb unmittelbar auf den berechneten Massendurchsatz und die aufsummierte Fördermenge aus.
Sollten Gewicht und Geschwindigkeit gleich stark gefiltert werden?
Nicht zwangsläufig. Entscheidend ist, dass beide Signale zeitlich passend zur realen Anwendung verarbeitet werden. Bei stark unterschiedlichen Verzögerungen können insbesondere während Beschleunigungs- und Bremsvorgängen zusätzliche Fehler entstehen.
Warum funktioniert die Waage statisch, aber nicht im laufenden Betrieb?
Eine statische Prüfung erfasst mechanische Stoßkräfte, Bandbewegung, dynamische Seitenkräfte und zeitliche Filtereffekte nur eingeschränkt. Eine dynamische Abweichung kann deshalb auftreten, obwohl die statische Kalibrierung einwandfrei ist.
Wie kann eine dynamische Waage sinnvoll optimiert werden?
Zuerst sollte die Mechanik überprüft werden. Anschließend wird das Rohsignal bei realen Betriebsbedingungen betrachtet. Danach können Filterparameter gezielt angepasst und schließlich Messungen bei unterschiedlichen Bandgeschwindigkeiten durchgeführt werden.
Welche Rolle spielt die SIWAREX WP241?
Die SIWAREX WP241 ist eine Wägeelektronik speziell für Bandwaagen. Sie verarbeitet Wägezellen- und Geschwindigkeitssignale, berechnet Bandbeladung, Förderstärke und Fördermenge und ermöglicht eine anwendungsspezifische Signalfilterung und Diagnose.
Welche Angaben benötigt ICS Schneider für die Auslegung einer Förderbandwaage?
Hilfreich sind Fördergut, minimale und maximale Förderleistung, typische Bandbeladung, Bandbreite, Bandgeschwindigkeit und deren Regelbereich, vorhandene Wägestrecke, maximaler Materialdurchsatz, gewünschte Messgenauigkeit, Umgebungsbedingungen, mechanischer Aufbau sowie Anforderungen an Kommunikation, Automatisierung und gegebenenfalls Explosionsschutz.