

Ein zuverlässiges Schmelzedrucksignal ist eine wichtige Voraussetzung für den kontrollierten Produktionsstart von Extrudern und anderen Kunststoffverarbeitungsanlagen. Nach Stillstand, Werkzeugwechsel oder Sensorwartung können jedoch thermische Einflüsse, Restdruck, Montagefehler oder elektrische Störungen zu unplausiblen Messwerten führen.
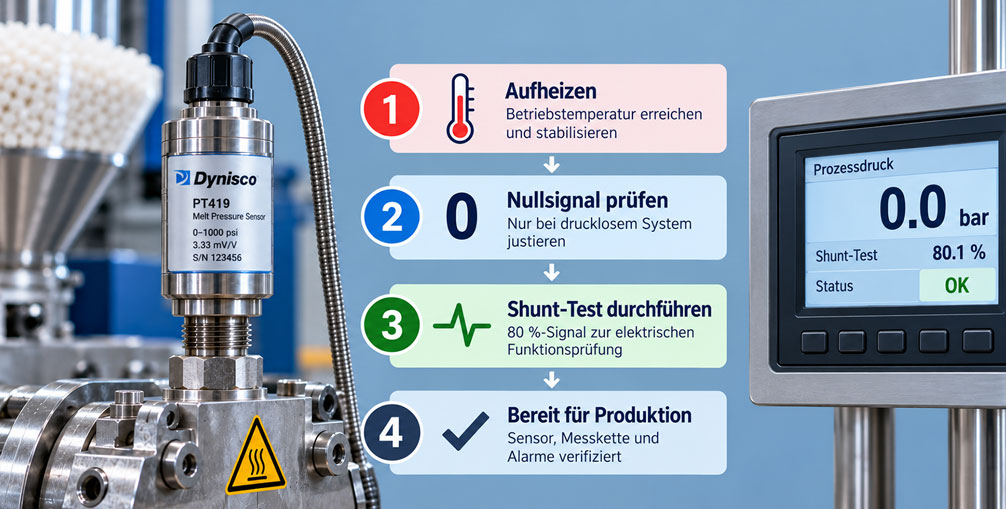
Deshalb sollte ein Dynisco-Sensor vor dem Produktionsstart systematisch geprüft werden. Die sinnvolle Reihenfolge lautet: Einbau kontrollieren, Anlage ausreichend aufheizen, drucklosen Zustand sicherstellen, Nullsignal prüfen, Shunt-Test durchführen und anschließend das Messsignal beim kontrollierten Prozessstart beobachten.
Dieser Fachbeitrag erklärt die einzelnen Schritte, typische Fehlerursachen und die Grenzen der elektrischen Funktionsprüfung. Er richtet sich an Instandhalter, Verfahrenstechniker und Anwender von Schmelzedrucksensoren in Extrusion, Kunststoffverarbeitung und Materialprüfung.
Inhaltsverzeichnis
1. Warum die Sensorprüfung vor Produktionsstart wichtig ist
Schmelzedrucksensoren erfassen den Druck hochviskoser Medien unter erhöhten Temperaturen. In Extrusionsanlagen dienen die Messwerte unter anderem der Prozessüberwachung, der Qualitätssicherung und der Beurteilung von Betriebszuständen.
Nach dem Anfahren einer Anlage können Fehler besonders kritisch sein: Ein falsch eingestellter Nullpunkt verändert die gesamte Druckanzeige. Ein fehlerhaft skaliertes Signal liefert unzutreffende Druckwerte. Eine beschädigte Membran oder eine ungeeignete Montagebohrung kann den Sensor dauerhaft beeinträchtigen.
Die Startprüfung soll deshalb drei unterschiedliche Fragen beantworten: Ist der Sensor mechanisch und thermisch betriebsbereit? Ist sein Nullsignal plausibel? Und arbeitet die elektrische Signalkette bei einem definierten Prüfsignal erwartungsgemäß?
2. Funktionsprinzip von Dynisco-Schmelzedrucksensoren
Viele klassische Dynisco-Schmelzedruckaufnehmer übertragen die an der Prozessmembran wirkende Druckkraft über ein flüssigkeitsgefülltes System auf ein Dehnungsmessstreifen-Messelement. Dieses verändert seine elektrischen Eigenschaften druckabhängig.
Abhängig von der Baureihe wird das Signal als mV/V-Brückensignal oder über eine integrierte Elektronik beispielsweise als 4–20-mA-Signal bereitgestellt. Daneben existieren weitere Sensorkonzepte und Signalvarianten.
Bei der klassischen mV/V-Technik ist eine passende Speisespannung und Signalaufbereitung erforderlich. Verstärkte Transmitter können dagegen direkt an geeignete SPS- oder Leitsystemeingänge angeschlossen werden.
Die zulässige Prozesstemperatur, das Ausgangssignal und die verfügbaren Prüffunktionen müssen immer anhand des konkreten Dynisco-Modells bestimmt werden.
3. Die richtige Reihenfolge der Startprüfung
Die Reihenfolge der Prüfung ist entscheidend. Ein Nullpunktabgleich während einer instabilen Aufheizphase kann einen temperaturbedingten Signalversatz lediglich vorübergehend kompensieren.
Ein Shunt-Test vor der Nullsignalprüfung erschwert außerdem die Interpretation, wenn die Signalverarbeitung falsch skaliert ist.
| Prüfphase | Ziel | Typischer Fehler |
|---|---|---|
| Einbau | Mechanische Unversehrtheit feststellen | Verschmutzte Messbohrung |
| Aufheizen | Thermisch stabilen Zustand erreichen | Zu früher Anlagenstart |
| Druckloser Zustand | Nullsignal eindeutig beurteilen | Verbliebener Schmelzedruck |
| Nullsignal | Signaloffset erkennen | Unzulässige Nullpunktkorrektur |
| Shunt-Test | Elektrische Signalübertragung kontrollieren | Prüfsignal als realen Druck interpretieren |
| Prozessstart | Dynamisches Drucksignal plausibilisieren | Unbeachtete Druckspitzen |
Die Freigabe erfolgt erst, wenn alle anwendbaren Prüfschritte zufriedenstellend abgeschlossen sind.
4. Mechanischen Einbau kontrollieren
Vor dem Aufheizen sollte der mechanische Zustand überprüft werden. Dazu gehören Sensorgehäuse, Prozessanschluss, Steckverbindungen und vorhandene Kapillarleitungen.
Bei Sensoren mit flexibler Kapillare darf die Leitung nicht gequetscht, geknickt oder unzulässig belastet sein. Das Sensorgehäuse muss entsprechend den Herstellervorgaben befestigt und vor übermäßiger Erwärmung geschützt sein.
Auch die Einbaulage der Membran ist wichtig. Eine falsche Einbautiefe kann zu mechanischen Belastungen oder ungünstigem Kontakt mit der Schmelze führen.
Wichtig: Sensoren nicht gegen erstarrte Polymerreste einschrauben und niemals versuchen, Montageprobleme mit einem beliebig höheren Anzugsmoment zu beheben.
5. Messbohrung und Dichtfläche beurteilen
Die Messbohrung muss zur Anschlussgeometrie des Sensors passen. Besonders wichtig sind Gewinde, Bohrungstiefe, Freiraum an der Sensorspitze und die vorgesehene Dichtfläche.
Bei verbreiteten Dynisco-Anschlüssen mit 1/2-20 UNF wird häufig eine definierte 45°-Dichtfläche verwendet. Andere Anschlussformen können abweichende Anforderungen besitzen.
Polymerreste in der Messbohrung können verhindern, dass der Sensor korrekt sitzt. Daraus entstehen Undichtigkeiten, mechanische Spannungen oder Membranschäden.
Dynisco bietet dafür spezielle Reinigungswerkzeuge und Prüfbolzen an. Die Reinigung sollte nach der jeweiligen Werkzeuganleitung und unter geeigneten thermischen Bedingungen erfolgen.
Die Bohrung wird vorzugsweise bei Wartungsarbeiten vor dem Wiedereinbau kontrolliert. Ein bereits montierter, unauffälliger Sensor muss nicht allein für die tägliche Startprüfung ausgebaut werden.
6. Aufheizphase und Temperaturstabilisierung
Während des Aufheizens verändern sich die Temperaturen an Sensormembran, Prozessanschluss und gegebenenfalls im Übertragungssystem. Dadurch kann sich das Nullsignal verschieben.
Die angezeigte Temperatur der Heizzone beweist noch nicht, dass sämtliche Polymerreste unmittelbar an der Sensormembran vollständig aufgeschmolzen sind.
Vor dem Start des Extruderantriebs muss deshalb eine ausreichende Durchwärmung stattfinden. Die notwendige Zeit hängt unter anderem von Polymer, Anlagengeometrie, Stillstandsdauer und Temperaturführung ab.
Ein allgemeingültiger Wert von beispielsweise 10 oder 15 Minuten wäre hierfür nicht belastbar. Maßgeblich sind die Anweisungen des Anlagen- und Sensorherstellers sowie die validierten Betriebsbedingungen.
Erst wenn Temperatur und Signal ausreichend stabil sind und der drucklose Zustand bestätigt ist, sollte das Nullsignal abschließend beurteilt werden.
7. Nullsignal und drucklosen Zustand prüfen
Das Nullsignal bezeichnet die elektrische Ausgangsgröße des Sensors bei seinem definierten Drucknullpunkt.
Bei einem auf 0–100 % des Messbereichs skalierten 4–20-mA-Relativdrucktransmitter entspricht der Nullpunkt üblicherweise 4 mA. Bei einem entsprechend spezifizierten mV/V-Druckaufnehmer liegt der nominelle Nullausgang nahe 0 mV/V.
Entscheidend ist, dass tatsächlich die zum Nullpunkt gehörende Druckbedingung vorliegt. Bei einem Relativdrucksensor ist dies im Regelfall kein Differenzdruck gegenüber dem Umgebungsdruck.
Ein Extruder kann trotz stehender Schnecke noch eingeschlossenen Druck enthalten. Eine Anzeige oberhalb null darf deshalb nicht automatisch als Sensorfehler bewertet werden.
Liegt ein gesicherter druckloser Zustand vor, kann die Nullpunktabweichung mit der zulässigen Hersteller- und Betriebsgrenze verglichen werden.
8. Praxisbeispiel zur Signalprüfung
8.1 Ausgangsdaten
Ein hypothetischer Dynisco-Schmelzedrucktransmitter besitzt einen Relativdruck-Messbereich von 0 bis 350 bar und ein lineares 4–20-mA-Ausgangssignal.
Für das Beispiel wird angenommen, dass die konkrete Sensorvariante eine Shunt-Simulation bei 80 % des Messbereichs besitzt. Diese Funktion ist nicht bei allen Modellen identisch.
8.2 Berechnungsgrundlage
Für die lineare Skalierung gilt:
p = (I – 4 mA) / 16 mA × 350 bar
Das Ausgangssignal bei einem vorgegebenen Druckwert berechnet sich entsprechend aus:
I = 4 mA + (p / 350 bar) × 16 mA
8.3 Berechnung
Bei 80 % des Messbereichsendwerts ergibt sich:
p = 0,80 × 350 bar = 280 bar
Das zugehörige nominelle Ausgangssignal beträgt:
I = 4 mA + 0,80 × 16 mA = 16,8 mA
8.4 Zusätzliche Bewertung
Angenommen, der Sensor liefert im bestätigten drucklosen Zustand 4,08 mA. Daraus ergibt sich bei der gewählten Skalierung ein rechnerischer Druckanzeigewert von 1,75 bar.
Dieser Wert beschreibt den angezeigten Offset. Ob er zulässig ist, lässt sich nur anhand der gerätespezifischen Nullpunktspezifikation und der betrieblichen Anforderungen entscheiden.
8.5 Vergleich
Bei der Shunt-Prüfung wird beispielhaft ein Strom von 16,76 mA gemessen. Das entspricht bei der angenommenen linearen Skalierung 279,13 bar beziehungsweise rund 79,75 % des Messbereichs.
8.6 Ergebnisübersicht
| Prüfzustand | Sollwert | Messwert | Bewertung |
|---|---|---|---|
| Druckloser Zustand | 4,00 mA | 4,08 mA | Offset überprüfen |
| 80-%-Shunt-Simulation | 16,80 mA | 16,76 mA | Abweichung -0,04 mA |
| Rechnerische Druckanzeige bei Shunt | 280,00 bar | 279,13 bar | Abweichung -0,87 bar |
8.7 Ergebnis interpretieren
Die Zahlen zeigen, dass eine kleine Abweichung am Nullpunkt und eine kleine Abweichung beim Shunt-Signal getrennt untersucht werden können.
Allerdings ist eine 80-%-Shunt-Simulation nicht zwangsläufig ein absoluter Ausgangsstrom von 16,8 mA. Je nach gerätespezifischer Schaltung und Abgleich kann das simulierte Signal auf den aktuellen Nullpunkt bezogen sein.
Der genaue Sollwert muss deshalb aus der Herstelleranleitung oder einer dokumentierten Referenzmessung stammen. Die Beispielwerte sind keine Hersteller-Toleranzen und begründen keine automatische Freigabe.
9. Nullpunktabgleich richtig durchführen
Ein Nullpunktabgleich ist eine Justage. Er verändert die Zuordnung zwischen Druck und Ausgangssignal und darf nicht mit einer bloßen Kontrolle verwechselt werden.
Vor dem Justieren müssen folgende Voraussetzungen erfüllt sein: Die Anlage befindet sich in einem sicheren Zustand, die erforderliche Betriebstemperatur ist erreicht, es liegt sicher kein relevanter Prozessdruck an und die elektrische Versorgung arbeitet korrekt.
Bei geeigneten Dynisco-Modellen erfolgt der Abgleich über Potentiometer, externe Steuerkontakte oder eine digitale Konfigurationsfunktion.
Ist die Abweichung ungewöhnlich groß oder verändert sich nach jedem Aufheizvorgang erheblich, sollte die Ursache geklärt werden. Wiederholtes Nachstellen kann einen Defekt verdecken.
Bei sicherheitsbezogenen Messketten gelten zusätzliche Vorgaben der jeweiligen Betriebsanleitung und Sicherheitsdokumentation.
10. Funktionsprinzip des Shunt-Tests
Bei vielen klassischen Dynisco-Druckaufnehmern steht eine interne elektrische Prüffunktion zur Verfügung, häufig als R-Cal oder Shunt-Kalibrierung bezeichnet.
Dabei wird die elektrische Messbrücke durch einen definierten Widerstand beeinflusst. Die entstehende Signaländerung simuliert einen bestimmten Anteil des Druckmessbereichs, häufig etwa 80 %.
Auf diese Weise lassen sich die elektrische Signalverarbeitung und die nachgeschaltete Anzeige beziehungsweise Skalierung überprüfen.
Der Shunt-Test erzeugt keinen realen Prozessdruck. Er kann daher keine Beschädigung der Druckmembran, keine mechanische Übertragungsstörung und keine vollständige Druckkalibrierung sicher ausschließen.
Auch die Bezeichnung 80-%-Shunt darf nicht ohne Prüfung auf sämtliche Dynisco-Sensoren übertragen werden.
11. Shunt-Test praktisch durchführen
Zunächst werden Sensorbezeichnung, Anschlussbelegung, Versorgung und vorgesehener Shunt-Sollwert kontrolliert.
Anschließend wird die R-Cal-Funktion ausschließlich entsprechend der gerätespezifischen Herstelleranleitung aktiviert. Je nach Sensorausführung kann dies beispielsweise über definierte Anschlusskontakte oder ein geeignetes Auswertegerät geschehen.
Der ausgegebene Signalwert wird am vorgesehenen Prüfpunkt oder in der Anzeige erfasst und mit der dokumentierten Erwartung verglichen.
Nach Deaktivierung der Funktion muss das Signal auf den Ausgangszustand zurückkehren.
Bei laufenden Anlagen können simulierte Drucksignale Grenzwertfunktionen beeinflussen. Deshalb müssen Prüfmodus, Freigaben und gegebenenfalls erforderliche betriebliche Ersatzmaßnahmen vorher festgelegt werden.
12. Shunt-Ergebnis richtig interpretieren
Ein plausibler Shunt-Wert zeigt, dass wesentliche Teile der elektrischen Signalkette auf die definierte Prüfanregung reagieren.
Ein abweichender Wert kann durch falsche Skalierung, eine fehlerhafte Versorgung, ungeeignete Signalaufbereitung, Leitungsfehler oder eine Störung des Sensors verursacht werden.
Bleibt das Signal vollständig unverändert, muss zunächst geprüft werden, ob die Shunt-Funktion richtig aktiviert wurde und beim konkreten Modell überhaupt vorhanden ist.
Ein erfolgreicher Shunt-Test bestätigt nicht automatisch die reale Druckgenauigkeit. Dafür ist eine Kalibrierung mit geeigneter physikalischer Druckreferenz erforderlich.
13. Unterschiede zwischen mV/V- und 4–20-mA-Sensoren
Bei einem passiven mV/V-Druckaufnehmer wird das Ausgangssignal durch die Speisespannung der Messbrücke mitbestimmt. Beispielsweise entsprechen 3,33 mV/V bei 10 V Speisung nominell 33,3 mV am Messbereichsendwert.
Die Messkette benötigt einen geeigneten Verstärker oder ein Auswertegerät mit passender Brückenspeisung und Skalierung.
Ein 4–20-mA-Transmitter besitzt hingegen eine integrierte Signalaufbereitung. Das Stromsignal kann innerhalb der vorgesehenen elektrischen Betriebsbedingungen direkt ausgewertet werden.
Die Prüfung erfolgt deshalb nicht mit einem einheitlichen elektrischen Verfahren für alle Geräte. Speisespannung, Pinbelegung, zulässige Belastung und Prüffunktion richten sich nach dem jeweiligen Modell.
14. Elektrische Anschlüsse und Signalkette prüfen
Typische Fehlerquellen sind beschädigte Anschlussleitungen, lose Steckverbinder, Kontaktkorrosion, eine ungeeignete Spannungsversorgung oder eine falsche Signalzuordnung.
Bei mV/V-Sensoren sind insbesondere Brückenspeisung, Signalpolarität und Abschirmung wichtig. Bei 4–20-mA-Transmitterausführungen müssen Versorgungsspannung und gesamte Bürde innerhalb der zulässigen Grenzen liegen.
Die Auswertung sollte nach Möglichkeit sowohl am Sensor beziehungsweise an der Signalaufbereitung als auch in der SPS oder Anzeige verglichen werden.
Wenn ein korrektes Sensorsignal anliegt, die Prozessanzeige aber falsch ist, kann die Ursache in der nachgeschalteten Skalierung oder Signalverarbeitung liegen.
15. Temperaturbedingte Messabweichungen erkennen
Die Temperatur beeinflusst die mechanischen und elektrischen Eigenschaften einer Schmelzedruckmesskette. Deshalb ist die Kontrolle im thermisch stabilen Zustand besonders wichtig.
Ein temperaturbedingter Nullpunktversatz kann auftreten, ohne dass unmittelbar ein bleibender Sensordefekt vorliegt.
Werden jedoch bei vergleichbaren Betriebsbedingungen zunehmend größere Abweichungen festgestellt, sollten die Temperaturführung, die Montagebedingungen und der Sensorzustand untersucht werden.
Die maximal zulässige Temperatur an Membran, Schaft, Kapillare und Elektronik kann unterschiedlich sein. Ein für hohe Schmelzetemperaturen geeigneter Sensortip bedeutet nicht, dass auch das Elektronikgehäuse dieselbe Temperatur verträgt.
16. Prozessdruck und mechanische Belastung beurteilen
Beim Produktionsstart können kurzzeitige Druckanstiege entstehen, beispielsweise durch erhöhte Schmelzeviskosität, unvollständig aufgeschmolzenes Material oder veränderte Strömungsbedingungen.
Solche Druckspitzen können erheblich über dem späteren stationären Prozessdruck liegen.
Die maximal zulässige Belastung ist anhand des konkreten Sensors und der Anlage zu beurteilen. Der reguläre Messbereichsendwert darf nicht automatisch als zulässiger Überdruckgrenzwert betrachtet werden.
Eine mechanisch geschädigte Membran oder Übertragungseinheit lässt sich durch Nullpunktabgleich oder Shunt-Prüfung nicht reparieren.
17. Sensorprüfung bei Materialwechsel und Laborbetrieb
Bei Materialwechseln können sich Schmelzetemperatur, Viskosität und Druckverlauf deutlich verändern.
In Kunststofflaboren und an Extrudern mit häufig wechselnden Rezepturen empfiehlt sich daher eine dokumentierte Startkontrolle unter möglichst reproduzierbaren Bedingungen.
Besondere Aufmerksamkeit verdienen Polymerreste aus vorherigen Versuchen, erhöhte Anfahrdrücke und Veränderungen der Wärmeübertragung.
Ein stabiler elektrischer Shunt-Wert bedeutet nicht, dass die Druckmessung bei jedem Polymer identische Prozessbedingungen vorfindet. Elektrische Sensorfunktion und verfahrenstechnischer Zustand müssen getrennt bewertet werden.
18. Prüfintervalle und betriebliche Grenzwerte
Die erforderliche Häufigkeit der Startprüfung hängt von der Anwendung, der Sicherheitsrelevanz, der Beanspruchung und den Herstelleranforderungen ab.
Eine einfache Sicht- und Plausibilitätskontrolle kann Bestandteil jedes Produktionsstarts sein. Weitergehende elektrische Prüfungen werden entsprechend Wartungsplan, Anlagenrisiko und dokumentierter Prüfanweisung durchgeführt.
Für Nullsignal und Shunt-Abweichung sollten betriebliche Akzeptanzkriterien festgelegt werden, die zur jeweiligen Sensorausführung passen.
Eine pauschale zulässige Abweichung für alle Dynisco-Sensoren wäre technisch nicht gerechtfertigt.
19. Prüfergebnisse dokumentieren
Eine nachvollziehbare Dokumentation hilft dabei, schleichende Veränderungen frühzeitig zu erkennen.
Erfasst werden sollten mindestens Sensorhersteller und Typ, Seriennummer, Messbereich, Datum, relevante Temperaturen, geprüfter Druckzustand, Nullsignal, Shunt-Sollwert und Shunt-Messwert.
Hinzu kommen Angaben zu verwendeten Messgeräten, Prüfbedingungen, gegebenenfalls vorgenommenen Justagen und zur Freigabeentscheidung.
Besonders aussagekräftig ist der Vergleich mehrerer Prüfungen bei möglichst gleichen Betriebsbedingungen.
20. Prüf- und Inbetriebnahmeablauf
Für eine wiederholbare Startprüfung bietet sich der folgende Ablauf an:
- Arbeitsfreigabe und sichere Anlagenbedingungen herstellen.
- Sensor, Prozessanschluss, Kapillare und Kabel auf erkennbare Schäden kontrollieren.
- Messbohrung und Dichtfläche im Rahmen geeigneter Wartungsmaßnahmen überprüfen.
- Anlage auf die vorgesehene Temperatur aufheizen und ausreichende Durchwärmung sicherstellen.
- Für den Nullpunkttest den drucklosen Zustand eindeutig bestätigen.
- Nullsignal aufnehmen und gegen die festgelegte Toleranz prüfen.
- Nur bei Bedarf und unter zulässigen Bedingungen den Nullpunkt justieren.
- Die gerätespezifische Shunt-Funktion aktivieren und das Prüfsignal auswerten.
- Shunt deaktivieren und Rückkehr zum Ausgangssignal kontrollieren.
- Ergebnisse dokumentieren und erforderliche Freigaben erteilen.
- Extruder kontrolliert starten und den realen Druckverlauf auf Plausibilität prüfen.
Bei einer Auffälligkeit wird der Produktionsstart unterbrochen, sofern die betriebliche Risikobewertung oder Prüfanweisung dies erfordert. Schutz- und Sicherheitsfunktionen dürfen nicht allein aufgrund eines bestandenen Shunt-Tests als geprüft gelten.
21. Fehlerdiagnose bei auffälligen Messsignalen
21.1 Nullsignal zu hoch
Zunächst prüfen, ob noch Prozessdruck anliegt. Danach thermische Stabilität, elektrische Versorgung und Nullpunkteinstellung beurteilen. Eine unzulässig große Abweichung kann auch auf mechanische Überlastung hindeuten.
21.2 Nullsignal driftet während des Aufheizens
Temperaturstabilisierung abwarten und das Signal erneut beobachten. Bei anhaltender oder zunehmender Drift sollten Temperaturbelastung, Sensortyp und Einbau untersucht werden.
21.3 Shunt-Test ohne Signaländerung
Prüfen, ob die gewählte Baureihe die Funktion unterstützt. Anschließend Aktivierung, Anschlussbelegung, Versorgung und Signalweg kontrollieren.
21.4 Shunt-Signal weicht vom Sollwert ab
Gerätespezifischen Sollwert, Nullpunktbezug und Skalierung überprüfen. Danach die Ausgangssignale an geeigneten Messpunkten vergleichen.
21.5 Signal wird erst beim Produktionsstart auffällig
Einfluss von realem Prozessdruck, unvollständig aufgeschmolzenem Material, Druckspitzen und mechanischen Belastungen untersuchen. Ein zuvor erfolgreicher Shunt-Test schließt solche Ursachen nicht aus.
22. Geeignete Dynisco-Produkte und ICS-Komponenten
ICS Schneider Messtechnik bietet verschiedene Dynisco-Sensoren und passendes Zubehör für Schmelzedruckmessungen an. Die Auswahl richtet sich nach Druckbereich, Prozesstemperatur, Ausgangssignal, Einbausituation und erforderlichen Zusatzfunktionen.
22.1 Dynisco PT462 – klassischer Schmelzedruckaufnehmer
Der Dynisco PT462 besitzt einen starren Fühlerschaft und eine flexible Kapillarverbindung zum DMS-Gehäuse. Dadurch kann das Messelement räumlich vom heißen Prozessanschluss getrennt werden.
Die Baureihe ist für Schmelzedruckanwendungen mit hohen Medientemperaturen ausgelegt und verfügt über eine integrierte elektrische Kalibrierfunktion. Für die Startprüfung sind insbesondere korrekte Brückenspeisung, Nullsignal und R-Cal-Signal relevant.
22.2 Dynisco PT46X4 – verstärkter Drucktransmitter
Die Dynisco PT46X4-Serie bietet ein 4–20-mA-Ausgangssignal zur Anbindung an SPS- und Prozessleitsysteme.
Zu den verfügbaren Funktionen gehören ein lokaler beziehungsweise ferngesteuerter Nullabgleich sowie eine interne 80-%-Shunt-Prüfung. Dies erleichtert die Kontrolle der elektrischen Signalübertragung vor dem Produktionsstart.
Die in der jeweiligen Geräteausführung vorgesehenen sicherheitsbezogenen Funktionen und Zulassungen müssen separat berücksichtigt werden.
22.3 Dynisco SPX 4-Serie – intelligente Drucktransmitter
Die Dynisco SPX 4-Serie umfasst intelligente 4–20-mA-Drucktransmitter mit optionaler HART-Kommunikation und geeigneten Ausführungen für explosionsgefährdete Bereiche.
Bei diesen Sensoren ist die Konfiguration anhand der konkreten Modellvariante zu prüfen. Eine klassische R-Cal-Kontaktprüfung darf nicht ungeprüft von anderen Dynisco-Baureihen übernommen werden.
22.4 Dynisco Reinigungswerkzeugsatz
Der Dynisco-Montagebohrung-Reinigungswerkzeugsatz unterstützt die fachgerechte Reinigung und Kontrolle von Druckaufnehmerbohrungen.
Mit passenden Werkzeugen lassen sich insbesondere Polymerreste an Gewinde, Sensorspitzenbereich und Dichtfläche entfernen. Der zugehörige Prüfbolzen dient der Kontrolle des vorgesehenen Dichtsitzes.
Der Werkzeugsatz ist ein Wartungs- und Montagehilfsmittel und ersetzt weder die elektrische Sensorprüfung noch eine Druckkalibrierung.
| Produkt | Eigenschaft | Nutzen |
|---|---|---|
| Dynisco PT462 | mV/V-Druckaufnehmer mit flexibler Kapillare | Nullsignal- und R-Cal-Prüfung |
| Dynisco PT46X4 | 4–20 mA, Nullabgleich und 80-%-Shunt | Kontrolle der Transmitter-Signalkette |
| Dynisco SPX 4 | Intelligenter 4–20-mA-Transmitter | Prozessintegration und modellabhängige Diagnose |
| Reinigungswerkzeugsatz | Werkzeuge für Messbohrung und Dichtsitz | Wartung und Vermeidung von Montageschäden |
Weitere Sensorvarianten, Anzeige- und Regelgeräte sowie Zubehör finden sich in der Dynisco-Produktübersicht von ICS Schneider Messtechnik.
23. Fazit
Für eine zuverlässige Schmelzedruckmessung beim Produktionsstart ist nicht eine einzelne Prüfung ausschlaggebend, sondern die sinnvolle Kombination mehrerer Kontrollen.
Die Aufheizphase schafft die erforderlichen thermischen Bedingungen. Die Nullsignalprüfung macht mögliche Offsets sichtbar. Der Shunt-Test kontrolliert bei entsprechend ausgestatteten Dynisco-Sensoren einen wesentlichen Teil der elektrischen Signalkette.
Eine vollständige Beurteilung erfordert außerdem einen fachgerechten Einbau und die Beobachtung des realen Drucksignals beim Anfahren.
Die wichtigste Regel lautet: Erst thermisch stabilisieren, dann den Nullpunkt prüfen, anschließend die elektrische Prüffunktion auswerten und erst danach den realen Prozessdruck beurteilen.
24. FAQ – häufige Fragen zur Dynisco-Sensorprüfung
24.1 Wann sollte ein Dynisco-Sensor vor Produktionsstart geprüft werden?
Eine Plausibilitätskontrolle ist besonders nach Stillstand, Wartung, Sensorwechsel oder auffälligem Messverhalten sinnvoll. Der genaue Prüfumfang folgt der betrieblichen Prüfanweisung.
24.2 Warum muss der Sensor vor dem Nullabgleich aufheizen?
Temperaturänderungen können den Nullpunkt beeinflussen. Der Abgleich sollte deshalb erst unter stabilen und dafür zulässigen Bedingungen erfolgen.
24.3 Wie lange muss ein Dynisco-Schmelzedrucksensor aufheizen?
Die erforderliche Zeit hängt von Sensor, Anlage und Polymer ab. Eine allgemeingültige Aufheizdauer gibt es nicht.
24.4 Was ist das Nullsignal eines Dynisco-Sensors?
Es ist das Ausgangssignal unter der für den Sensor definierten Null-Druckbedingung.
24.5 Kann ein Dynisco-Sensor bei 0 bar bereits 4 mA ausgeben?
Ja. Bei entsprechend skalierten 4–20-mA-Relativdrucktransmittern sind 4 mA der nominelle Ausgangswert am Drucknullpunkt.
24.6 Darf der Nullpunkt bei vorhandenem Schmelzedruck eingestellt werden?
Ein gewöhnlicher Nullpunktabgleich bei unbekanntem Restdruck ist ungeeignet, weil realer Prozessdruck als Offset kompensiert werden könnte.
24.7 Was ist ein Shunt-Test bei Dynisco?
Eine elektrische Prüffunktion, die bei entsprechend ausgestatteten Sensoren eine definierte Signaländerung simuliert.
24.8 Warum wird häufig ein 80-%-Shunt verwendet?
Viele klassische Dynisco-Aufnehmer besitzen eine interne R-Cal-Funktion für ein Signal entsprechend ungefähr 80 % des Messbereichs. Der genaue Wert ist modellabhängig.
24.9 Ersetzt der Shunt-Test eine Druckkalibrierung?
Nein. Der Test überprüft eine elektrische Prüffunktion, erzeugt aber keinen realen Druck an der Sensormembran.
24.10 Was bedeutet ein falscher Shunt-Wert?
Mögliche Ursachen sind eine fehlerhafte Skalierung, falsche Aktivierung, elektrische Störungen oder ein Sensorfehler.
24.11 Was tun, wenn der Nullpunkt nach dem Aufheizen driftet?
Temperaturstabilität und tatsächlichen Druckzustand prüfen. Bleibt die Abweichung bestehen, sind Einbau, Elektrik und Sensorzustand zu untersuchen.
24.12 Können Polymerreste das Sensorsignal beeinflussen?
Ja. Polymerreste können die Montage beeinträchtigen und mechanische Belastungen am Sensor verursachen.
24.13 Darf ein Dynisco-Sensor bei erstarrtem Polymer ausgebaut werden?
Bei dafür nicht freigegebenen Schmelzedrucksensoren sollte der Ausbau nicht gegen erstarrtes Polymer erfolgen, da die Membran beschädigt werden kann.
24.14 Kann ein bestandener Shunt-Test eine beschädigte Membran ausschließen?
Nein. Mechanische Membranschäden oder Störungen der Druckübertragung werden durch die elektrische Shunt-Prüfung nicht sicher erkannt.
24.15 Sind alle Dynisco-Sensoren mit einer Shunt-Funktion ausgestattet?
Nein. Ausstattung, Funktion und Aktivierung unterscheiden sich je nach Baureihe und Geräteausführung.
24.16 Wie erkennt man eine fehlerhafte SPS-Skalierung?
Durch Vergleich eines bekannten elektrischen Signals mit dem angezeigten beziehungsweise weiterverarbeiteten Druckwert.
24.17 Wann ist eine vollständige Kalibrierung erforderlich?
Wenn die tatsächliche Druckmessabweichung nachgewiesen werden muss oder eine Kalibrierung durch Wartungsplan, Qualitätsanforderung oder Vorschrift verlangt wird.
24.18 Welche Dynisco-Produkte eignen sich für die Startprüfung?
Je nach Messaufgabe kommen beispielsweise PT462- und PT46X4-Sensoren, intelligente SPX-Transmitter sowie geeignetes Montage- und Reinigungszubehör infrage. Die konkrete Prüfmethode muss zum Modell passen.