


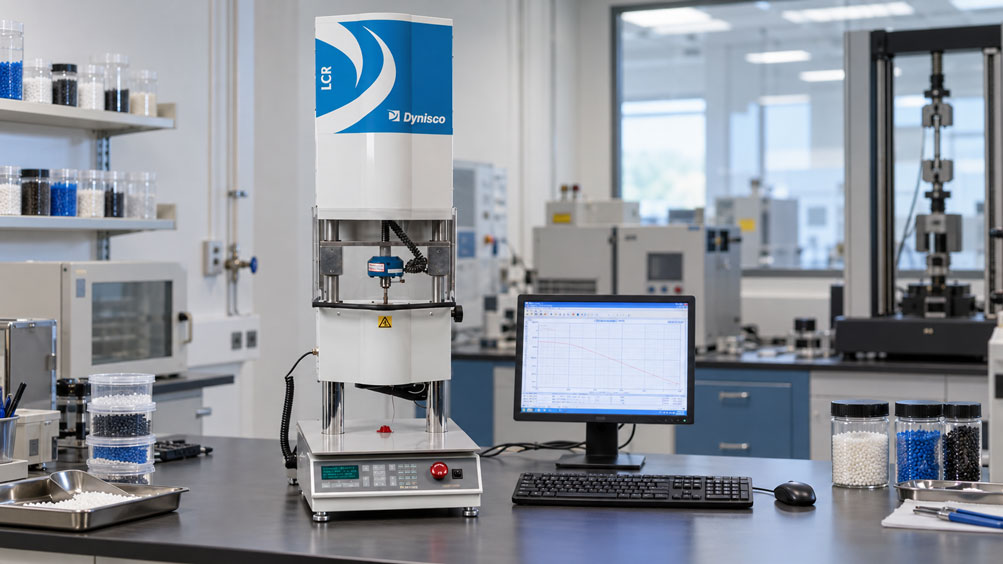
Ein Kunststofflabor prüft dieselbe Polymerschmelze mit zwei Kapillardüsen unterschiedlichen Längen-Durchmesser-Verhältnisses. Temperatur, Material und eingestellte Scherrate sind identisch. Trotzdem ergeben sich aus den gemessenen Drücken unterschiedliche scheinbare Viskositäten. Die kurze Düse liefert einen auffällig hohen Wert, obwohl sich die Materialeigenschaften zwischen den Prüfungen nicht verändert haben.
Die Ursache liegt häufig im zusätzlichen Druckverlust am Kapillareintritt. Beim Übergang vom vergleichsweise großen Prüfzylinder in die enge Kapillare wird die Schmelze stark beschleunigt und verformt. Der dabei entstehende Druckverlust wird zusammen mit dem Druckverlust innerhalb der Kapillare erfasst. Wird der gesamte gemessene Druck ausschließlich der Scherströmung in der Kapillare zugeordnet, wird die daraus berechnete Wand-Schubspannung überschätzt.
Die Bagley-Korrektur dient dazu, diese zusätzlichen Druckanteile zu bestimmen und vom kapillarlängenabhängigen Druckverlust zu trennen. Dazu werden beispielsweise mehrere Kapillardüsen gleichen Durchmessers, aber unterschiedlicher Länge bei identischen Prüfbedingungen untersucht. Aus dem Zusammenhang zwischen Druck und L/D-Verhältnis lässt sich der Druckanteil ermitteln, der nicht der voll entwickelten Scherströmung innerhalb der Kapillare zugerechnet werden soll.
Dieser Fachbeitrag erläutert das Verfahren, zeigt ein vollständiges Rechenbeispiel und erklärt die Abgrenzung zur Rabinowitsch-Korrektur. Darüber hinaus werden die Anforderungen an Temperatur, Schmelzedruckmessung, Kapillargeometrie, Reinigung, Messunsicherheit und Dokumentation beschrieben. Im Mittelpunkt stehen reproduzierbare Materialprüfungen sowie geeignete Kapillarrheometer und Schmelzemesskomponenten von Dynisco.
Inhaltsverzeichnis
- Die rheologische Messaufgabe eindeutig definieren
- Das Messprinzip eines Kapillarrheometers verstehen
- Gesamtdruckverlust und Kapillardruckverlust unterscheiden
- Warum am Kapillareintritt zusätzliche Druckverluste entstehen
- Kapillardurchmesser, Länge und L/D-Verhältnis richtig wählen
- Temperatur, Materialzustand und Volumenstrom konstant halten
- Die Bagley-Korrektur grafisch bestimmen
- Rechenbeispiel: Druckverlust und Bagley-Korrektur berechnen
- Die korrigierte Wand-Schubspannung ermitteln
- Bagley- und Rabinowitsch-Korrektur unterscheiden
- Kurze Düsen und Doppelbohrungsrheometer einsetzen
- Grenzen der linearen Bagley-Extrapolation erkennen
- Kolbengeschwindigkeit und tatsächlichen Volumenstrom bewerten
- Druckmessung und Kraftmessung richtig zuordnen
- Schmelzetemperatur und viskose Erwärmung berücksichtigen
- Kapillardüsen prüfen, reinigen und dokumentieren
- Messbohrungen und Schmelzedrucksensoren fachgerecht installieren
- Messsignal, Messbereich und Kalibrierung prüfen
- Einen reproduzierbaren Bagley-Prüfablauf durchführen
- Messunsicherheit und Wiederholbarkeit bewerten
- Typische Fehler bei der Bagley-Auswertung diagnostizieren
- Passende Dynisco-Produkte von ICS Schneider
- Fazit: Druckverlustkorrektur und Materialviskosität getrennt bewerten
- Häufige Fragen zur Bagley-Korrektur am Kapillarrheometer
1. Die rheologische Messaufgabe eindeutig definieren
Kapillarrheometer werden eingesetzt, um das Fließverhalten von Kunststoffschmelzen unter definierten Bedingungen zu untersuchen. Besonders wichtig sind dabei Scherrate, Schubspannung, Schmelzetemperatur und die daraus abgeleitete Viskosität.
Diese Größen werden beispielsweise für die Materialentwicklung, Qualitätskontrolle und Auslegung von Extrusions- oder Spritzgießprozessen benötigt. Da viele Polymerschmelzen scherverdünnend sind, hängt ihre Viskosität nicht nur von der Temperatur, sondern auch von der Scherrate ab.
Für die Messung wird das Polymer durch eine Kapillare mit bekannten geometrischen Abmessungen gefördert. Der erforderliche Druck wird erfasst und zusammen mit dem Volumenstrom ausgewertet.
Ohne geeignete Korrekturen liefert dieses Verfahren zunächst scheinbare rheologische Größen. Diese beschreiben das Verhalten unter den angenommenen geometrischen und strömungsmechanischen Bedingungen.
Bei der Bagley-Korrektur steht eine bestimmte Frage im Vordergrund: Welcher Anteil des gemessenen Gesamtdruckverlusts entsteht außerhalb der voll entwickelten Scherströmung innerhalb der Kapillare?
Für die Auswertung muss deshalb festgelegt werden, ob lediglich vergleichende scheinbare Viskositätswerte benötigt werden oder ob eine korrigierte rheologische Fließkurve erstellt werden soll.
Die Anforderungen an einen einfachen Materialvergleich können geringer sein als an eine Materialcharakterisierung, deren Ergebnisse später für eine Strömungssimulation oder die Auslegung eines Kunststoffwerkzeugs verwendet werden.
Wichtig ist außerdem die verwendete Prüfnorm. Die ISO 11443:2021 beschreibt Verfahren zur Bestimmung der Fließfähigkeit von Kunststoffen mithilfe von Kapillar- und Schlitzdüsenrheometern. ASTM D3835-24 behandelt ebenfalls die Bestimmung rheologischer Eigenschaften polymerer Materialien mit Kapillarrheometern.
Für eine konkrete Materialprüfung sind die Anforderungen der jeweils vereinbarten Normausgabe und des festgelegten Prüfverfahrens maßgeblich.
2. Das Messprinzip eines Kapillarrheometers verstehen
Ein Labor-Kapillarrheometer besitzt typischerweise einen beheizten Prüfzylinder mit einem Kolben sowie eine austauschbare Kapillardüse. Das Polymer wird in den Zylinder eingebracht, auf die vorgesehene Prüftemperatur gebracht und anschließend mit definierter Kolbenbewegung durch die Kapillare gefördert.
Der für diesen Vorgang erforderliche Druck hängt von den Materialeigenschaften, der Temperatur, der Strömungsgeschwindigkeit und der Geometrie der Kapillardüse ab.
Bei einer druckbasierten Messung wird der Druck im geeigneten Bereich oberhalb des Kapillareintritts direkt mit einem Druckaufnehmer erfasst. Bei kraftbasierten Systemen wird zunächst die Kolbenkraft gemessen und unter Berücksichtigung der gerätespezifischen Messanordnung in einen entsprechenden Druckwert umgerechnet.
Für die Interpretation dieser Werte ist wichtig, dass ein Kraftmesssystem und ein unmittelbar am Zylinder installierter Druckaufnehmer nicht zwangsläufig dieselben mechanischen Einflüsse erfassen.
Bei einer Kraftmessung können beispielsweise Kolbenreibung und andere mechanische Widerstände in das Ergebnis eingehen, sofern sie nicht durch die Konstruktion beziehungsweise Auswertung berücksichtigt werden.
Die Dynisco LCR7000/7001/7002-Serie bietet unterschiedliche Messkonfigurationen. Das LCR7000 arbeitet standardmäßig mit einer Kraftmessdose. Das LCR7001 besitzt zusätzlich eine Druckmessung am Zylinder. Beim LCR7002 stehen zwei Druckmesskanäle für die Doppelbohrungsanordnung zur Verfügung.
Unabhängig von der Geräteausführung ist für die Bagley-Korrektur entscheidend, dass die verwendeten Druckwerte zwischen den verschiedenen Kapillargeometrien messtechnisch vergleichbar sind.
3. Gesamtdruckverlust und Kapillardruckverlust unterscheiden
Der während einer Kapillarrheometerprüfung gemessene Gesamtdruckverlust entsteht nicht ausschließlich durch die Scherströmung entlang der Kapillarwand.
Vereinfacht können mehrere Druckanteile unterschieden werden:
Δpgesamt = ΔpEintritt + ΔpKapillare + ΔpAustritt
Der Eintrittsdruckverlust beschreibt zusätzliche Druckeffekte beim Übergang von einem größeren Strömungsquerschnitt in die enge Kapillare. Der Kapillardruckverlust entsteht durch die Strömung entlang der Kapillare. Am Austritt können weitere strömungsabhängige Effekte auftreten.
Diese Aufteilung ist ein vereinfachtes Modell. Insbesondere bei viskoelastischen Polymerschmelzen lassen sich die einzelnen Vorgänge nicht immer vollständig unabhängig voneinander betrachten.
Im üblichen Bagley-Verfahren werden daher nicht sämtliche physikalischen Einzelbeiträge separat gemessen. Stattdessen wird experimentell ein zusätzlicher Druckanteil bestimmt, der bei der betrachteten Strömung nicht dem mit der Kapillarlänge proportionalen Druckabfall zugeordnet wird.
Bei geeigneten Bedingungen lässt sich der Gesamtdruckverlust näherungsweise ausdrücken als:
Δpgesamt = ΔpEndkorrektur + ΔpKapillare
Der Begriff Endkorrektur umfasst hierbei die über die Bagley-Auswertung erfassten zusätzlichen Druckeffekte. In der Praxis wird häufig vereinfachend vom Eintrittsdruckverlust gesprochen, weil der Eintritt einen wesentlichen Beitrag liefert.
Diese Unterscheidung ist wichtig: Der Achsenabschnitt einer Bagley-Auswertung darf nicht grundsätzlich als ausschließlich am Eintritt dissipierter Druck interpretiert werden.
Die korrigierte Druckdifferenz für die Kapillarströmung ergibt sich aus:
Δpkorr = Δpgesamt − ΔpEndkorrektur
Dieser korrigierte Druckanteil bildet die Grundlage für die anschließende Berechnung der Wand-Schubspannung.
4. Warum am Kapillareintritt zusätzliche Druckverluste entstehen
Beim Eintritt in eine Kapillardüse wird die Polymerschmelze aus einem vergleichsweise großen Zylinderquerschnitt in einen deutlich kleineren Strömungsquerschnitt geführt.
Die Strömung wird dabei beschleunigt und umgelenkt. Gleichzeitig treten starke Dehn- und Scherbeanspruchungen auf. Bei viskoelastischen Polymeren können zusätzlich ausgeprägte elastische Spannungen entstehen.
Diese Vorgänge beeinflussen den gemessenen Druck unabhängig von dem Druck, der anschließend zur Aufrechterhaltung der voll entwickelten Strömung innerhalb der Kapillare benötigt wird.
Die Größe des zusätzlichen Druckverlusts hängt unter anderem von der Einlaufgeometrie, den Materialeigenschaften, der Temperatur und der Scherrate ab.
Ein kurzes Düsenstück besitzt im Vergleich zu seiner Länge einen besonders großen relativen Anteil der Eintritts- und Endeffekte. Werden diese Anteile vollständig als Kapillardruckverlust behandelt, kann die berechnete scheinbare Wand-Schubspannung erheblich überschätzt werden.
Der relative Einfluss nimmt bei längeren Kapillaren häufig ab, weil der längenabhängige Druckverlust an Bedeutung gewinnt. Das bedeutet jedoch nicht, dass lange Kapillaren grundsätzlich ohne weitere Prüfung von Eintrittseffekten verwendet werden dürfen.
Die Bagley-Korrektur ermittelt diese zusätzlichen Anteile experimentell. Sie setzt dabei einen geeigneten Zusammenhang zwischen Druckverlust und Kapillargeometrie voraus.
5. Kapillardurchmesser, Länge und L/D-Verhältnis richtig wählen
Das L/D-Verhältnis beschreibt das Verhältnis zwischen der wirksamen Länge L einer Kapillare und ihrem Innendurchmesser D:
L/D = Kapillarlänge / Kapillardurchmesser
Es handelt sich um eine dimensionslose Größe. Ein L/D-Verhältnis von 20 bedeutet beispielsweise, dass die Kapillare zwanzigmal so lang ist wie ihr Innendurchmesser.
Für die klassische Bagley-Korrektur werden mehrere Kapillaren mit gleichem Innendurchmesser, aber unterschiedlicher Länge verwendet. Dadurch kann untersucht werden, wie sich der gemessene Druckverlust mit zunehmender Kapillarlänge verändert.
Ein typischer Versuch kann beispielsweise Düsen mit L/D-Verhältnissen von 10, 20 und 30 verwenden. Diese Werte sind ein mögliches Prüfbeispiel und keine allgemeingültige Vorgabe für alle Materialien oder Prüfverfahren.
Wichtig ist, dass die Düsen tatsächlich denselben relevanten Innendurchmesser und vergleichbare Eintrittsgeometrien besitzen. Ein unterschiedlicher Einlaufradius oder eine anders gestaltete Eintrittskante kann die zusätzlich erfassten Druckeffekte verändern.
Auch der Zustand der Kapillaroberfläche spielt eine Rolle. Rauheit, Ablagerungen und Beschädigungen können die Strömung und damit den Druckverlauf beeinflussen.
Eine nominelle Angabe von 1,0 mm Innendurchmesser reicht deshalb für anspruchsvolle Vergleichsmessungen nicht immer aus. Die tatsächlichen geometrischen Abmessungen und gegebenenfalls ihre Unsicherheiten müssen berücksichtigt werden.
Bei Kapillarrheometern mit austauschbaren Düsen ist zudem sicherzustellen, dass die jeweilige Düse vollständig und korrekt in ihrem Sitz montiert ist. Ein beschädigter Düsensitz oder eine unvollständige Abdichtung kann das Messergebnis verfälschen.
6. Temperatur, Materialzustand und Volumenstrom konstant halten
Für die Bagley-Auswertung müssen die Druckwerte der unterschiedlichen Düsen unter vergleichbaren rheologischen Bedingungen ermittelt werden.
Bei gleicher Kapillardurchmessergröße bedeutet dies insbesondere, dass der Volumenstrom beziehungsweise die zugeordnete scheinbare Scherrate für die verglichenen Messpunkte übereinstimmen muss.
Auch die Prüftemperatur muss konstant gehalten werden. Die Viskosität von Kunststoffschmelzen kann bereits auf vergleichsweise kleine Temperaturänderungen reagieren. Unterschiedliche Temperaturbedingungen zwischen den Düsensätzen können daher einen scheinbaren Längeneffekt erzeugen.
Zusätzlich sind Materialzustand und thermische Vorgeschichte relevant. Feuchtigkeit, unvollständig aufgeschmolzene Partikel, thermische Alterung oder chemische Veränderungen können die Viskosität während einer Messreihe verändern.
Bei längeren Versuchsfolgen ist insbesondere zu prüfen, ob sich das Material durch die Verweilzeit im beheizten Zylinder verändert. Ein Druckanstieg oder -abfall zwischen zwei Prüfungen muss nicht zwangsläufig durch den Unterschied der Kapillarlängen verursacht sein.
Das Prüfschema sollte deshalb geeignete Stabilisierungszeiten, wiederholte Messpunkte und gegebenenfalls Kontrollmessungen mit einer Referenzdüse enthalten.
Für feuchtigkeitsempfindliche Materialien ist eine geeignete Materialvorbereitung wichtig. Trocknungsbedingungen, Chargenkennzeichnung, Temperaturführung und Probenvorbereitung werden dokumentiert.
Erst wenn die relevanten Prüfbedingungen ausreichend vergleichbar sind, kann der Einfluss der Kapillarlänge zuverlässig aus den Druckwerten abgeleitet werden.
7. Die Bagley-Korrektur grafisch bestimmen
Die klassische Bagley-Auswertung verwendet den Zusammenhang zwischen dem gemessenen Gesamtdruckverlust und dem L/D-Verhältnis der verwendeten Kapillaren.
Für eine festgelegte Temperatur und einen festgelegten Volumenstrom werden mehrere Messpunkte ermittelt. Anschließend wird der Druckverlust über dem L/D-Verhältnis aufgetragen.
Unter geeigneten Bedingungen kann eine lineare Beziehung verwendet werden:
Δpgesamt = a · (L/D) + b
Dabei bezeichnet a die Steigung der Druckgeraden und b den extrapolierten Druckwert bei L/D = 0.
Der Achsenabschnitt b wird im vereinfachten Bagley-Modell als zusätzlicher Druckverlust beziehungsweise Bagley-Endkorrektur interpretiert:
ΔpEndkorrektur = b
Für eine bestimmte Kapillare ergibt sich damit:
Δpkorr = Δpgesamt − b
Die Steigung a beschreibt in diesem Modell den Druckzuwachs je Einheit L/D. Sie ist direkt mit der Wand-Schubspannung verknüpft.
Bei einer kreisförmigen Kapillare und voll entwickelter, geeigneter Strömung gilt:
τw = a / 4
Voraussetzung ist, dass die Steigung in Druckeinheiten pro dimensionslosem L/D-Verhältnis vorliegt.
Besonders wichtig ist die Prüfung der Linearität. Weichen die Messpunkte erheblich von einer gemeinsamen Geraden ab, kann die einfache Bagley-Extrapolation ungeeignet sein. In diesem Fall müssen beispielsweise Materialveränderung, Wandgleiten, Temperaturentwicklung oder andere strömungsmechanische Einflüsse untersucht werden.
Ein mathematisch berechneter Achsenabschnitt ist nur dann ein sinnvoller Korrekturwert, wenn das zugrunde liegende Modell den Messverlauf ausreichend beschreibt.
8. Rechenbeispiel: Druckverlust und Bagley-Korrektur berechnen
Für ein vereinfachtes Beispiel wird eine Polymerschmelze bei konstant 230 °C untersucht. Drei Kapillardüsen besitzen jeweils einen Innendurchmesser von 1,0 mm, unterscheiden sich jedoch in ihrer Länge.
Für alle drei Düsen wird derselbe Volumenstrom von ungefähr 0,589 ml/min eingestellt. Dies entspricht in der idealisierten Berechnung einer scheinbaren Scherrate von rund 100 s-1.
Die gemessenen Gesamtdruckverluste sind in der folgenden Tabelle angegeben. Die Werte sind bewusst als lineares Rechenbeispiel gewählt und stellen keine tatsächlichen Messdaten eines bestimmten Polymers dar.
| Kapillarlänge L | Durchmesser D | L/D | Gemessener Gesamtdruck | Bagley-korrigierter Druck |
|---|---|---|---|---|
| 10 mm | 1,0 mm | 10 | 50 bar | 30 bar |
| 20 mm | 1,0 mm | 20 | 80 bar | 60 bar |
| 30 mm | 1,0 mm | 30 | 110 bar | 90 bar |
Die Druckwerte steigen bei jeder Erhöhung des L/D-Verhältnisses um 10 um jeweils 30 bar. Daraus ergibt sich eine Steigung von:
a = (110 bar − 50 bar) / (30 − 10)
a = 3 bar je L/D-Einheit
Der Achsenabschnitt lässt sich beispielsweise aus dem mittleren Messpunkt berechnen:
b = 80 bar − 3 bar · 20
b = 20 bar
Damit lautet die idealisierte Bagley-Gerade:
Δpgesamt = 3 bar · (L/D) + 20 bar
Der zusätzlich erfasste Druckanteil beträgt im Beispiel 20 bar. Für die Düse mit L/D = 20 ergibt sich:
Δpkorr = 80 bar − 20 bar = 60 bar
Dieser Druckwert wird anschließend für die Berechnung der Wand-Schubspannung verwendet.
Das Beispiel zeigt außerdem die unterschiedliche Bedeutung der Endkorrektur bei kurzen und langen Kapillaren. Bei L/D = 10 entsprechen 20 bar bereits 40 % des gemessenen Gesamtdrucks. Bei L/D = 30 beträgt der Anteil nur rund 18 %.
Die tatsächliche Bagley-Korrektur muss für die jeweiligen Prüfbedingungen experimentell bestimmt werden. Ein einmal ermittelter Korrekturwert darf nicht pauschal auf andere Scherraten, Temperaturen oder Materialien übertragen werden.
9. Die korrigierte Wand-Schubspannung ermitteln
Aus dem korrigierten Druckverlust lässt sich die Wand-Schubspannung einer kreisförmigen Kapillare bestimmen.
Für den beschriebenen idealisierten Strömungsfall gilt:
τw = Δpkorr · D / (4 · L)
Für die Kapillare mit 20 mm Länge und 1,0 mm Durchmesser beträgt der korrigierte Druckverlust 60 bar. Umgerechnet sind dies 6.000.000 Pa.
τw = 6.000.000 Pa · 0,001 m / (4 · 0,020 m)
τw = 75.000 Pa = 75 kPa
Ohne Bagley-Korrektur wäre für dieselbe Kapillare der gesamte gemessene Druck von 80 bar verwendet worden:
τw,unkorr = 8.000.000 Pa · 0,001 m / (4 · 0,020 m)
τw,unkorr = 100.000 Pa = 100 kPa
Die nicht korrigierte Auswertung überschätzt die Wand-Schubspannung in diesem Beispiel damit um 25 kPa beziehungsweise um rund 33 % gegenüber dem korrigierten Wert.
Für eine kreisförmige Kapillare wird die scheinbare Scherrate üblicherweise berechnet als:
γ̇app = 32 · Q / (π · D³)
Bei einem Volumenstrom von rund 0,589 ml/min und einem Durchmesser von 1,0 mm ergibt sich die bereits angesetzte scheinbare Scherrate von ungefähr 100 s-1.
Damit lässt sich ein auf den scheinbaren Scherratenwert bezogener, Bagley-korrigierter Viskositätswert berechnen:
ηBagley,app = τw / γ̇app
ηBagley,app = 75.000 Pa / 100 s-1 = 750 Pa·s
Ohne die Druckverlustkorrektur hätte sich für denselben Volumenstrom ein Wert von 1.000 Pa·s ergeben.
Wichtig ist die genaue Bezeichnung: Der Wert von 750 Pa·s verwendet bereits die Bagley-korrigierte Schubspannung, aber weiterhin die scheinbare Scherrate.
Für eine vollständige Auswertung des tatsächlichen Scherverhaltens nichtnewtonscher Polymerschmelzen kann zusätzlich eine Korrektur der Scherrate erforderlich sein.
10. Bagley- und Rabinowitsch-Korrektur unterscheiden
Die Bagley-Korrektur und die Rabinowitsch-Korrektur behandeln unterschiedliche messtechnische Einflüsse.
Die Bagley-Korrektur berücksichtigt die zusätzlichen Druckeffekte außerhalb des idealisierten längenabhängigen Kapillardruckverlusts. Sie korrigiert damit die Grundlage für die Berechnung der Wand-Schubspannung.
Die Weissenberg-Rabinowitsch-Korrektur berücksichtigt dagegen die nichtnewtonsche Geschwindigkeitsverteilung innerhalb der Kapillare. Sie wird benötigt, um die tatsächliche Wand-Scherrate aus der scheinbaren Scherrate abzuleiten.
Für eine geeignete scherverdünnende Flüssigkeit kann die Rabinowitsch-Beziehung beispielsweise geschrieben werden als:
γ̇w = [(3n + 1) / (4n)] · γ̇app
Dabei ist n die lokale logarithmische Steigung der korrigierten Wand-Schubspannung gegenüber der scheinbaren Scherrate:
n = d ln(τw) / d ln(γ̇app)
Dieser Wert muss aus der rheologischen Fließkurve über mehrere Scherraten bestimmt werden. Aus einem einzelnen Prüfpunkt lässt er sich nicht zuverlässig ableiten.
Wird rein beispielhaft ein lokaler Exponent von n = 0,5 angenommen, ergibt sich ein Korrekturfaktor von 1,25. Die scheinbare Scherrate von 100 s-1 wird dann zu einer korrigierten Wand-Scherrate von 125 s-1.
Bei unveränderter Bagley-korrigierter Wand-Schubspannung von 75 kPa ergäbe sich damit:
ηkorr = 75.000 Pa / 125 s-1 = 600 Pa·s
Dieser zweite Rechenschritt ist ebenfalls ein vereinfachtes Beispiel. Der Exponent n = 0,5 wurde nicht aus der zuvor dargestellten Drei-Düsen-Messreihe bestimmt.
Für die praktische Auswertung müssen daher zunächst geeignete Druck- und Fließkurven aufgenommen und die erforderlichen Korrekturen in der vorgesehenen Reihenfolge durchgeführt werden.
Die LAB-KARS-Software der Dynisco-LCR-Serie unterstützt die Bagley- und Rabinowitsch-Korrektur. Welche Auswertung tatsächlich möglich ist, hängt jedoch von den verfügbaren Messdaten und der eingesetzten Prüfkonfiguration ab.
Die beiden Korrekturen ersetzen außerdem keine Untersuchung möglicher Wandgleiteffekte oder materialabhängiger Änderungen des Strömungszustands.
11. Kurze Düsen und Doppelbohrungsrheometer einsetzen
Neben der klassischen Bagley-Auswertung mit mehreren Düsenlängen existieren Verfahren, bei denen eine besonders kurze Düse beziehungsweise eine Öffnungsdüse verwendet wird.
Eine solche Düse besitzt eine sehr geringe wirksame Länge. Der längenabhängige Scherdruckverlust ist dadurch vergleichsweise klein, während die Eintritts- und Endeffekte weiterhin zum gemessenen Druck beitragen.
Unter geeigneten Bedingungen kann der dabei ermittelte Druck als Näherung für die zusätzlichen Druckeffekte verwendet werden.
Bei einem Doppelbohrungs-Kapillarrheometer lassen sich beispielsweise eine lange Kapillare und eine kurze Öffnungsdüse parallel beziehungsweise in einem abgestimmten Prüfablauf untersuchen.
Ein Vorteil besteht darin, dass die Messungen unter zeitlich besser vergleichbaren Material- und Temperaturbedingungen durchgeführt werden können. Dadurch lassen sich Einflüsse aus längeren Messreihen unter Umständen reduzieren.
Die Methode ist jedoch nicht automatisch mit einer mathematischen Extrapolation beliebiger kurzer Düsen gleichzusetzen. Insbesondere die Einlaufgeometrie, die Strömungsverhältnisse, der Volumenstrom und die tatsächliche Druckmessanordnung müssen zur verwendeten Auswertemethode passen.
NETZSCH beschreibt beispielsweise für entsprechende Doppelbohrungssysteme die Verwendung einer sehr kurzen Öffnungsdüse als Alternative zur klassischen Bagley-Extrapolation.
Bei Dynisco ist das LCR7002 als Doppelbohrungs-Kapillarrheometer mit zwei Druckaufnehmern verfügbar. Es bietet damit eine technische Grundlage für anspruchsvolle vergleichende Prüfungen.
Ob eine bestimmte Kombination aus langer Kapillare und Öffnungsdüse für die gewünschte Bagley-Methode vorgesehen ist, muss anhand der verfügbaren Düsen, der LAB-KARS-Konfiguration und des freigegebenen Prüfverfahrens geprüft werden.
12. Grenzen der linearen Bagley-Extrapolation erkennen
Die klassische Bagley-Auswertung setzt voraus, dass sich der Druckverlust über den untersuchten Kapillarlängenbereich ausreichend durch eine lineare Beziehung beschreiben lässt.
Diese Annahme kann bei bestimmten Materialien und Betriebsbedingungen eingeschränkt sein.
Eine Ursache sind ausgeprägte viskoelastische Effekte. Beim Eintritt in die Kapillare und beim anschließenden Austritt kann das Material ein komplexes Deformations- und Relaxationsverhalten zeigen.
Bei hohen Scherraten kann zusätzlich eine erhebliche viskose Erwärmung entstehen. Wenn die Schmelzetemperatur entlang unterschiedlicher Kapillarlängen nicht gleich bleibt, verändert sich möglicherweise auch der längenabhängige Druckverlust.
Wandgleiten kann ebenfalls dazu führen, dass die einfachen Beziehungen zwischen Druck, Volumenstrom und Scherrate nicht mehr gelten.
Die ISO 11443:2021 weist ausdrücklich darauf hin, dass die üblichen Verfahren zur Bestimmung von Scherrate und Scherviskosität für Materialien mit Wandgleiten nicht ohne Weiteres gültig sind.
Auch die Druckabhängigkeit der Viskosität kann relevant sein. Wenn das Material bei unterschiedlichen Drücken andere Fließeigenschaften besitzt, muss dies bei der Interpretation der Versuche berücksichtigt werden.
Ein auffälliger Verlauf kann außerdem durch messtechnische Ursachen entstehen. Dazu gehören unterschiedliche tatsächliche Kapillardurchmesser, Messwertdrift, unzureichende Druckstabilisierung oder eine Veränderung des Materials während der Messreihe.
Insbesondere ein negativer extrapolierter Achsenabschnitt sollte nicht automatisch als sinnvoller negativer Eintrittsdruckverlust interpretiert werden. Er kann auf eine unzureichende Modellanpassung oder systematische Einflüsse in den verwendeten Messpunkten hinweisen.
In solchen Fällen muss geprüft werden, ob zusätzliche Düsenlängen, eine andere Messmethode oder eine weiterführende rheologische Modellierung erforderlich sind.
Eine lineare Regressionsfunktion allein garantiert noch keine physikalisch richtige Bagley-Korrektur.
13. Kolbengeschwindigkeit und tatsächlichen Volumenstrom bewerten
Bei einem Kolben-Kapillarrheometer wird der Volumenstrom häufig aus der Kolbengeschwindigkeit und dem wirksamen Kolbenquerschnitt berechnet.
Für eine vereinfachte Betrachtung gilt:
Q = AKolben · vKolben
Dabei ist Q der berechnete Volumenstrom, AKolben die wirksame Kolbenfläche und vKolben die Kolbengeschwindigkeit.
Für die Bagley-Auswertung muss dieser Volumenstrom zwischen den verglichenen Düsenbedingungen ausreichend übereinstimmen.
Allerdings ist der aus der Kolbenbewegung berechnete Volumenstrom nicht unter allen Bedingungen identisch mit dem momentanen Volumenstrom am Kapillaraustritt.
Bei hohem Druck können die Kompressibilität der Schmelze, die elastische Verformung der Prüfeinrichtung und die zeitliche Druckentwicklung eine Rolle spielen.
Wird die Kolbenbewegung verändert, muss deshalb ausreichend Zeit für das vorgesehene stabile Strömungsverhalten eingeplant werden.
Eine unzureichende Stabilisierung kann dazu führen, dass während der Druckmessung noch Material komprimiert wird. Der gemessene Druck gehört dann möglicherweise nicht zu dem Volumenstrom, der in der Auswertung angenommen wird.
Auch Leckagen, eine ungeeignete Kolbenabdichtung oder Materialaustritt an nicht vorgesehenen Stellen können die Volumenstromzuordnung beeinflussen.
Die tatsächlichen Eigenschaften der Prüfeinrichtung und die verwendete Auswertemethode sind daher für eine reproduzierbare Messung entscheidend.
14. Druckmessung und Kraftmessung richtig zuordnen
Die Druckmessung ist ein zentraler Bestandteil der Bagley-Korrektur. Da die Auswertung auf Unterschieden zwischen mehreren Druckwerten beruht, können Nullpunktabweichungen, Messbereichsfehler und Temperaturdrift die Korrektur beeinflussen.
Bei einer direkten Druckmessung muss der verwendete Sensor für Druckbereich, Schmelzetemperatur und die mechanischen Bedingungen am Messpunkt geeignet sein.
Der Druckaufnehmer sollte den relevanten Druck im vorgesehenen Bereich oberhalb der Kapillare erfassen. Die genaue Messposition und die vorgesehene Korrektur weiterer Druckanteile müssen dem Prüfverfahren entsprechen.
Bei einer kraftbasierten Messung ist die aus der Kolbenkraft berechnete Druckgröße zu beurteilen. Mechanische Reibung und die Antriebsgeometrie können andere Beiträge erzeugen als bei einer direkten Druckmessung.
Das ist für die Dynisco-LCR-Serie besonders relevant. Beim LCR7000 erfolgt die grundlegende Erfassung über die Kraftmessdose. Beim LCR7001 und LCR7002 stehen zusätzlich beziehungsweise anstelle dessen Druckaufnehmer in der vorgesehenen Messkonfiguration zur Verfügung.
Die für die rheologische Auswertung verwendete Druckgröße muss daher eindeutig dokumentiert sein.
Auch der Messbereich beeinflusst die Eignung. Ein sehr großer Druckmessbereich kann bei niedrigen Druckverlusten eine ungünstige absolute Unsicherheit erzeugen, insbesondere wenn die Genauigkeit als Anteil des Endwerts angegeben wird.
Bei sehr hohen Druckverlusten besteht dagegen das Risiko, dass die zulässigen Druckgrenzen überschritten werden. Deshalb müssen die erwarteten Druckwerte über den gesamten vorgesehenen Scherratenbereich berücksichtigt werden.
Ein elektronischer Kalibriersignaltest oder eine interne Shunt-Funktion kann die elektrische Messkette überprüfen. Er ersetzt jedoch nicht automatisch eine vollständige Druckkalibrierung oder die Prüfung der mechanischen Druckübertragung.
15. Schmelzetemperatur und viskose Erwärmung berücksichtigen
Die Temperatur beeinflusst die Viskosität von Polymerschmelzen wesentlich. Deshalb muss die Bagley-Auswertung auf ausreichend vergleichbaren Temperaturbedingungen beruhen.
Bei einem Kapillarrheometer wird die Temperatur häufig über mehrere beheizte Zonen geregelt. Die Temperatur im Zylinder und an der Kapillare soll dadurch möglichst reproduzierbare Prüfbedingungen schaffen.
Die Temperaturregelung des Geräts beschreibt jedoch zunächst die Temperatur an den vorgesehenen Sensorpositionen. Sie garantiert nicht unter allen Bedingungen eine räumlich vollständig homogene Materialtemperatur.
Besonders bei hohen Scherraten kann viskose Dissipation zu einer zusätzlichen Erwärmung der Schmelze führen. Dabei wird ein Teil der mechanischen Strömungsenergie in Wärme umgesetzt.
Da die Strömungsverhältnisse mit der Kapillarlänge und den Druckbedingungen zusammenhängen, können sich unterschiedliche Düsenlängen auch hinsichtlich der Temperaturentwicklung unterscheiden.
Dieser Effekt kann die Interpretation einer einfachen linearen Bagley-Auswertung beeinflussen.
Für eine belastbare Messreihe sind deshalb Materialaufbereitung, Aufheizzeit, Temperaturregelung und die gewählte Scherratenfolge festzulegen.
Bei thermisch empfindlichen Polymeren muss zudem die Verweilzeit berücksichtigt werden. Eine Veränderung der Molekülstruktur durch thermische Belastung kann die Fließeigenschaften bereits während einer längeren Prüfserie verändern.
Die Dynisco-LCR-Serie verwendet mehrere geregelte Heizzonen und erreicht je nach Gerätemodell Prüftemperaturen bis 430 °C. Die tatsächliche Eignung hängt weiterhin von Material, Düsenkonfiguration und zulässigen Betriebsbedingungen ab.
Dynisco bietet außerdem separate Schmelzetemperaturfühler wie die DYMT-Serie an. Solche Komponenten können für die Temperaturüberwachung in Extrusions- und Spritzgießprozessen sinnvoll sein. Sie ersetzen jedoch nicht automatisch die im Labor-Kapillarrheometer vorgesehene Temperaturmessung.
16. Kapillardüsen prüfen, reinigen und dokumentieren
Die tatsächliche Geometrie der Kapillardüse beeinflusst die berechneten rheologischen Größen unmittelbar.
Besonders empfindlich ist die scheinbare Scherrate gegenüber dem Kapillardurchmesser. Für eine kreisförmige Kapillare gilt bei vorgegebenem Volumenstrom:
γ̇app = 32 · Q / (π · D³)
Der Durchmesser geht damit in der dritten Potenz in die Berechnung der scheinbaren Scherrate ein. Schon eine vergleichsweise kleine Durchmesserabweichung kann deshalb eine merkliche Änderung des berechneten Werts verursachen.
Auch Ablagerungen an der Kapillarwand können den wirksamen Querschnitt verändern. Rückstände aus vorherigen Materialprüfungen, Verkokungen oder beschädigte Oberflächen beeinflussen möglicherweise den Druckverlust.
Für die Bagley-Korrektur ist dies besonders kritisch, weil mehrere Düsen miteinander verglichen werden. Unterschiedliche Reinigungszustände können dann als scheinbare Unterschiede der kapillarlängenabhängigen Druckverluste erscheinen.
Vor einer Messreihe sollten die verwendeten Düsen deshalb entsprechend den Herstellervorgaben gereinigt und überprüft werden. Dabei sind Innenbohrung, Eintrittsgeometrie, Austrittsbereich und vorgesehene Dichtflächen relevant.
Eine Beschädigung durch ungeeignete Reinigungswerkzeuge muss vermieden werden. Der Kapillardurchmesser darf nicht durch improvisiertes Aufweiten oder mechanisches Ausschaben verändert werden.
Auch die Düsenkennzeichnung gehört zur Dokumentation. Für jede verwendete Kapillare sollten Nenn- beziehungsweise Ist-Durchmesser, Länge, L/D-Verhältnis und relevante Prüf- oder Zustandsinformationen eindeutig zuordenbar sein.
Die tatsächliche Kapillargeometrie gehört damit zu den messtechnischen Grundlagen der Materialprüfung und darf nicht als nebensächliches Zubehör betrachtet werden.
17. Messbohrungen und Schmelzedrucksensoren fachgerecht installieren
Bei Labor-Kapillarrheometern und industriellen Schmelzedruckmessungen muss zwischen der eigentlichen Kapillardüse und der Montagebohrung eines Druckaufnehmers unterschieden werden.
Die Kapillardüse bestimmt die rheologische Strömungsgeometrie. Eine Montagebohrung für einen Schmelzedrucksensor dient dagegen dazu, den Sensor mechanisch und druckdicht an den vorgesehenen Messpunkt anzuschließen.
Bei Dynisco-Schmelzedruckaufnehmern kommen je nach Ausführung beispielsweise Montagegewinde wie 1/2″-20 UNF oder M18 × 1,5 zum Einsatz.
Die zugehörige Bohrungsgeometrie, Dichtfläche und Einschraubtiefe müssen zur konkreten Sensorausführung passen.
Eine beschädigte oder verschmutzte Sensor-Montagebohrung kann zu Dichtungsproblemen, einer mechanischen Beanspruchung der Sensormembran oder einer fehlerhaften Druckübertragung führen.
Besonders gefährlich ist es, einen Sensor in eine teilweise mit ausgehärtetem Polymer gefüllte Bohrung einzuschrauben. Dabei kann die empfindliche Membran mechanisch überlastet werden.
Für die Herstellung und Reinigung entsprechender Montagebohrungen bietet Dynisco spezielle Werkzeuge an. Der bei ICS gelistete Reinigungswerkzeugsatz ermöglicht unter anderem die Reinigung der Bohrung, des Bereichs an der Fühlerspitze und der vorgesehenen Dichtfläche.
Diese Werkzeuge sind jedoch für definierte Druckaufnehmer-Montagebohrungen vorgesehen. Sie dürfen nicht ohne entsprechende Freigabe als allgemeine Reinigungswerkzeuge für die Präzisionskapillaren eines Rheometers eingesetzt werden.
Für den eigentlichen Kapillarrheometer-Düsenwechsel sind die zum jeweiligen Gerät gehörenden Montage- und Reinigungsverfahren maßgeblich.
Arbeiten an Drucksensoren, Düsen und beheizten Bauteilen erfordern geeignete Sicherheitsmaßnahmen. Insbesondere müssen Restdruck, heiße Polymerschmelze und die zulässigen Montagebedingungen berücksichtigt werden.
18. Messsignal, Messbereich und Kalibrierung prüfen
Eine zuverlässige Bagley-Auswertung setzt voraus, dass die zugrunde liegenden Druckwerte mit ausreichender Genauigkeit und Wiederholbarkeit erfasst werden.
Die elektrische Messkette kann je nach Druckaufnehmer unterschiedliche Ausgangssignale verwenden. In industriellen Schmelzedruckanwendungen sind beispielsweise DMS-Ausgangssignale im mV/V-Bereich sowie aktive Strom- oder Spannungssignale verbreitet.
Für die Auswertung muss die Zuordnung zwischen physikalischem Druck und gemessenem Signal korrekt sein. Eine fehlerhafte Skalierung kann den gesamten Druckverlauf verändern.
Auch der Nullpunkt ist wichtig. Ein temperaturabhängiger Nullpunktfehler kann bei niedrigen Druckwerten einen relativ großen Anteil ausmachen.
Die Kalibrierung des Druckaufnehmers sollte deshalb zum tatsächlich verwendeten Druckbereich und den geforderten Prüfbedingungen passen.
Eine elektronische Shunt-Prüfung, wie sie bei bestimmten Dynisco-Sensoren vorgesehen ist, kann wichtige Hinweise auf die Funktion des elektrischen Messsystems liefern. Sie ersetzt nicht automatisch die vollständige mechanische Druckprüfung.
Bei einer kraftbasierten Rheometerausführung ist statt der direkten Druckerfassung die verwendete Kraftmesskette relevant. Die Kalibrierung muss dann auch die zugehörige Kraftmessung und die Umrechnung berücksichtigen.
Eine weitere Fehlerquelle ist die zeitliche Zuordnung. Druck und Volumenstrom müssen unter ausreichend stabilen Bedingungen zusammen erfasst werden.
Wird beispielsweise ein Druckwert während einer noch laufenden Strömungsänderung verwendet, kann er einem anderen Materialzustand oder Volumenstrom entsprechen als der berechnete Scherratenwert.
Die geeignete Messwertstabilisierung und Datenerfassung gehören daher ebenso zum Kalibrier- und Prüfkonzept wie die verwendeten Sensoren.
19. Einen reproduzierbaren Bagley-Prüfablauf durchführen
Ein reproduzierbarer Prüfablauf verbindet Materialvorbereitung, Gerätekontrolle, definierte Messbedingungen und die anschließende rheologische Auswertung.
Die konkrete Durchführung richtet sich nach der verwendeten Norm, dem Kapillarrheometer, dem Material und den vereinbarten Prüfanforderungen.
- Material und Prüfziel festlegen: Polymertyp, Charge, Materialvorbereitung, Prüftemperatur und gewünschten Scherratenbereich dokumentieren.
- Prüfverfahren bestimmen: Festlegen, ob die klassische Bagley-Auswertung mit mehreren Düsenlängen oder eine dafür geeignete alternative Methode verwendet werden soll.
- Kapillargeometrien auswählen: Düsen gleichen Innendurchmessers mit geeigneten unterschiedlichen L/D-Verhältnissen zusammenstellen.
- Geometrie und Zustand kontrollieren: Kapillarlänge, Durchmesser, Eintrittsgeometrie, Sauberkeit und Beschädigungen prüfen.
- Messsystem vorbereiten: Druck- beziehungsweise Kraftmessung, Temperaturregelung und erforderliche Kalibrierinformationen kontrollieren.
- Polymer vorbereiten: Material entsprechend den festgelegten Trocknungs-, Lager- und Aufheizbedingungen behandeln.
- Temperatur stabilisieren: Prüfzylinder und Kapillare auf die vorgesehenen Bedingungen bringen und geeignete Aufwärmzeiten einhalten.
- Ersten Volumenstrom einstellen: Die vorgesehene Kolbenbewegung beziehungsweise Scherrate festlegen.
- Stabilen Messzustand abwarten: Druckverlauf und gegebenenfalls Temperaturverhalten auf ausreichende Stabilität prüfen.
- Druckmesswerte aufnehmen: Gesamtdruckverlust für die erste Kapillargeometrie dokumentieren.
- Weitere Kapillargeometrien prüfen: Den Versuch bei vergleichbarem Volumenstrom und denselben relevanten Materialbedingungen wiederholen.
- Bagley-Diagramm erstellen: Die Druckwerte über dem L/D-Verhältnis darstellen und die Eignung einer linearen Anpassung beurteilen.
- Zusatzdruck bestimmen: Den extrapolierten Achsenabschnitt unter Berücksichtigung der Modellgültigkeit auswerten.
- Wand-Schubspannung korrigieren: Den ermittelten zusätzlichen Druckanteil abziehen und die Wand-Schubspannung berechnen.
- Weitere Scherraten prüfen: Die Auswertung für die vorgesehenen Durchsätze wiederholen und eine geeignete Fließkurve erstellen.
- Gegebenenfalls Rabinowitsch-Korrektur durchführen: Die tatsächliche Wand-Scherrate aus dem geeigneten Verlauf der Schubspannung bestimmen.
- Ergebnisse plausibilisieren: Wiederholbarkeit, mögliche Wandgleiteffekte, Temperaturveränderungen und Auffälligkeiten im Druckverlauf beurteilen.
- Dokumentation abschließen: Rohdaten, Düseninformationen, Korrekturverfahren, Ergebnisse und Einschränkungen nachvollziehbar festhalten.
Bei jeder Änderung der Kapillardüse muss die sichere Bedienung des beheizten und gegebenenfalls druckbeaufschlagten Geräts gewährleistet sein.
Der konkrete Düsenwechsel darf nur nach dem dafür vorgesehenen Herstellerverfahren und unter den zulässigen Anlagenbedingungen erfolgen.
Die Messreihe sollte außerdem eine geeignete Kontrolle auf zeitliche Materialveränderungen enthalten. Wenn Druckwerte während einer längeren Prüffolge systematisch driften, kann die Bagley-Auswertung dadurch beeinflusst werden.
20. Messunsicherheit und Wiederholbarkeit bewerten
Die Messunsicherheit einer Bagley-Auswertung ergibt sich nicht nur aus der Unsicherheit des verwendeten Druck- oder Kraftaufnehmers.
Weitere Beiträge können aus Kapillardurchmesser, Kapillarlänge, Volumenstrom, Temperatur, Messwertstabilität und dem Materialzustand entstehen.
Bei der klassischen Auswertung kommt die Unsicherheit der linearen Extrapolation hinzu. Wenn die verwendeten Druckmesspunkte streuen, beeinflusst dies die ermittelte Steigung und den Achsenabschnitt.
Die Bagley-Korrektur verwendet damit mehrere miteinander verknüpfte Messwerte. Die Unsicherheiten der einzelnen Werte können korreliert sein, beispielsweise wenn für alle Düsen derselbe Drucksensor oder dieselbe Gerätekonfiguration verwendet wird.
Solche Zusammenhänge müssen bei einer vollständigen Unsicherheitsbewertung berücksichtigt werden. Eine einfache Addition der Einzelunsicherheiten liefert nicht automatisch das richtige Ergebnis.
Besonders kritisch sind kleine korrigierte Druckdifferenzen. Wenn der zusätzliche Druckverlust einen großen Anteil des Gesamtdrucks ausmacht, wird der korrigierte Wert durch die Differenz zweier Größen bestimmt.
Die relative Unsicherheit des korrigierten Druckverlusts kann dadurch deutlich größer sein als die relative Unsicherheit des ursprünglich gemessenen Gesamtdrucks.
Auch die Kapillargeometrie besitzt einen erheblichen Einfluss. Bei einer Viskositätsauswertung mit vorgegebenem Volumenstrom gehen die geometrischen Größen über mehrere Beziehungen in das Ergebnis ein.
Für die Bagley-korrigierte, auf die scheinbare Scherrate bezogene Viskosität gilt im idealisierten Modell:
ηBagley,app = π · Δpkorr · D⁴ / (128 · L · Q)
Damit wird deutlich, dass der Durchmesser in dieser Beziehung in der vierten Potenz auftritt. Eine unzureichend bekannte Düsenbohrung kann daher einen relevanten Unsicherheitsbeitrag verursachen.
Die Wiederholbarkeit wird durch geeignete Wiederholmessungen unter möglichst gleichen Bedingungen beurteilt. Zusätzlich kann der Vergleich von Prüfserien an unterschiedlichen Tagen oder mit verschiedenen Düsen Hinweise auf systematische Einflüsse liefern.
Die ermittelte Messunsicherheit gilt schließlich nur für den beschriebenen Prüf- und Auswerteumfang. Eine Unsicherheitsangabe für den unkorrigierten Druckaufnehmer ist nicht automatisch die Unsicherheit der daraus berechneten Materialviskosität.
21. Typische Fehler bei der Bagley-Auswertung diagnostizieren
Auffällige Bagley-Ergebnisse können durch die tatsächlichen Materialeigenschaften, durch das verwendete Strömungsmodell oder durch Probleme in der Messanordnung entstehen.
Eine systematische Diagnose trennt deshalb Materialzustand, Kapillargeometrie, Druckmessung und mathematische Auswertung.
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Kurze Kapillare liefert deutlich höhere scheinbare Viskosität | Zusätzliche Eintritts- und Enddruckeffekte besitzen einen hohen relativen Anteil | Bagley-Druckreihe mit mehreren L/D-Verhältnissen aufnehmen und korrigierte Werte vergleichen |
| Druckwerte ergeben keine annähernd lineare Bagley-Gerade | Temperaturänderung, Materialdrift, Wandgleiten oder ungeeignetes Strömungsmodell | Prüfbedingungen, Wiederholbarkeit und Modellgültigkeit untersuchen |
| Extrapolierter Zusatzdruck ist negativ | Ungeeignete lineare Extrapolation oder systematische Messabweichung | Datenbasis, ausgewählten L/D-Bereich und Druckmesswerte prüfen |
| Druck steigt bei wiederholtem Prüfen derselben Düse | Materialveränderung, Ablagerung oder Querschnittsverengung | Materialzustand, Temperatur, Verweilzeit und Kapillarsauberkeit kontrollieren |
| Druck sinkt im Verlauf einer längeren Messreihe | Thermische Degradation, Materialänderung, Leckage oder Temperaturanstieg | Prüfbedingungen und Druckverlauf bei einer Kontrollmessung vergleichen |
| Druckwerte schwanken trotz konstanter Kolbengeschwindigkeit | Instationäre Strömung, Materialinhomogenität oder unzureichende Stabilisierung | Druck-Zeit-Verlauf und tatsächliche Förderbedingungen untersuchen |
| Zwei Düsen mit gleichem nominellem L/D liefern unterschiedliche Ergebnisse | Unterschiedliche Ist-Geometrie, Eintrittskante oder Oberflächenzustand | Innendurchmesser, Kapillarlänge, Einlaufgeometrie und Verschleißzustand prüfen |
| Bagley-korrigierte Werte passen nicht zur erwarteten Materialkurve | Fehlende Rabinowitsch-Korrektur, Wandgleiten oder Materialänderung | Scherratenkorrektur und Grenzen des zugrunde liegenden Modells beurteilen |
| Nach Sensortausch entsteht eine andere Bagley-Korrektur | Unterschiedlicher Nullpunkt, Messbereich oder mechanische Druckübertragung | Kalibrierung, Einbausituation und Rohdruckwerte vergleichen |
| Schmelzedrucksensor zeigt nach der Montage instabile oder unplausible Werte | Beschädigte Membran, ungeeignete Montagebohrung oder Signalfehler | Montagezustand und elektrische Messkette getrennt prüfen |
Die Tabelle beschreibt mögliche Ursachen und Diagnoseansätze, keine eindeutigen Fehlernachweise.
Insbesondere darf ein abweichender Druckverlauf nicht ohne weitere Prüfung als reine Materialänderung interpretiert werden.
Umgekehrt kann eine mathematisch gut passende Druckgerade auch dann entstehen, wenn alle Messpunkte von demselben systematischen Fehler betroffen sind.
Für eine belastbare Diagnose sollten daher zuerst die Rohdaten und die tatsächlichen Prüfbedingungen geprüft werden. Erst anschließend werden die Korrekturfunktionen und die daraus abgeleiteten Materialkennwerte bewertet.
22. Passende Dynisco-Produkte von ICS Schneider
22.1 Dynisco LCR7000: Kraftbasiertes Labor-Kapillarrheometer
Das Dynisco LCR7000 ist ein Labor-Kapillarrheometer für die rheologische Charakterisierung von Kunststoffschmelzen. Es besitzt eine präzise Servo-Antriebstechnik und eine Kraftmessdose zur Erfassung der für die Materialförderung benötigten Kraft.
Je nach Prüfausstattung können verschiedene Kapillardüsen mit unterschiedlichen Durchmessern und L/D-Verhältnissen verwendet werden. Das Gerät eignet sich damit für Materialprüfungen, bei denen aus Kraft, Geometrie und Förderbedingungen rheologische Größen abgeleitet werden.
Die LAB-KARS-Auswertesoftware unterstützt unter anderem die Bagley- und Rabinowitsch-Korrektur.
Für die konkrete Bagley-Auswertung müssen die geeigneten Düsen und das entsprechende Prüfverfahren ausgewählt werden. Bei der kraftbasierten Messung ist insbesondere die vom Gerät vorgesehene Behandlung mechanischer und zylinderbezogener Einflüsse relevant.
22.2 Dynisco LCR7001 und LCR7002: Erweiterte Druckmessung und Doppelbohrungsprüfung
Die Dynisco LCR7001 und LCR7002 Kapillarrheometer erweitern die Möglichkeiten der rheologischen Materialprüfung.
Das LCR7001 kombiniert eine Kraftmessung mit einem am Zylinder angeordneten Druckaufnehmer. Dadurch steht eine zusätzliche Druckmessgröße für die rheologische Auswertung zur Verfügung.
Das LCR7002 besitzt eine Doppelbohrungsanordnung mit zwei Druckaufnehmern. Diese Ausführung ist für umfangreichere Prüfaufgaben interessant, bei denen unterschiedliche Kapillargeometrien oder entsprechend geeignete Vergleichsmessungen eingesetzt werden sollen.
Die LCR-Serie arbeitet mit geregelten Heizzonen und ermöglicht Prüftemperaturen bis 430 °C. Je nach Ausführung stehen verschiedene Wolframkarbid-Düsen und zusätzliche Prüfmöglichkeiten zur Verfügung.
Für die Bagley-Korrektur ist zu prüfen, ob die gewünschte Düsenkombination und das erforderliche Auswerteverfahren in der konkreten Gerätekonfiguration vorgesehen sind. Die Doppelbohrung allein garantiert noch keine bestimmte Korrekturmethode.
22.3 Dynisco PT462: Schmelzedruckmessung in der Kunststoffverarbeitung
Der Dynisco PT462 Schmelzedrucksensor ist für die Druckmessung in Kunststoffschmelzen vorgesehen. Er besitzt eine flexible Kapillarverbindung zwischen dem starren Fühlerschaft und dem eigentlichen DMS-Gehäuse.
Dadurch lässt sich das empfindliche Messelement thermisch und mechanisch vom heißen Prozessbereich absetzen. Die Serie ist für Schmelzetemperaturen bis 400 °C ausgelegt.
Solche Sensoren sind für die Überwachung von Schmelzedrücken in geeigneten Extrusions- und Kunststoffverarbeitungsanlagen relevant.
Bei der Auswahl für einen rheologischen Prüfaufbau müssen jedoch Messbereich, Einbausituation, Druckmessstelle und Auswertung gesondert geprüft werden. Ein Prozess-Schmelzedrucksensor ist nicht automatisch ein direkter Ersatz für das kalibrierte Druckmesssystem eines Labor-Kapillarrheometers.
22.4 Dynisco DYMT: Temperaturmessung direkt in der Kunststoffschmelze
Die Dynisco DYMT Massetemperatursonde ist für die Temperaturmessung in Kunststoffschmelzen bei Extrusions- und Spritzgießanwendungen vorgesehen.
Je nach Ausführung ist sie frontbündig oder mit einem in den Schmelzestrom ragenden Sensorelement erhältlich. Für die elektrische Temperaturerfassung stehen unterschiedliche Thermoelement- und Pt100-Ausführungen zur Verfügung.
Der Standard-Einsatztemperaturbereich beträgt 0 … 350 °C; weitere Bereiche sind auf Anfrage erhältlich.
Eine geeignete Schmelzetemperaturmessung kann helfen, temperaturbedingte Viskositätsänderungen in industriellen Prozessen zu erkennen und rheologische Materialdaten mit den tatsächlichen Verarbeitungsbedingungen zu vergleichen.
Die DYMT ersetzt jedoch nicht die spezifische Temperaturregelung oder Sensorkonfiguration eines Labor-Kapillarrheometers.
22.5 Dynisco Reinigungswerkzeuge: Drucksensor-Montagebohrungen instand halten
Der Dynisco Reinigungswerkzeugsatz für Druckaufnehmer-Montagebohrungen ist für die fachgerechte Reinigung geeigneter Messbohrungen vorgesehen.
Er unterstützt beispielsweise die Reinigung von Bohrungen mit 1/2″-20 UNF- oder M18 × 1,5-Anschlüssen sowie der vorgesehenen Dichtflächen.
Saubere und korrekt hergestellte Sensor-Montagebohrungen sind wichtig, um Beschädigungen der Druckaufnehmermembran und Undichtigkeiten zu vermeiden.
Für die Wartung von Druckmessstellen in Extrusionsanlagen ist der Werkzeugsatz daher eine sinnvolle Ergänzung. Die Verwendung muss entsprechend der jeweiligen Montage- und Reinigungsanweisung erfolgen.
Für die Präzisionskapillaren der Dynisco-Laborrheometer sind dagegen die jeweils dafür vorgesehenen Düsenreinigungsverfahren und Werkzeuge zu verwenden.
Weitere Schmelzedrucksensoren, Kapillarrheometer und passende Komponenten bietet die Kategorie Dynisco-Produkte von ICS Schneider.
23. Fazit: Druckverlustkorrektur und Materialviskosität getrennt bewerten
Die Bagley-Korrektur ist ein wichtiger Bestandteil anspruchsvoller kapillarrheologischer Materialprüfungen. Sie ermöglicht es, zusätzliche Eintritts- und Enddruckeffekte vom kapillarlängenabhängigen Druckverlust zu trennen.
Ohne diese Korrektur kann die berechnete Wand-Schubspannung zu hoch ausfallen. Der relative Einfluss ist besonders bei kurzen Kapillardüsen häufig erheblich.
Für eine zuverlässige Auswertung werden mehrere geometrisch geeignete Kapillaren unter vergleichbaren Material-, Temperatur- und Volumenstrombedingungen untersucht. Aus dem Druckverlauf über dem L/D-Verhältnis wird der zusätzliche Druckanteil bestimmt.
Die Bagley-Korrektur korrigiert zunächst die Grundlage für die Wand-Schubspannung. Für nichtnewtonsche Polymerschmelzen kann anschließend die Rabinowitsch-Korrektur erforderlich sein, um die tatsächliche Wand-Scherrate und daraus die korrigierte Scherviskosität zu bestimmen.
Die Aussagekraft hängt dabei wesentlich von der Qualität der Rohmesswerte ab. Temperatur, Kapillargeometrie, Druckmessung, Materialvorbereitung und Reproduzierbarkeit müssen ausreichend beherrscht werden.
Auch die Grenzen des Modells sind wichtig. Wandgleiten, ausgeprägte viskoelastische Effekte, Druckabhängigkeit der Viskosität und viskose Erwärmung können zusätzliche Untersuchungen notwendig machen.
Material und Prüftemperatur festlegen → Geeignete Kapillardüsen auswählen → Volumenstrom konstant halten → Druckwerte erfassen → Bagley-Diagramm erstellen → Zusatzdruck bestimmen → Wand-Schubspannung korrigieren → Gegebenenfalls Rabinowitsch-Korrektur durchführen → Messunsicherheit bewerten → Materialkennwerte dokumentieren
Der wichtigste praktische Grundsatz lautet damit: Der am Kapillarrheometer gemessene Gesamtdruck darf nicht ungeprüft vollständig als Druckverlust durch die Scherströmung innerhalb der Kapillare interpretiert werden. Erst eine geeignete Korrektur und eine nachvollziehbare Messmethodik ermöglichen eine belastbare rheologische Materialbewertung.
24. Häufige Fragen zur Bagley-Korrektur am Kapillarrheometer
24.1 Was ist die Bagley-Korrektur?
Die Bagley-Korrektur ist ein Verfahren zur Berücksichtigung zusätzlicher Druckverluste bei Kapillarrheometermessungen. Sie wird verwendet, um den für die Berechnung der Wand-Schubspannung relevanten kapillarlängenabhängigen Druckverlust vom gemessenen Gesamtdruck zu trennen.
24.2 Warum ist eine Bagley-Korrektur notwendig?
Der gemessene Druck enthält neben dem Druckverlust innerhalb der Kapillare auch zusätzliche Eintritts- und Endeffekte. Ohne Korrektur kann dadurch die Wand-Schubspannung überschätzt werden. Besonders bei kurzen Kapillaren kann dieser Einfluss erheblich sein.
24.3 Wie wird der Eintrittsdruckverlust bestimmt?
Beim klassischen Bagley-Verfahren werden mehrere Kapillardüsen gleichen Durchmessers mit unterschiedlichen L/D-Verhältnissen bei vergleichbaren Prüfbedingungen verwendet. Der Gesamtdruck wird über dem L/D-Verhältnis aufgetragen und auf L/D = 0 extrapoliert. Der Achsenabschnitt beschreibt die im Modell erfasste zusätzliche Druckverlustkorrektur.
24.4 Warum benötigt man mehrere Kapillarlängen?
Die unterschiedlichen Längen ermöglichen es, den längenabhängigen Anteil des Druckverlusts zu bestimmen. Aus der Steigung und dem Achsenabschnitt der Druck-L/D-Beziehung lässt sich der für die weitere Auswertung verwendete korrigierte Druckverlust ableiten.
24.5 Müssen die Kapillardüsen denselben Durchmesser besitzen?
Für die klassische Bagley-Auswertung werden bei der jeweiligen Vergleichsreihe Düsen mit demselben relevanten Innendurchmesser verwendet. Unterschiedliche Durchmesser verändern die Scherrate und Strömungsgeometrie und würden die direkte Interpretation der Längenabhängigkeit beeinflussen.
24.6 Was bedeutet das L/D-Verhältnis?
Das L/D-Verhältnis beschreibt die Länge einer Kapillare geteilt durch ihren Innendurchmesser. Es ist dimensionslos. Beispielsweise besitzt eine Kapillare mit 20 mm Länge und 1 mm Durchmesser ein L/D-Verhältnis von 20.
24.7 Ist der Bagley-Achsenabschnitt immer der reine Eintrittsdruckverlust?
Nein. Die Bagley-Korrektur erfasst im vereinfachten Modell zusätzliche Druckeffekte, die nicht dem längenabhängigen Scherdruckverlust innerhalb der Kapillare zugeordnet werden. Je nach Versuchsbedingungen können dazu auch Austritts- und weitere Endeffekte beitragen.
24.8 Was passiert ohne Bagley-Korrektur mit der berechneten Viskosität?
Wird der gesamte gemessene Druck als Kapillardruckverlust verwendet, kann die Wand-Schubspannung überschätzt werden. Bei unverändert angesetzter scheinbarer Scherrate ergibt sich daraus auch ein entsprechend höherer scheinbarer Viskositätswert.
24.9 Was ist der Unterschied zwischen Bagley- und Rabinowitsch-Korrektur?
Die Bagley-Korrektur berücksichtigt zusätzliche Druckverluste und korrigiert damit die Berechnung der Wand-Schubspannung. Die Rabinowitsch-Korrektur berücksichtigt die nichtnewtonsche Geschwindigkeitsverteilung und dient zur Berechnung der tatsächlichen Wand-Scherrate.
24.10 Benötigt jedes Polymer eine Rabinowitsch-Korrektur?
Ob und in welchem Umfang eine Scherratenkorrektur notwendig ist, hängt vom Materialverhalten und vom gewünschten Auswerteumfang ab. Bei nichtnewtonschen Polymerschmelzen kann die Korrektur erforderlich sein. Die Voraussetzungen des verwendeten Strömungsmodells müssen dabei erfüllt sein.
24.11 Kann man die Bagley-Korrektur mit nur einer Kapillardüse bestimmen?
Die klassische Extrapolationsmethode benötigt mehrere geeignete Kapillarlängen. Alternative Verfahren können beispielsweise eine kurze Öffnungsdüse und eine lange Kapillare verwenden. Die Eignung hängt von der konkreten Messanordnung und dem freigegebenen Auswerteverfahren ab.
24.12 Welche Vorteile besitzt ein Doppelbohrungs-Kapillarrheometer?
Ein Doppelbohrungssystem ermöglicht entsprechend ausgelegte Vergleichsmessungen mit unterschiedlichen Düsenkonfigurationen unter zeitlich gut vergleichbaren Prüfbedingungen. Für bestimmte Verfahren kann dies die Bestimmung zusätzlicher Druckeffekte erleichtern. Die konkrete Messmethode und Düsenkombination müssen jedoch geeignet sein.
24.13 Warum ist die Temperatur bei der Bagley-Korrektur so wichtig?
Die Viskosität von Kunststoffschmelzen hängt stark von der Temperatur ab. Temperaturunterschiede zwischen den Prüfungen können deshalb die gemessenen Druckwerte verändern. Auch viskose Erwärmung und thermische Materialveränderungen können die Auswertung beeinflussen.
24.14 Was bedeutet ein negativer Bagley-Achsenabschnitt?
Ein negativer extrapolierter Achsenabschnitt kann auf eine ungeeignete lineare Anpassung, nichtlineares Strömungsverhalten oder systematische Messprobleme hinweisen. Er sollte nicht ohne weitere Prüfung als physikalisch sinnvoller negativer Eintrittsdruckverlust interpretiert werden.
24.15 Wie beeinflusst ein falscher Kapillardurchmesser das Ergebnis?
Der Kapillardurchmesser geht unter anderem in der dritten Potenz in die scheinbare Scherrate ein. In der vereinfachten Viskositätsbeziehung tritt er sogar in der vierten Potenz auf. Deshalb können bereits kleine Durchmesserabweichungen relevante Fehler verursachen.
24.16 Welche Normen sind für die Kapillarrheometrie relevant?
Wichtige Normen sind ISO 11443:2021 und ASTM D3835-24. Sie behandeln die rheologische Charakterisierung polymerer Materialien mithilfe von Kapillarrheometern. Für die konkrete Prüfung ist die jeweils vereinbarte Normausgabe mit ihren vollständigen Anforderungen maßgeblich.
24.17 Welche Dynisco-Geräte unterstützen die Bagley-Korrektur?
Die bei ICS angebotenen Dynisco-Labor-Kapillarrheometer der LCR7000/7001/7002-Serie verwenden die LAB-KARS-Software, die unter anderem Bagley- und Rabinowitsch-Korrekturen unterstützt. Welche Messungen tatsächlich durchgeführt werden können, hängt von der Geräteausführung, den verfügbaren Düsen und der jeweiligen Konfiguration ab.
24.18 Welche Angaben benötigt ICS Schneider für die Auswahl?
Benötigt werden Polymertyp und Materialzustand, gewünschter Temperatur- und Scherratenbereich, erforderliche Viskositäts- beziehungsweise Schubspannungsbereiche sowie die anzuwendende Prüfnorm. Zusätzlich sind die gewünschte Messmethode, notwendige Bagley- und Rabinowitsch-Korrekturen, verfügbare Kapillardurchmesser und L/D-Verhältnisse sowie Anforderungen an Druck- oder Kraftmessung wichtig. Für eine vollständige Lösung sollten außerdem Materialempfindlichkeit, Reinigungsaufwand, Dokumentation, Softwareauswertung, Kalibrieranforderungen und gegebenenfalls zusätzliche Schmelzedruck- und Temperaturmessungen angegeben werden.