

Ein Extruder läuft scheinbar stabil. Zylindertemperaturen und Heizbänder befinden sich am Sollwert, der Schmelzedruck ist unauffällig und der Temperaturfühler zeigt beispielsweise konstant 205 °C. Trotzdem verändert sich die Produktqualität. Die Schmelze verhält sich beim Austritt anders als erwartet oder Laborwerte lassen vermuten, dass das Polymer tatsächlich wärmer ist als die Prozessanzeige erkennen lässt.
In solchen Situationen wird häufig zunächst der Temperaturfühler selbst verdächtigt. Ein Vergleich mit einem neuen Sensor bringt jedoch manchmal kaum Klarheit: Derselbe Sensortyp zeigt nach dem Austausch plötzlich mehrere Kelvin mehr oder weniger an.
Die Ursache muss nicht in der Genauigkeit des Thermoelements oder Pt100 liegen. Bei der Schmelzetemperaturmessung ist die mechanische Position der Messstelle ein wesentlicher Teil des Messsystems. Bereits wenige Millimeter Unterschied bei der Eintauchtiefe können dazu führen, dass die Fühlerspitze eine andere Zone des Schmelzestroms erfasst.
Das ist bei Extrusionsprozessen besonders wichtig, weil die Kunststoffschmelze thermisch nicht zwangsläufig vollkommen homogen ist. Zwischen der beheizten Zylinder- beziehungsweise Adapterwand und dem Kern des Schmelzestroms können Temperaturunterschiede bestehen. Gleichzeitig entsteht durch Scherung zusätzliche Wärme im Polymer. Die lokal gemessene Temperatur hängt deshalb auch davon ab, an welcher radialen Position sich die eigentliche Messstelle befindet.
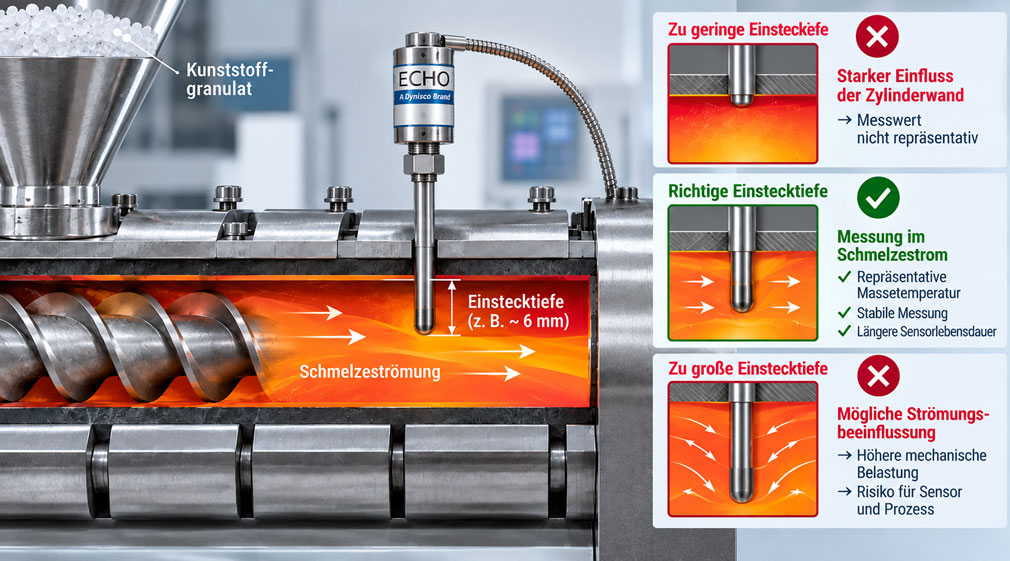
Ein sehr flach eingebauter Sensor kann stärker von der Metall- und Randzonentemperatur beeinflusst werden. Ein weiter eingetauchter Sensor misst näher am eigentlichen Schmelzestrom, wird dafür aber mechanisch stärker von Druck und Strömung belastet. Ragt die Sonde unnötig weit hinein, kann sie außerdem den Materialfluss beeinflussen oder bei ungünstiger Ausrichtung einer erhöhten Biegebeanspruchung ausgesetzt werden.
Die wichtigste Regel lautet deshalb: Die Einstecktiefe eines Schmelzetemperaturfühlers ist kein nebensächliches Montageparameter. Fühlerspitze, Messbohrung, Strömungsquerschnitt und Messaufgabe müssen zusammenpassen. Nur dann beschreibt der angezeigte Wert tatsächlich die Temperaturzone, die für den Prozess relevant ist.
Massetemperatur und Metalltemperatur unterscheiden
Die Temperaturanzeige einer Extruderzone und die tatsächliche Temperatur der Kunststoffschmelze beschreiben nicht zwangsläufig denselben physikalischen Zustand.
Die Zylindertemperatur wird üblicherweise in oder nahe der metallischen Maschinenwand erfasst. Sie ist für die Regelung der Heiz- und Kühlzonen wichtig. Die Schmelzetemperatur beschreibt dagegen die Temperatur des bewegten Polymers.
Zwischen beiden können relevante Unterschiede entstehen. Das Material nimmt Wärme aus Zylinder und Heizsystem auf, gleichzeitig entsteht durch die mechanische Verarbeitung zusätzliche Scherwärme. Kühlung, Durchsatz, Schneckendrehzahl, Materialviskosität und Verweilzeit beeinflussen ebenfalls die Temperaturverteilung.
Ein Temperaturfühler, dessen Messstelle praktisch noch im Bereich der Metallwand liegt, kann deshalb einen sehr ruhigen und reproduzierbaren Wert liefern, ohne die für die Produktqualität relevante Massetemperatur ausreichend abzubilden.
Genau darin liegt eine typische Fehlerquelle: Der Messwert ist nicht offensichtlich falsch. Er kann sogar hervorragend stabil sein. Gemessen wird jedoch stärker die thermische Umgebung der Messbohrung als die gewünschte Zone im Polymerstrom.
Warum die Temperatur über den Schmelzestrom variieren kann
Die vereinfachte Vorstellung eines Extruderkanals mit überall exakt gleicher Schmelzetemperatur trifft in der Praxis nicht immer zu.
In Wandnähe beeinflusst die temperierte Metalloberfläche die Schmelze stärker. Weiter im Inneren wird der Temperaturzustand stärker durch das Material selbst, seine Vorgeschichte und die eingebrachte Scherenergie bestimmt. Je nach Extruder, Werkzeug, Durchsatz und Polymer können dadurch radiale Temperaturprofile entstehen.
Das bedeutet, dass zwei vollkommen funktionsfähige Fühler unterschiedliche Temperaturen anzeigen können, wenn sich ihre Messstellen an unterschiedlichen Positionen im Querschnitt befinden.
Die Frage „Welcher der beiden Sensoren misst richtig?“ ist dann möglicherweise falsch gestellt. Beide können lokal richtig messen. Sie erfassen nur nicht dieselbe Zone.
Bei der Prozessbeurteilung muss deshalb klar sein, welche Temperatur eigentlich gesucht wird. Soll die wandnahe Schmelze überwacht werden? Wird eine möglichst repräsentative Kerntemperatur benötigt? Oder soll bewusst ein Temperaturprofil über den Querschnitt bestimmt werden?
Erst aus dieser Messaufgabe ergibt sich die sinnvolle Position der Fühlerspitze.
Was passiert bei zu geringer Eintauchtiefe?
Bei einem zu flach montierten Schmelzetemperaturfühler befindet sich die temperaturempfindliche Zone zu nahe an der Messbohrung beziehungsweise an der Metallwand.
Dadurch steigt der Einfluss der Umgebungstemperatur des Extruderzylinders, Adapters oder Werkzeugs. Der Sensor misst dann nicht ausschließlich die Schmelze, sondern einen thermischen Mischzustand aus Polymer, Metall und Wärmeleitung über den Fühlerkörper.
Besonders problematisch wird dies, wenn Wand- und Massetemperatur deutlich voneinander abweichen.
Liegt die Metallwand beispielsweise unterhalb der tatsächlichen Schmelzetemperatur, kann ein zu flach eingebauter Fühler den Polymerstrom zu kalt erscheinen lassen. Liegt die Wandtemperatur höher, ist auch der umgekehrte Effekt möglich.
Das Ergebnis kann prozesstechnisch plausibel aussehen und trotzdem systematisch verschoben sein.
Ein weiteres Problem ist die Dynamik. Eine stark wandbeeinflusste Messstelle kann Änderungen der tatsächlichen Schmelzetemperatur gedämpft oder verzögert darstellen. Der Sensor scheint dann sehr stabil, weil ein massiver metallischer Bereich thermisch einen großen Einfluss auf die Messstelle besitzt.
Was passiert bei zu großer Eintauchtiefe?
Mehr Eintauchtiefe ist nicht automatisch besser.
Mit zunehmendem Eindringen in den Schmelzestrom verringert sich zwar häufig der direkte Einfluss der Metallwand. Gleichzeitig wird die Fühlerspitze stärker dem eigentlichen Prozess ausgesetzt.
Die Schmelze übt Druck und Strömungskräfte auf den Sensor aus. Je länger eine schlanke Sonde frei in den Strömungskanal hineinragt, desto größer kann die mechanische Beanspruchung werden. Besonders bei hochviskosen Polymeren, hohem Durchsatz oder ungünstiger Sondengeometrie kann dadurch die Biegebelastung steigen.
Eine weit hineinragende Sonde kann außerdem selbst zu einer lokalen Störung des Strömungsprofils werden. Das ist besonders relevant, wenn ihr Querschnitt im Verhältnis zum freien Schmelzekanal nicht mehr vernachlässigbar klein ist.
Die optimale Eintauchtiefe ist deshalb ein Kompromiss: weit genug in die Schmelze, um die gewünschte Materialzone zu erfassen, aber nicht weiter als für diese Messaufgabe mechanisch und strömungstechnisch sinnvoll.
| Einbausituation | Typischer Einfluss | Mögliche Folge |
|---|---|---|
| Fühler nahezu bündig | Starker Einfluss von Wand und Messbohrung möglich | Massetemperatur wird nicht repräsentativ erfasst |
| Geringe Eintauchtiefe | Messstelle noch nahe der Randzone | Wandtemperatureinfluss bleibt relevant |
| Geeignete Eintauchtiefe | Messstelle befindet sich in der gewünschten Schmelzezone | Reproduzierbare Prozessmessung |
| Unnötig große Eintauchtiefe | Höhere mechanische Belastung und stärkere Strömungsbeeinflussung möglich | Erhöhtes Beschädigungsrisiko oder veränderte Messbedingungen |
| Messstelle nahe Kanalmitte | Geringerer direkter Wandeinfluss | Geeignet für bestimmte Profil- und Kerntemperaturmessungen |
Die tatsächliche Messstelle des Fühlers kennen
Bei der Festlegung der Einstecktiefe darf nicht nur betrachtet werden, wie viele Millimeter des sichtbaren Fühlerschaftes in den Prozess hineinragen.
Entscheidend ist die Position des eigentlichen temperaturempfindlichen Elements.
Bei Thermoelementen befindet sich die Messstelle an der Verbindung der beiden Thermodrähte. Je nach Sensorkonstruktion kann diese Messstelle direkt an der Spitze, etwas zurückgesetzt oder konstruktiv besonders freiliegend ausgeführt sein.
Bei Widerstandsthermometern befindet sich das Pt100-Element ebenfalls innerhalb eines definierten Bereiches der Sondenspitze. Der mechanische Endpunkt des Fühlers und der thermisch wirksame Messpunkt müssen daher nicht exakt identisch sein.
Das wird beim Ersatz eines Sensors relevant. Zwei Temperaturfühler können dasselbe Gewinde und dieselbe äußere Einbaulänge besitzen, aber aufgrund ihrer inneren Konstruktion eine etwas andere thermische Messposition oder ein anderes Ansprechverhalten aufweisen.
Für reproduzierbare Messstellen sollte deshalb nicht ausschließlich „Gewinde passt“ als Ersatzkriterium verwendet werden.
Sind 6 mm Eintauchtiefe immer richtig?
Für klassische Eintauchthermoelemente wird in der Extrusionspraxis häufig eine Eintauchtiefe von ungefähr 6 mm als sinnvolle Orientierung genannt. Der Gedanke dahinter ist, die Messspitze ausreichend aus dem metallisch dominierten Wandbereich in die Schmelze zu bringen.
Dieser Wert ist jedoch kein universelles Einbaumaß für jeden Extruder.
Ein 20-mm-Schmelzekanal, ein großer Adapter und eine schmale Düse besitzen vollkommen unterschiedliche Geometrien. Auch die gewünschte Messaufgabe unterscheidet sich.
Bei einer sehr kleinen Strömungsöffnung könnten 6 mm bereits einen erheblichen Anteil des Querschnitts darstellen. Bei einem großen Schmelzekanal befinden sich 6 mm dagegen weiterhin relativ weit in Wandnähe.
Die sinnvolle Position muss deshalb aus Kanalgeometrie, Fühlerbauform und gewünschter Messzone abgeleitet werden.
Die 6-mm-Empfehlung ist damit eine hilfreiche technische Orientierung für klassische Einbausituationen, aber keine Regel, die ohne Betrachtung des konkreten Extruders übernommen werden sollte.
Mit verstellbaren Fühlern Temperaturprofile aufnehmen
Wenn unklar ist, welche Eintauchtiefe den Prozess am besten beschreibt, kann eine verstellbare Messstelle erheblich mehr Informationen liefern als ein Fühler mit festgelegter Länge.
Der Dynisco GRMT ist genau für diese Aufgabe ausgelegt. Seine Messstelle kann aus einer bündigen Position schrittweise weiter in den heißen Polymerstrom hineinbewegt werden.
Dadurch lässt sich derselbe Prozess bei unterschiedlichen radialen Messpositionen untersuchen, ohne für jede Tiefe eine separate Sensorbohrung zu benötigen.
Ein typisches Profil könnte beispielsweise zeigen:
2 mm Eintauchtiefe → 198 °C
6 mm Eintauchtiefe → 204 °C
12 mm Eintauchtiefe → 208 °C
18 mm Eintauchtiefe → 209 °C
Diese Zahlen sind nur ein Beispiel. Der entscheidende Punkt ist die Interpretation: Ein solcher Verlauf würde zeigen, dass die wandnahe Zone kühler ist als der innere Schmelzestrom.
Dadurch lässt sich besser beurteilen, welche feste Fühlerposition später für die Prozessüberwachung sinnvoll ist.
Bei einem anderen Extruder kann das Profil vollkommen anders aussehen. Gerade deshalb ist eine variable Messung für Prozessentwicklung, Inbetriebnahme und Fehlersuche interessant.
Schwertförmige Sensoren in Strömungsrichtung ausrichten
Nicht jeder Schmelzetemperaturfühler besitzt eine einfache runde Spitze. Bei speziellen Ausführungen wird ein schwertförmiges Messelement verwendet, das weiter in die Schmelze hineinragt.
Eine solche Geometrie kann eine gute thermische Kopplung an den Polymerstrom ermöglichen, muss aber strömungsgerecht montiert werden.
Wird ein schmales Schwert mit seiner breiten Fläche quer gegen den Schmelzestrom gestellt, entstehen größere Strömungskräfte als bei einer Ausrichtung in Fließrichtung. Gleichzeitig kann die Sonde die Strömung stärker beeinflussen.
Aus diesem Grund besitzt beispielsweise die Dynisco DYMT-Ausführung mit Temperaturschwert eine drehbare Konstruktion. Das Schwert kann zur Strömungsrichtung ausgerichtet werden.
Diese Ausrichtung ist nicht nur eine Frage der Lebensdauer. Sie trägt auch dazu bei, reproduzierbare Strömungsbedingungen an der Messstelle zu schaffen.
Wird ein solcher Sensor nach Wartungsarbeiten erneut eingebaut, sollte deshalb nicht nur die Eintauchtiefe kontrolliert werden. Auch die Winkelposition des Schwertes gehört zur reproduzierbaren Montage.
Messbohrung und Einbaulänge gemeinsam betrachten
Die nominelle Länge eines Schmelzetemperaturfühlers sagt allein noch nicht, wie weit seine Messspitze tatsächlich in den Strömungskanal hineinragt.
Zwischen Montagefläche und Schmelzekanal können Adapter, Gewindebohrung, Dichtgeometrie und Wandstärke liegen. Erst wenn diese Maße bekannt sind, lässt sich die reale Eintauchtiefe bestimmen.
Ein Austauschfühler mit 25 mm Sondenlänge kann in einer Maschine beispielsweise 6 mm in die Schmelze hineinragen, in einer anderen Konstruktion aber nahezu bündig enden.
Besonders bei Ersatzbeschaffungen sollte deshalb möglichst der ursprüngliche Sensorcode beziehungsweise die tatsächliche Einbaugeometrie bekannt sein.
Ein einfaches Nachmessen der alten Gesamtlänge reicht nicht immer aus. Relevant sind Bezugspunkt des Prozessgewindes, Schulter beziehungsweise Dichtfläche und Position der Messspitze.
Auch Ablagerungen in der Messbohrung können die effektive Montageposition verändern oder verhindern, dass der Sensor vollständig eingeschraubt wird.
Wärmeleitung über den Fühlerschaft berücksichtigen
Ein Schmelzetemperaturfühler misst nicht thermisch isoliert von seiner Umgebung.
Der metallische Fühlerschaft verbindet die heiße Messspitze mit der Prozessverschraubung und dem außerhalb des Prozesses befindlichen Sensorteil. Dadurch entsteht Wärmeleitung entlang des Fühlers.
Wie groß dieser Einfluss ist, hängt unter anderem von Werkstoff, Durchmesser, Bauform und Eintauchtiefe ab.
Bei geringer Eintauchtiefe ist die Messstelle thermisch stärker mit der metallischen Extruderwand gekoppelt. Mit zunehmender sinnvoller Eintauchtiefe gewinnt dagegen der Wärmeübergang von der umströmenden Schmelze an Bedeutung.
Das erklärt, warum eine Fühlerspitze nicht zwingend die lokale Schmelzetemperatur anzeigt, sobald sie nur wenige Zehntelmillimeter sichtbar in den Kanal hineinragt.
Für eine gute Massetemperaturmessung muss die thermische Kopplung an die Schmelze gegenüber störenden Wärmeleitungswegen ausreichend dominant sein.
Einstecktiefe und Ansprechzeit
Die Position im Strömungsprofil beeinflusst nicht nur den stationären Temperaturwert, sondern auch das dynamische Verhalten der Messung.
Eine Messstelle mit gutem direkten Kontakt zur bewegten Schmelze reagiert typischerweise deutlicher auf reale Änderungen der Materialtemperatur als ein stark durch eine massive Metallwand beeinflusster Messpunkt.
Die Sensorkonstruktion selbst spielt ebenfalls eine große Rolle. Eine dünne beziehungsweise freiliegende Thermoelement-Messstelle reagiert schneller als eine massive geschützte Konstruktion, ist dafür aber häufig mechanisch empfindlicher.
Die Auswahl ist deshalb immer ein Kompromiss zwischen Ansprechzeit und Robustheit.
Für eine reine langfristige Prozessüberwachung kann eine robuste Ausführung sinnvoller sein. Bei Versuchen, Materialwechseln oder der Untersuchung schneller Temperaturänderungen kann eine schnellere Messstelle wichtiger sein.
Beim Vergleich verschiedener Sensoren sollte deshalb nicht nur der statische Wert nach langer Stabilisierung betrachtet werden. Auch die Reaktionszeit auf eine reale Prozessänderung kann wichtige Informationen über die Messstelle liefern.
Schmelzedruck und mechanische Belastung
Ein Schmelzetemperaturfühler arbeitet nicht nur bei hoher Temperatur, sondern häufig gleichzeitig unter erheblichem Prozessdruck.
Der Druck selbst wirkt zunächst auf die druckbeaufschlagten Flächen des Sensors. Zusätzlich erzeugt die vorbeiströmende hochviskose Schmelze Kräfte auf hineinragende Elemente.
Je weiter eine schlanke Sonde in den Kanal hineinragt, desto größer kann der mechanisch wirksame Hebel werden.
Deshalb müssen zulässiger Prozessdruck und Fühlergeometrie gemeinsam betrachtet werden. Ein normaler Labor-Temperaturfühler ist nicht automatisch für die direkte Montage in einer Extrusionsleitung geeignet.
Produkte für Schmelzetemperaturmessung sind konstruktiv auf diese Einsatzbedingungen abgestimmt. Trotzdem bedeutet eine hohe zulässige Druckangabe nicht, dass beliebige Eintauchtiefen oder Einbaurichtungen mechanisch sinnvoll sind.
Bei stark abrasiven oder gefüllten Polymeren kommen zusätzlich Verschleißeinflüsse hinzu. Glasfasern oder mineralische Füllstoffe können eine exponierte Fühlerspitze stärker beanspruchen als eine ungefüllte Standardschmelze.
Zylinder, Adapter, Düse oder Werkzeug?
Auch ein perfekt eingetauchter Fühler liefert nur die Temperatur an seiner jeweiligen Prozessposition.
Eine Messung im Extruderzylinder beschreibt eine andere Stelle der thermischen Prozessgeschichte als eine Messung im Adapter, unmittelbar vor einer Siebplatte, nach einer Schmelzepumpe oder direkt vor dem Werkzeug.
Das Polymer kann zwischen diesen Positionen zusätzliche Scherwärme aufnehmen oder Wärme an die Umgebung abgeben.
Bei der Beurteilung eines Messwertes sollte deshalb immer zusammen mit der Temperatur auch die Messposition genannt werden.
Die Aussage „Schmelzetemperatur 210 °C“ ist prozesstechnisch weniger eindeutig als „210 °C im Adapter unmittelbar vor dem Werkzeug“.
Dieser Punkt ist auch bei Vergleichen zwischen verschiedenen Extrusionslinien entscheidend. Zwei Maschinen können denselben Messwert zeigen, obwohl die Sensoren konstruktiv an vollkommen unterschiedlichen Prozesspositionen sitzen.
Messstellen reproduzierbar dokumentieren
Eine Schmelzetemperaturmessung wird wesentlich aussagekräftiger, wenn ihre mechanische Konfiguration dokumentiert wird.
Bei einem fest installierten Sensor sollten zumindest Sensortyp, Einbauposition und relevante Eintauchtiefe bekannt sein. Bei verstellbaren Fühlern sollte zusätzlich die eingestellte Position dokumentiert werden.
Bei schwertförmigen Sensoren kann auch die Ausrichtung zur Strömung relevant sein.
Das ist besonders für Wartungsarbeiten wichtig. Wird ein Sensor nach Monaten ersetzt und der neue Fühler fünf Millimeter tiefer eingebaut, kann sich der Temperaturwert verändern, obwohl Prozess und Sensorgenauigkeit unverändert geblieben sind.
| Zu dokumentierende Größe | Warum wichtig? | Typische Folge bei Abweichung |
|---|---|---|
| Sensortyp | Bestimmt Messelement und Konstruktion | Anderes Ansprech- oder Wärmeleitverhalten |
| Einbauort | Definiert Prozessposition | Andere tatsächliche Massetemperatur |
| Eintauchtiefe | Definiert radiale Messposition | Anderer Wand- bzw. Kerneinfluss |
| Messspitzengeometrie | Beeinflusst Wärmeübergang und Strömung | Andere Dynamik und mechanische Last |
| Ausrichtung | Bei Schwertsonden strömungsrelevant | Veränderte Belastung und Strömung |
| Thermoelementtyp / Pt100 | Muss zur Auswertung passen | Systematischer Signalfehler möglich |
Damit wird aus einem einfachen Temperaturwert eine nachvollziehbare Messstelle.
Praxisbeispiel: gleicher Sensor, anderer Messwert
An einem Extruder wird ein älterer Schmelzetemperaturfühler ausgetauscht. Vor dem Austausch zeigte die Messstelle während eines stabilen Produktionszustandes ungefähr 202 °C.
Der neue Sensor besitzt denselben Thermoelementtyp und dasselbe Prozessgewinde. Nach dem Einbau zeigt die Anlage bei scheinbar identischen Betriebsbedingungen etwa 210 °C.
Zunächst wird vermutet, dass der neue Fühler falsch kalibriert oder die Polarität fehlerhaft angeschlossen wurde.
Die elektrische Prüfung ergibt jedoch keine Auffälligkeit. Auch die Anzeige reagiert plausibel auf Temperaturänderungen.
Beim Vergleich der mechanischen Daten fällt schließlich auf, dass die Messstelle des neuen Sensors etwa 7 mm weiter in den Schmelzekanal hineinragt.
Der alte Fühler befand sich überwiegend in einer kühleren wandnahen Zone. Der neue Sensor erfasst stärker die innere Schmelze.
Beide Messwerte können daher für ihre jeweilige Position physikalisch plausibel sein. Die Messbedingungen sind jedoch nicht mehr vergleichbar.
Die Lösung besteht nicht darin, den neuen Messwert über einen Software-Offset wieder auf 202 °C zu zwingen. Zunächst muss festgelegt werden, welche Messposition für die Prozessführung tatsächlich gewünscht ist.
Erst anschließend wird die mechanische Einbausituation reproduzierbar festgelegt und die Prozessbewertung auf diese Messstelle abgestimmt.
Unplausible Schmelzetemperaturen systematisch prüfen
Bei auffälligen Temperaturwerten sollte deshalb nicht sofort der Sensor ersetzt werden.
Zunächst lohnt sich die Frage, ob der Messwert seit einer mechanischen Änderung, Wartung oder Sensorerneuerung abweicht. Ist das der Fall, gehören Einbaulänge und Fühlerspitzenposition zu den ersten Prüfpunkten.
Auch Prozessänderungen müssen berücksichtigt werden. Eine höhere Schneckendrehzahl, ein anderer Durchsatz oder eine andere Polymercharge kann das Temperaturprofil tatsächlich verändern. Ein veränderter Sensorwert muss deshalb nicht zwingend ein Messfehler sein.
| Beobachtung | Mögliche Ursache | Sinnvoller Prüfschritt |
|---|---|---|
| Temperatur nach Sensorwechsel dauerhaft anders | Andere Eintauchtiefe oder Messspitzengeometrie | Einbauabmessungen vergleichen |
| Wert folgt stark der Zylinder-Solltemperatur | Zu starker Wandeinfluss | Tatsächliche Messposition prüfen |
| Wert verändert sich deutlich mit Eintauchtiefe | Reales radiales Temperaturprofil | Profil systematisch aufnehmen |
| Messwert reagiert ungewöhnlich langsam | Massive Sonde, schlechter Wärmeübergang oder Wandeinfluss | Fühlerbauform und Einbausituation prüfen |
| Sonde wird mechanisch beschädigt | Zu große Eintauchtiefe oder ungünstige Strömungsbelastung | Geometrie, Tiefe und Ausrichtung prüfen |
| Wert springt oder reagiert unplausibel | Thermoelementleitung, Anschluss oder Polarität | Elektrischen Signalweg separat prüfen |
Durch diese Trennung zwischen mechanischer Messstelle, realem Prozesszustand und elektrischem Signalweg lässt sich die Ursache wesentlich schneller eingrenzen.
Passende Fühlerbauform auswählen
Nicht jede Extrusionsanwendung benötigt dieselbe Fühlerkonstruktion.
Ein Sensor mit fest definierter Eintauchtiefe ist sinnvoll, wenn die Messstelle bekannt ist und langfristig reproduzierbar betrieben werden soll. Der Vorteil liegt in der einfachen Montage: Wird derselbe Typ korrekt eingebaut, ist die Position konstruktiv weitgehend vorgegeben.
Eine verstellbare Ausführung ist besonders interessant, wenn die optimale Messposition zunächst ermittelt werden soll oder Temperaturprofile über den Schmelzekanal untersucht werden sollen.
Eine Schwertsonde wiederum kann eine definierte Messung weiter im Schmelzestrom ermöglichen und bietet durch ihre strömungsgerechte Form Vorteile, wenn sie korrekt ausgerichtet wird.
Auch das Messelement selbst gehört zur Auswahl. Thermoelemente bieten eine robuste und schnelle Temperaturerfassung über große Temperaturbereiche. Pt100-Sensoren besitzen andere messtechnische Eigenschaften und erfordern eine entsprechende Auswerteelektronik.
Die Auswahl sollte deshalb nicht nur anhand von Temperaturbereich und Gewinde erfolgen. Druck, Polymer, Einbautiefe, Kanalgeometrie, gewünschte Reaktionszeit und Messaufgabe gehören ebenfalls zur Spezifikation.
Sicherer Ein- und Ausbau
Schmelzetemperaturfühler sitzen direkt in einem Prozess, in dem gleichzeitig hohe Temperatur und hoher Druck auftreten können.
Ein Sensor oder dessen Prozessanschluss darf deshalb nicht einfach gelöst werden, solange noch Schmelzedruck ansteht.
Bei verstellbaren Fühlern ist außerdem zwischen einer konstruktiv vorgesehenen Verstellung im Betrieb und einer Demontage des Prozessanschlusses zu unterscheiden.
Beim Dynisco GRMT kann die Eintauchtiefe konstruktiv während des laufenden Prozesses verändert werden. Für Demontagearbeiten gelten dagegen klare Sicherheitsanforderungen. Vor dem Entfernen des Fühlers beziehungsweise seiner Komponenten muss sichergestellt sein, dass kein Druck mehr im Extruder beziehungsweise Schmelzekanal vorhanden ist.
Bei zurückziehbaren Ausführungen sollte zudem die vorgesehene Position vor dem Abkühlen des Polymers beachtet werden. Erstarrende Schmelze kann einen hineinragenden Fühler mechanisch fixieren und beim späteren Ausbau beschädigen.
Die jeweilige Herstelleranleitung bleibt deshalb Bestandteil der korrekten Installation und Wartung.
Passende Dynisco-Komponenten bei ICS Schneider
ICS Schneider Messtechnik bietet verschiedene Dynisco-Massetemperaturfühler für Extrusion, Spritzguss und Polymerverarbeitung an. Die Bauformen unterscheiden sich insbesondere hinsichtlich Messelement, Eintauchtiefe, Messspitzengeometrie und Verstellbarkeit.
Der Dynisco TB422J ist ein klassisches Schmelzetemperatur-Thermoelement für Messungen im Extruderzylinder. Die Type-J-Ausführung ist mit unterschiedlichen Eintauchtiefen von bündiger Montage bis zu weiter in den Prozess hineinragenden Varianten verfügbar. Dadurch kann die Sensorausführung an die konkrete Messstelle angepasst werden.
Für Anwendungen, bei denen die richtige Messposition zunächst ermittelt oder bewusst verändert werden soll, ist der Dynisco GRMT besonders interessant. Der Graduated Retractable Melt Thermocouple erlaubt die Verstellung der Messstelle von einer bündigen Position bis weiter in den Schmelzestrom hinein. Die Skalierung am Fühler ermöglicht es, die eingestellte Position reproduzierbar zu verfolgen. Damit können auch Temperaturprofile über unterschiedliche Eintauchtiefen untersucht werden.
Die Dynisco DYMT Massetemperatursonde ist sowohl in frontbündiger Ausführung als auch mit schwertförmiger Messspitze verfügbar. Das drehbare Temperaturschwert kann entsprechend der Schmelzeströmung ausgerichtet werden. Je nach Ausführung stehen unterschiedliche Thermoelemente oder Pt100-Messelemente zur Verfügung.
Weitere Varianten sind innerhalb der Dynisco Massetemperatur- und Schmelzetemperaturmessung verfügbar.
Für eine passende Auslegung sollten bei einer Anfrage möglichst Einbaugewinde, vorhandene Bohrungsgeometrie, gewünschte Eintauchtiefe, Schmelzekanalabmessung, Material, maximale Prozesstemperatur, maximaler Schmelzedruck und gewünschtes Messelement angegeben werden.
Gerade bei Ersatz eines vorhandenen Sensors ist außerdem der vollständige alte Typenschlüssel hilfreich. Ein mechanisch ähnlich aussehender Sensor kann eine andere Messposition erzeugen und dadurch zu einem anderen Prozesswert führen.
Dynisco Schmelzetemperaturfühler bei ICS Schneider
Alle Dynisco-Produkte bei ICS Schneider
Fazit
Bei der Schmelzetemperaturmessung bestimmt nicht allein die Genauigkeit des Temperaturfühlers über die Qualität des Messwertes.
Die Position der Messspitze innerhalb des Schmelzestroms ist selbst ein wesentlicher Teil der Messaufgabe.
Ist der Fühler zu kurz beziehungsweise zu flach eingebaut, kann die beheizte oder gekühlte Metallwand den Messwert stärker beeinflussen als die gewünschte Massetemperatur. Wird der Sensor dagegen unnötig weit in den Kanal eingeführt, steigen mechanische Belastung und möglicher Einfluss auf die Strömung.
Eine pauschale optimale Eintauchtiefe gibt es deshalb nicht für jeden Extruder. Richtwerte können bei der Planung helfen, müssen aber immer zusammen mit Kanalgeometrie, Einbauort und Fühlerbauform betrachtet werden.
Verstellbare Fühler wie der Dynisco GRMT ermöglichen es, die Temperatur an verschiedenen Positionen im Polymerstrom zu messen und damit die tatsächlich relevante Messzone systematisch zu bestimmen. Schwertförmige Ausführungen wie die DYMT bieten wiederum eine definierte Messgeometrie, bei der zusätzlich die richtige Ausrichtung im Materialstrom wichtig ist.
Für reproduzierbare Produktionsmessungen sollte die einmal festgelegte Eintauchtiefe dokumentiert und bei jedem Sensorwechsel wiederhergestellt werden. Ein Austauschfühler sollte deshalb nicht ausschließlich nach Gewinde und Thermoelementtyp ausgewählt werden.
Wer Einbaulänge, tatsächliche Messstellenposition, Schmelzeströmung und Wärmeübergang gemeinsam betrachtet, erhält einen Temperaturwert, der den realen Polymerprozess wesentlich besser beschreibt – und vermeidet scheinbare Temperaturprobleme, die in Wirklichkeit nur durch eine andere Sensorposition entstanden sind.
FAQ zur Eintauchtiefe von Schmelzetemperaturfühlern
Wie tief sollte ein Schmelzetemperaturfühler in den Extruder hineinragen?
Das hängt von Kanalgeometrie, Fühlertyp und gewünschter Messstelle ab. Für klassische Eintauchthermoelemente werden ungefähr 6 mm häufig als Orientierung genannt, dieser Wert ist jedoch nicht für jede Extrusionsanlage universell geeignet.
Warum ist eine bündige Temperaturmessung problematisch?
Eine bündige beziehungsweise sehr wandnahe Messstelle kann stärker von der Temperatur des Extrudermetalls beeinflusst werden und damit die tatsächliche Schmelzetemperatur nur eingeschränkt wiedergeben.
Ist eine möglichst große Eintauchtiefe immer besser?
Nein. Eine größere Eintauchtiefe reduziert möglicherweise den direkten Wandeinfluss, kann aber die mechanische Belastung erhöhen und bei ungünstiger Geometrie den Schmelzestrom beeinflussen.
Kann sich die Temperatur innerhalb des Schmelzestroms unterscheiden?
Ja. Abhängig von Extruder, Material, Durchsatz, Schneckendrehzahl und thermischen Bedingungen können über den Strömungsquerschnitt unterschiedliche Temperaturen auftreten.
Warum zeigen zwei Thermoelemente im selben Extruder unterschiedliche Werte?
Neben Sensorabweichungen können unterschiedliche Einbaupositionen, Eintauchtiefen, Fühlergeometrien und Wärmeleitungsbedingungen die Ursache sein. Zwei lokale Messstellen müssen nicht dieselbe Schmelzetemperatur erfassen.
Was ist der Vorteil eines verstellbaren Schmelzetemperaturfühlers?
Die Messspitze kann an unterschiedliche Positionen im Schmelzestrom gebracht werden. Dadurch lassen sich Temperaturprofile aufnehmen und die für die spätere Prozessüberwachung sinnvollste Messposition bestimmen.
Was ist der Dynisco GRMT?
Der GRMT ist ein verstellbares und zurückziehbares Schmelzetemperatur-Thermoelement für Extrusionsanwendungen. Die Messposition kann von bündig bis weiter in den Schmelzestrom hinein verändert und über die Graduierung reproduzierbar eingestellt werden.
Kann der GRMT bis zur Mitte des Schmelzestroms messen?
Die Konstruktion ist dafür vorgesehen, die Thermoelement-Messstelle von einer bündigen Position bis in Richtung Mitte des heißen Schmelzestroms einzustellen, sofern die konkrete Einbausituation dies zulässt.
Was ist eine Schwertsonde?
Bei einer Schwertsonde ragt ein flaches beziehungsweise schwertförmiges Messelement in den Polymerstrom. Die Geometrie ermöglicht eine direkte Temperaturmessung in der Schmelze und sollte zur Strömungsrichtung passend ausgerichtet werden.
Warum muss eine Schwertsonde ausgerichtet werden?
Die richtige Ausrichtung reduziert den Strömungswiderstand und die mechanische Belastung des Sensors. Gleichzeitig werden reproduzierbarere Strömungsbedingungen an der Messstelle erreicht.
Kann ein falsch eingebauter Sensor eine zu niedrige Temperatur anzeigen?
Ja. Liegt die Messstelle zu nahe an einer kühleren Metallwand, kann der gemessene Wert unterhalb der tatsächlichen Temperatur einer weiter innen liegenden Schmelzezone liegen.
Kann ein falsch eingebauter Sensor auch zu hoch anzeigen?
Ja. Ist die Wand beziehungsweise die unmittelbare Umgebung der Messbohrung heißer als die betrachtete Schmelzezone, kann auch ein nach oben verschobener Messwert entstehen.
Warum ist die Gesamtlänge des Sensors nicht ausreichend für die Auswahl?
Entscheidend ist die Lage der Messstelle relativ zum Schmelzekanal. Gewindelänge, Dichtfläche, Wandstärke und Sensorkonstruktion bestimmen gemeinsam die tatsächliche Eintauchtiefe.
Muss die Eintauchtiefe nach einem Sensorwechsel dokumentiert werden?
Für reproduzierbare Prozessmessungen ist dies sehr sinnvoll. Besonders bei verstellbaren Sensoren sollte die Position Bestandteil der Messstellen- beziehungsweise Wartungsdokumentation sein.
Kann sich die Eintauchtiefe auf die Ansprechzeit auswirken?
Ja. Je nachdem, wie stark die Messstelle thermisch an die Schmelze oder an das Metall gekoppelt ist, können Prozessänderungen unterschiedlich schnell am Sensor erscheinen.
Welche Rolle spielt der Schmelzedruck?
Der Sensor muss für den vorhandenen Prozessdruck ausgelegt sein. Zusätzlich entstehen bei hineinragenden Fühlern Strömungskräfte, die mit Fühlergeometrie und Eintauchtiefe eine mechanische Belastung erzeugen.
Kann ich einen normalen Temperaturfühler in eine Extruderbohrung einsetzen?
Nicht allein aufgrund eines passenden Gewindes. Der Sensor muss für Temperatur, Druck, Medium und mechanische Belastung der Extrusionsanwendung konstruktiv geeignet sein.
Ist die Schmelzetemperatur im Zylinder dieselbe wie vor dem Werkzeug?
Nicht zwingend. Zwischen verschiedenen Prozesspositionen können durch Scherung, Wärmeübertragung und Druckverlust weitere Temperaturänderungen entstehen. Messwerte sollten deshalb immer zusammen mit dem Einbauort bewertet werden.
Welche Angaben sind für die Auswahl eines Dynisco-Schmelzetemperaturfühlers wichtig?
Wichtig sind insbesondere Einbaugewinde, Bohrungs- und Kanalgeometrie, gewünschte Messposition beziehungsweise Eintauchtiefe, Temperaturbereich, maximaler Schmelzedruck, Kunststoff beziehungsweise Füllstoffe sowie das gewünschte Thermoelement- oder Pt100-Signal.
Welche Dynisco-Produkte sind für das Thema besonders interessant?
Für fest definierte Eintauchtiefen ist beispielsweise der TB422J interessant. Für verstellbare Messpositionen und Temperaturprofile eignet sich der GRMT. Die DYMT-Serie bietet unter anderem eine schwertförmige und zur Strömung ausrichtbare Ausführung.