

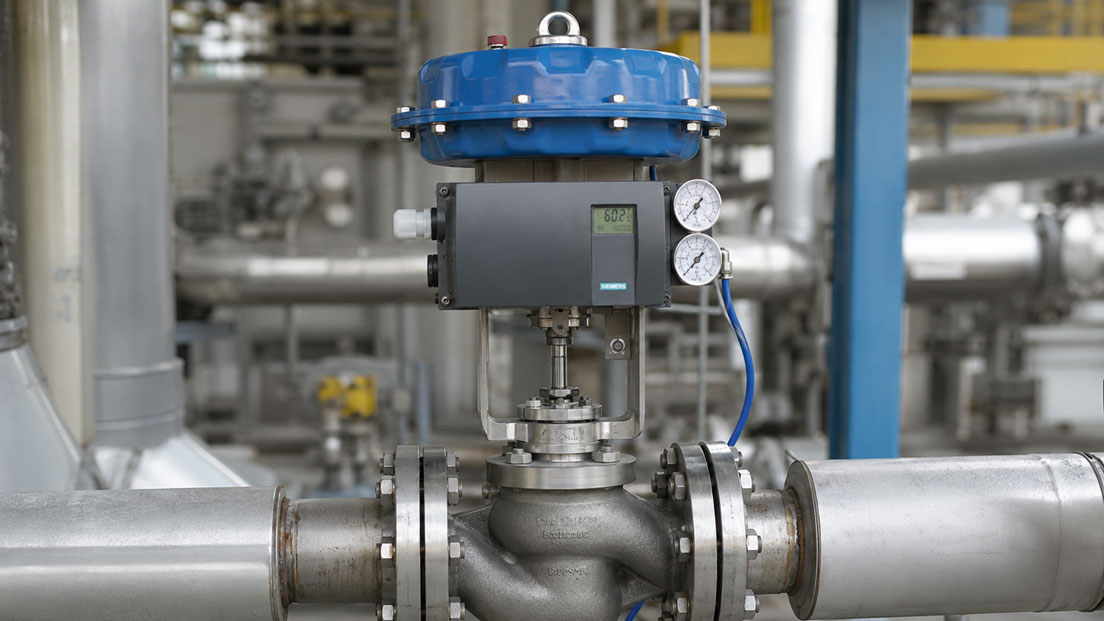
Das Stellventil soll beispielsweise konstant auf 45 % stehen. Der SIPART PS2 fährt auf den Sollwert, überschwingt leicht, korrigiert zurück und beginnt anschließend dauerhaft um die gewünschte Position zu pendeln.
Auf den ersten Blick liegt der Verdacht nahe:
Der Stellungsregler ist falsch eingestellt oder defekt.
In der Praxis muss die Ursache jedoch nicht im Positioner selbst liegen.
Ein schwingendes Stellventil kann unter anderem durch:
- Haftreibung beziehungsweise Stiction,
- mechanisches Spiel,
- eine ungünstige Antriebsdimensionierung,
- instabile oder unzureichende Instrumentenluft,
- Leckagen im pneumatischen System,
- eine ungeeignete mechanische Anlenkung,
- eine fehlerhafte Initialisierung oder
- das Zusammenspiel mit dem übergeordneten Prozessregler
verursacht werden.
Bevor Parameter verändert oder der Positioner ausgetauscht werden, sollte deshalb zuerst geklärt werden, welcher Regelkreis tatsächlich schwingt: die interne Stellungsregelung des SIPART PS2 oder der übergeordnete Prozessregelkreis in SPS beziehungsweise Leitsystem.
Produkte für diesen Bereich finden Sie unter Siemens Prozessinstrumentierung. Weitere Feldgeräte sind unter Feldgeräte für die Prozessautomatisierung zusammengefasst.
Inhaltsverzeichnis
- Was bedeutet Hunting beim Stellventil?
- Positioner-Schwingen und Prozessregelkreis unterscheiden
- Was ist Stiction?
- Soll- und Istposition gemeinsam betrachten
- Totband und kleine Stellbewegungen
- Mechanisches Spiel und Anlenkung prüfen
- Passt der pneumatische Antrieb zum Ventil?
- Instrumentenluft und Versorgungsdruck kontrollieren
- Pneumatische Leckagen erkennen
- Pneumatik- beziehungsweise Ventilblock des Positioners
- Autoinitialisierung richtig bewerten
- Wann Reglerparameter verändert werden sollten
- Ventilkennlinie und Überdimensionierung berücksichtigen
- Diagnosemöglichkeiten des SIPART PS2 nutzen
- Typische Fehlerbilder unterscheiden
- Empfohlene Fehlersuche Schritt für Schritt
- Praxisbeispiel: Stellventil pendelt um 40 %
- Welche Produkte und Lösungen eignen sich?
- Fazit
- Häufige Fragen
Was bedeutet Hunting beim Stellventil?
Als Hunting wird ein wiederholtes Pendeln eines Stellgliedes um die eigentlich gewünschte Position bezeichnet.
Beispielsweise fordert das Leitsystem:
Sollposition = 50 %
Das Ventil bewegt sich jedoch wiederholt zwischen:
48 % → 52 % → 49 % → 51 % → 48 % …
Je nach Ursache kann die Bewegung sehr schnell oder vergleichsweise langsam erfolgen.
Ein solches Verhalten ist problematisch, weil es:
- Ventil und Antrieb mechanisch belastet,
- den Verbrauch an Instrumentenluft erhöht,
- Dichtungen und Stopfbuchsen stärker beansprucht,
- zu instabilen Prozesswerten führen kann und
- langfristig den Verschleiß der gesamten Stellkette erhöht.
Ein dauerhaft arbeitender Positioner sollte deshalb nicht vorschnell als normal betrachtet werden.
Allerdings ist nicht jede kleine Korrekturbewegung bereits ein Fehler. Entscheidend sind Amplitude, Häufigkeit, Prozessanforderung und Ventilkonstruktion.
Positioner-Schwingen und Prozessregelkreis unterscheiden
Eine der wichtigsten Fragen lautet:
Bleibt der Positionssollwert konstant oder bewegt er sich ebenfalls?
Diese Unterscheidung verkürzt die Fehlersuche erheblich.
| Beobachtung | Wahrscheinliche Richtung der Fehlersuche |
|---|---|
| Sollposition bleibt konstant, Istposition pendelt | Positioner, Pneumatik, Reibung, Antrieb oder Mechanik prüfen |
| Sollposition pendelt und Istposition folgt | Übergeordneten Prozessregelkreis prüfen |
| Istposition bleibt stabil, Prozesswert pendelt | Prozess, Ventildimensionierung oder PID-Regelung untersuchen |
| Sollposition ändert sich nur wenig, Ventil bewegt sich sprunghaft | Stiction, Totband oder mechanische Reibung möglich |
Besonders bei einem überdimensionierten Stellventil kann bereits eine sehr kleine Stellwegänderung eine große Änderung des Durchflusses verursachen.
Der Prozessregler korrigiert daraufhin zurück, der Prozess reagiert erneut zu stark und der Sollwert des Positioners beginnt zu pendeln.
Der SIPART PS2 führt dann lediglich die vom übergeordneten Regler angeforderten Stellbewegungen aus.
In diesem Fall würde ein Austausch des Positioners die eigentliche Ursache nicht beheben.
Was ist Stiction?
Stiction ist eine Kombination aus den englischen Begriffen static friction und friction und bezeichnet eine ausgeprägte Haftreibung.
Typischer Ablauf:
- Der Regler fordert eine kleine Positionsänderung.
- Der Antrieb baut Kraft auf.
- Das Ventil bewegt sich zunächst nicht, weil die Haftreibung überwunden werden muss.
- Die Stellkraft steigt weiter.
- Die Haftreibung wird plötzlich überwunden.
- Das Ventil springt über die gewünschte Position hinaus.
- Der Regler korrigiert in Gegenrichtung.
- Der Vorgang wiederholt sich.
Das Ergebnis kann wie ein schlecht eingestellter Stellungsregler aussehen.
Die Ursache liegt jedoch häufig mechanisch im Ventil.
Typische Stellen für erhöhte Reibung sind beispielsweise:
- Stopfbuchse beziehungsweise Packung,
- Ventilspindel,
- Führung des Ventilkegels,
- Antriebsmechanik,
- Gestänge und Gelenke sowie
- Lager einer Schwenkarmatur.
Besonders nach Wartungsarbeiten kann eine zu stark angezogene Stopfbuchse zu deutlich erhöhter Haftreibung führen.
Soll- und Istposition gemeinsam betrachten
Für die Diagnose ist der Vergleich zwischen Soll- und Istposition wesentlich aussagekräftiger als die alleinige Beobachtung des Ventils.
Idealerweise werden gleichzeitig aufgezeichnet:
- Positionssollwert,
- Positionsistwert,
- Prozesswert,
- Ausgang des Prozessreglers und
- gegebenenfalls Versorgungs- beziehungsweise Antriebsdruck.
Ein typisches Stiction-Muster sieht beispielsweise so aus:
Der Sollwert steigt langsam von 40 auf 42 %. Die Istposition bleibt zunächst nahezu unverändert. Anschließend springt die Istposition plötzlich auf 44 %.
Der Regler reduziert daraufhin seinen Ausgang wieder.
Dieses Verhalten unterscheidet sich deutlich von einem gleichmäßigen sinusähnlichen Pendeln eines dynamisch zu aggressiv eingestellten Regelkreises.
Totband und kleine Stellbewegungen
Ein Regelsystem darf nicht jede minimale Messwertabweichung mit einer permanenten mechanischen Bewegung beantworten.
Ein geeignetes Totband beziehungsweise eine entsprechende Empfindlichkeit verhindert unnötige Korrekturen innerhalb eines kleinen Bereiches.
Ist das wirksame Totband zu klein, kann der Positioner auf kleinste Änderungen reagieren.
Bei einer realen Ventilmechanik mit:
- Reibung,
- mechanischem Spiel,
- pneumatischer Kompressibilität und
- begrenzter Auflösung
kann dies zu unnötig hoher Stellaktivität führen.
Ein zu großes Totband ist jedoch ebenfalls nicht sinnvoll, weil das Ventil dann kleinere tatsächlich erforderliche Stellbewegungen nicht mehr ausführt.
Das Ziel ist deshalb nicht, ein schwingendes Ventil einfach durch möglichst starke Totbandvergrößerung ruhigzustellen.
Zuerst sollte die eigentliche Ursache gefunden werden.
Mechanisches Spiel und Anlenkung prüfen
Der Stellungsregler kann nur die Position korrekt regeln, die über seine Rückführung tatsächlich erfasst wird.
Zwischen Positioner und Ventil können jedoch mechanische Elemente liegen, beispielsweise:
- Hebel,
- Mitnehmer,
- Gestänge,
- Kupplungen oder
- Wellenverbindungen.
Spiel in dieser Mechanik erzeugt einen Bereich, in dem sich der Positioner beziehungsweise seine Rückführung bewegt, ohne dass die Ventilposition entsprechend folgt.
Beim Richtungswechsel muss dieses Spiel zuerst überwunden werden.
Das kann zu einem zyklischen Nachregeln führen.
Zu prüfen sind deshalb:
- fester Sitz des Positioners,
- korrekte Montage des Hebels,
- passende Hebellänge,
- korrekte Stellungserfassung,
- spielfreie Kupplungen und
- vollständiger nutzbarer Stellweg.
Besonders nach einem Positioner- oder Antriebswechsel sollte die mechanische Montage überprüft werden, bevor eine neue Initialisierung durchgeführt wird.
Passt der pneumatische Antrieb zum Ventil?
Auch der Antrieb beeinflusst das Regelverhalten.
Der pneumatische Antrieb muss ausreichend Kraft beziehungsweise Drehmoment aufbringen, um:
- Prozesskräfte,
- Federkräfte,
- Packungsreibung und
- Reibung innerhalb der Armatur
sicher zu überwinden.
Ist die verfügbare Stellkraft nur knapp ausreichend, kann sich die Ventilbewegung insbesondere bei bestimmten Prozessdrücken oder Ventilpositionen verändern.
Ein weiterer Punkt ist das Antriebsvolumen.
Ein sehr großer Antrieb reagiert pneumatisch anders als ein kleiner Antrieb.
Der Luftdurchsatz der Stellungsregler-Pneumatik und das Volumen der Antriebskammer bestimmen gemeinsam, wie schnell sich der Antrieb bewegen kann.
Bei besonders großen Antrieben können zusätzliche pneumatische Maßnahmen beziehungsweise entsprechende Positioner-Ausführungen sinnvoll sein.
Bei sehr kleinen Antrieben kann dagegen bereits eine kleine Luftmenge eine vergleichsweise schnelle Positionsänderung verursachen.
Instrumentenluft und Versorgungsdruck kontrollieren
Der SIPART PS2 ist ein elektropneumatischer Stellungsregler.
Seine Regelqualität hängt deshalb unmittelbar von der pneumatischen Versorgung ab.
Zu prüfen sind:
- Versorgungsdruck,
- Druckstabilität,
- Filterzustand,
- Feuchte,
- Öl und andere Verunreinigungen,
- Querschnitt der Luftleitung und
- Druckabfall bei schnellen Stellbewegungen.
Ein statisch ausreichender Druck bedeutet nicht automatisch, dass der Druck auch während einer schnellen Ventilbewegung stabil bleibt.
Ist beispielsweise eine zu kleine Zuleitung vorhanden oder versorgt ein unterdimensionierter Druckregler mehrere Verbraucher gleichzeitig, kann der Druck beim Befüllen des Antriebes kurzfristig einbrechen.
Der Positioner versucht anschließend gegenzuregeln.
Dadurch kann ein instabiles Verhalten entstehen, das fälschlicherweise als elektronische Reglerinstabilität interpretiert wird.
Pneumatische Leckagen erkennen
Eine weitere mögliche Ursache ist eine Leckage.
Diese kann auftreten an:
- Schlauchverbindungen,
- Verschraubungen,
- Antriebsmembran,
- Kolbendichtungen,
- Pneumatikblock oder
- weiteren pneumatischen Komponenten.
Bei einer Leckage muss der Positioner ständig Luft nachliefern, um die gewünschte Position zu halten.
Je nach Größe und Charakteristik der Leckage kann dies zu permanentem Nachregeln führen.
Ein deutlicher kontinuierlicher Luftverbrauch bei konstanter Ventilposition sollte deshalb untersucht werden.
Bei doppeltwirkenden Antrieben müssen beide Kammern und deren Verbindungen betrachtet werden.
Pneumatik- beziehungsweise Ventilblock des Positioners
Wenn Mechanik, Antrieb und Instrumentenluft nachweislich in Ordnung sind, muss auch die Pneumatik des Positioners selbst betrachtet werden.
Der interne Pneumatikblock steuert die Be- beziehungsweise Entlüftung des Antriebs.
Verunreinigte Instrumentenluft, Feuchtigkeit oder Verschleiß können die pneumatische Funktion beeinträchtigen.
Ein mögliches Fehlerbild ist beispielsweise:
- Ventil erreicht eine Position,
- Positioner entlüftet beziehungsweise belüftet weiterhin deutlich,
- Istposition driftet wieder ab und
- der Positioner korrigiert erneut.
Bevor ein Pneumatikblock als Ursache angenommen wird, sollten jedoch externe Leckagen und die Antriebsfunktion ausgeschlossen werden.
Ein hilfreicher Vergleich kann darin bestehen, den Antrieb nach einem geeigneten sicheren Prüfverfahren unabhängig vom Positioner pneumatisch anzusteuern.
Autoinitialisierung richtig bewerten
Der SIPART PS2 kann sich während der Initialisierung an die mechanischen Eigenschaften des angeschlossenen Ventils beziehungsweise Antriebs anpassen.
Dabei werden für die Positionierung relevante Größen ermittelt.
Eine erfolgreiche Initialisierung bedeutet jedoch nicht automatisch, dass das gesamte Ventil mechanisch einwandfrei arbeitet.
Beispielsweise kann ein Ventil trotz erfolgreicher Initialisierung:
- erhöhte Haftreibung besitzen,
- unter realem Prozessdruck anders reagieren,
- mechanisches Spiel aufweisen oder
- nur in bestimmten Hubbereichen schwergängig sein.
Auch eine Initialisierung bei abgeschaltetem Prozess kann deshalb ein Verhalten unter tatsächlichen Betriebsbedingungen nicht vollständig vorwegnehmen.
Wenn ein Ventil nach der Initialisierung schwingt, sollte nicht automatisch immer wieder neu initialisiert werden.
Stattdessen sollte untersucht werden, warum die Regelabweichung überhaupt entsteht.
Wann Reglerparameter verändert werden sollten
Eine typische Reaktion auf Hunting ist, unmittelbar Verstärkung oder Dämpfung zu verändern.
Das kann in bestimmten Fällen erforderlich sein, sollte jedoch nicht der erste Schritt sein.
Wenn beispielsweise eine klemmende Stopfbuchse vorhanden ist, kann eine stärker gedämpfte Einstellung die Bewegung zwar optisch beruhigen.
Die mechanische Ursache bleibt jedoch bestehen.
Sinnvoll ist deshalb folgende Reihenfolge:
- Mechanische Funktion prüfen.
- Instrumentenluft kontrollieren.
- Leckagen ausschließen.
- Montage und Positionsrückführung kontrollieren.
- Initialisierung überprüfen.
- Übergeordneten Prozessregelkreis analysieren.
- Erst danach gegebenenfalls die Reglerparameter optimieren.
Welche Parameter bei einer konkreten SIPART-PS2-Ausführung zugänglich beziehungsweise sinnvoll zu verändern sind, sollte anhand der Betriebsanleitung und der tatsächlichen Geräteversion beurteilt werden.
Ventilkennlinie und Überdimensionierung berücksichtigen
Nicht jedes vermeintliche Positioner-Problem entsteht im Stellungsregelkreis.
Ein häufig unterschätzter Punkt ist ein deutlich überdimensioniertes Stellventil.
Wenn ein Ventil beispielsweise im normalen Anlagenbetrieb fast ausschließlich zwischen 5 und 15 % Hub arbeitet, kann eine kleine Stellwegänderung bereits eine große Prozessänderung verursachen.
Dann kann folgender Kreislauf entstehen:
- Prozesswert weicht leicht ab.
- Prozessregler öffnet das Ventil etwas.
- Durchfluss ändert sich überproportional stark.
- Prozesswert überschießt.
- Regler schließt das Ventil wieder.
- Der Vorgang wiederholt sich.
Der Positioner folgt dabei möglicherweise sehr präzise seinem Sollwert.
Das Hunting entsteht dann im übergeordneten Regelkreis.
Bei der Diagnose sollte deshalb zusätzlich betrachtet werden:
- typischer Ventilhub im Normalbetrieb,
- Ventilkennlinie,
- Ventilautorität beziehungsweise Druckverhältnisse,
- Dimensionierung des Kv- beziehungsweise Cv-Wertes und
- Parametrierung des Prozessreglers.
Ein auf 10 % Hub arbeitendes Stellventil ist nicht automatisch falsch dimensioniert, sollte bei instabilem Regelverhalten aber Anlass für eine genauere Betrachtung sein.
Diagnosemöglichkeiten des SIPART PS2 nutzen
Ein digitaler Stellungsregler bietet gegenüber einem rein pneumatischen Positioner einen wichtigen Vorteil:
Er kann Informationen über das Verhalten der Stellkette liefern.
Abhängig von Geräteausführung, Kommunikationsvariante und Konfiguration können Diagnoseinformationen für die Zustandsbewertung genutzt werden.
Interessant sind beispielsweise Hinweise auf:
- Stellweg beziehungsweise Ventilbewegungen,
- Regelabweichungen,
- Veränderungen des mechanischen Verhaltens,
- Ventilperformance und
- pneumatische beziehungsweise mechanische Auffälligkeiten.
Bei kommunikationsfähigen Geräten können entsprechende Informationen in die übergeordnete Instandhaltungs- beziehungsweise Asset-Management-Struktur einbezogen werden.
Besonders hilfreich ist eine Trendbetrachtung.
Ein einzelner auffälliger Wert sagt oft wenig aus.
Wenn sich jedoch beispielsweise die benötigte Stellaktivität oder das mechanische Verhalten über Wochen verändert, kann dies auf zunehmenden Verschleiß oder Reibung hindeuten.
Typische Fehlerbilder unterscheiden
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Sollposition konstant, Istposition pendelt gleichmäßig | Stellungsregelung, Pneumatik oder Antriebsdynamik | Mechanik, Luftversorgung, Initialisierung und Regelverhalten prüfen |
| Istposition bleibt stehen und springt anschließend über den Sollwert | Stiction beziehungsweise Haftreibung | Ventilmechanik und Stopfbuchse prüfen |
| Soll- und Istposition pendeln gemeinsam | Übergeordneter Prozessregelkreis | PID-Einstellung und Prozessdynamik prüfen |
| Ventil pendelt hauptsächlich bei sehr kleinen Öffnungen | Ventil möglicherweise zu groß beziehungsweise hohe Prozessverstärkung | Ventilauslegung und Kennlinie prüfen |
| Position ändert sich beim Richtungswechsel verzögert | Mechanisches Spiel | Gestänge, Hebel und Kupplungen prüfen |
| Versorgungsdruck fällt während Stellbewegung ab | Unterdimensionierte Luftversorgung | Dynamischen Versorgungsdruck messen |
| Positioner verbraucht bei konstanter Position ständig Luft | Leckage möglich | Antrieb, Leitungen und Pneumatik prüfen |
| Problem tritt erst nach Wartung des Ventils auf | Stopfbuchse, Montage oder Anlenkung verändert | Mechanischen Zustand mit vorherigem Zustand vergleichen |
| Initialisierung kann nicht sauber abgeschlossen werden | Stellweg, Montage, Luftversorgung oder Mechanik ungeeignet | Anlenkung, Endlagen und Antrieb prüfen |
| Ventil funktioniert manuell pneumatisch sauber, mit Positioner aber nicht | Positioner-Pneumatik, Rückführung oder Parametrierung | Positioner und Montage gezielt prüfen |
Empfohlene Fehlersuche Schritt für Schritt
- Schwingung dokumentieren: Frequenz, Amplitude und Betriebszustand erfassen.
- Sollwert beobachten: Prüfen, ob der Positionssollwert konstant bleibt oder selbst pendelt.
- Istwert vergleichen: Positionssollwert und tatsächliche Ventilposition gemeinsam aufzeichnen.
- Manuellen Positionssollwert vorgeben: Wenn betrieblich und sicher zulässig, den übergeordneten Regelkreis vorübergehend aus der Diagnose herausnehmen.
- Ventilmechanik prüfen: Stiction, Packungsreibung und Schwergängigkeit untersuchen.
- Anlenkung kontrollieren: Hebel, Gestänge, Kupplungen und Stellweg prüfen.
- Antrieb bewerten: Größe, Federbereich und verfügbare Stellkraft beziehungsweise Drehmoment betrachten.
- Instrumentenluft prüfen: Druck, Qualität und dynamischen Druckabfall kontrollieren.
- Leckagen suchen: Leitungen, Verschraubungen, Antrieb und Positioner-Pneumatik untersuchen.
- Initialisierung überprüfen: Sicherstellen, dass Montage und Stellweg korrekt zur Initialisierung passen.
- Diagnosedaten auswerten: Vorhandene SIPART-PS2-Diagnoseinformationen nutzen.
- Prozessregelkreis bewerten: PID-Parameter und tatsächliche Prozessdynamik betrachten.
- Ventildimensionierung prüfen: Normalen Arbeitspunkt und erforderlichen Stellweg analysieren.
- Erst danach Parameter optimieren: Änderungen dokumentieren und Wirkung nachvollziehbar testen.
Praxisbeispiel: Stellventil pendelt um 40 %
Ein pneumatisches Regelventil in einer Prozesswasserleitung wird mit einem SIPART PS2 positioniert.
Das Leitsystem gibt über längere Zeit einen konstanten Positionssollwert von:
40 %
vor.
Die tatsächliche Ventilposition bewegt sich jedoch wiederholt zwischen ungefähr 37 und 43 %.
Zunächst wird vermutet, dass der Positioner zu aggressiv eingestellt ist.
Die Diagnose beginnt deshalb mit dem Vergleich von Soll- und Istposition.
Der Sollwert bleibt konstant.
Damit kann der übergeordnete Prozessregler als unmittelbare Ursache zunächst weitgehend ausgeschlossen werden.
Anschließend wird das Ventil langsam in kleinen Schritten verfahren.
Bei einer Änderung von 40 auf 41 % bewegt sich die Spindel zunächst kaum.
Erst nach weiterer Stellaktivität löst sie sich plötzlich und springt auf ungefähr 43 %.
Bei der Bewegung in Gegenrichtung zeigt sich das gleiche Verhalten.
Die Prüfung der Ventilmechanik ergibt eine deutlich erhöhte Reibung an der Stopfbuchse.
Nach fachgerechter Korrektur der mechanischen Ursache wird das Ventil erneut initialisiert.
Anschließend folgt die Istposition kleinen Sollwertänderungen deutlich gleichmäßiger.
Das Pendeln verschwindet, ohne dass zunächst eine aggressive Änderung der internen Reglerparameter erforderlich ist.
Das Beispiel zeigt:
Autotuning kann eine mechanisch fehlerhafte Stellkette nicht reparieren.
Der Positioner kann nur innerhalb der physikalischen Möglichkeiten von Ventil, Antrieb und Pneumatik regeln.
Welche Produkte und Lösungen eignen sich?
Siemens SIPART PS2 – intelligenter elektropneumatischer Stellungsregler
Der SIPART PS2 ist ein intelligenter elektropneumatischer Stellungsregler für pneumatische Schub- und Schwenkantriebe.
Er wird direkt an der Armatur beziehungsweise am Antrieb eingesetzt und regelt die tatsächliche Ventilposition auf den vorgegebenen Sollwert.
Je nach Geräteausführung stehen unterschiedliche Kommunikations- und Diagnosemöglichkeiten zur Verfügung.
Der SIPART PS2 ist damit besonders geeignet für:
- Regelventile in Prozessanlagen,
- lineare pneumatische Antriebe,
- Schwenkantriebe,
- 4–20-mA-Stellsignale,
- HART-Anwendungen sowie
- digital eingebundene Asset-Management- und Diagnosekonzepte.
Ein wesentlicher Vorteil gegenüber einem rein pneumatischen Stellungsregler liegt darin, dass zusätzlich Informationen über das Verhalten der Armatur für Diagnose und Instandhaltung genutzt werden können.
SIPART PS2 mit HART – Diagnose über die bestehende Signalleitung
Für Anlagen mit klassischem 4–20-mA-Signal kann eine SIPART-PS2-Ausführung mit HART-Kommunikation besonders interessant sein.
Neben dem analogen Stellwert können zusätzliche Geräte- und Diagnoseinformationen digital übertragen werden.
Dadurch kann eine bestehende Mess- beziehungsweise Stellstruktur um zusätzliche Diagnosemöglichkeiten ergänzt werden, ohne dass für jede Information eine separate Signalleitung benötigt wird.
Analoge Stellungsrückmeldung 4–20 mA
Für Anwendungen, in denen die tatsächliche Ventilposition separat an SPS oder Leitsystem übertragen werden soll, stehen je nach Geräteausführung beziehungsweise Modulkonfiguration entsprechende analoge Rückmeldemöglichkeiten zur Verfügung.
Der direkte Vergleich von:
- Positionssollwert und
- Positionsistwert
ist bei der Diagnose von Hunting besonders hilfreich.
Damit lässt sich beispielsweise schnell erkennen, ob:
- der Sollwert bereits aus dem Leitsystem pendelt oder
- die tatsächliche Position trotz konstantem Sollwert instabil ist.
Pneumatik- und Ersatzkomponenten für SIPART PS2
Für den SIPART PS2 stehen innerhalb des ICS-Sortiments auch unterschiedliche Ersatz- und Pneumatikkomponenten zur Verfügung.
Bei einem auffälligen Positioner sollte ein Pneumatikblock jedoch nicht vorschnell ersetzt werden.
Zunächst sollten insbesondere:
- Instrumentenluft,
- externe Leckagen,
- Antrieb,
- Ventilmechanik und
- mechanische Rückführung
kontrolliert werden.
Weitere Siemens-Komponenten finden Sie unter Siemens Prozessinstrumentierung und Feldgeräte für die Prozessautomatisierung.
ICS Schneider Messtechnik unterstützt bei der Auswahl und Auslegung von SIPART-PS2-Stellungsreglern sowie bei Fragen zu Antrieb, Pneumatik, Signalart, Stellungsrückmeldung und Diagnose von Regelventilen.
Fazit
Wenn ein SIPART PS2 beziehungsweise das angeschlossene Stellventil schwingt, sollte der Positioner nicht automatisch als Ursache angesehen werden.
Die wichtigste erste Unterscheidung lautet:
Pendelt der Positionssollwert oder pendelt nur die tatsächliche Ventilposition?
Bei konstantem Sollwert und instabiler Istposition sollte die Fehlersuche insbesondere bei Ventilmechanik, Stiction, Antrieb, Luftversorgung, Leckagen, mechanischer Anlenkung und Initialisierung beginnen.
Stiction ist dabei ein besonders typischer Fehler.
Das Ventil bleibt aufgrund der Haftreibung zunächst stehen und springt nach Überwindung der Losbrechkraft über die gewünschte Position hinaus. Der Positioner korrigiert anschließend in Gegenrichtung und ein zyklisches Verhalten kann entstehen.
Pendeln dagegen Soll- und Istposition gemeinsam, sollte der übergeordnete Prozessregelkreis untersucht werden.
Hier können beispielsweise eine aggressive PID-Einstellung, hohe Prozessverstärkung oder ein ungünstig dimensioniertes Regelventil die Ursache sein.
Die automatische Initialisierung des SIPART PS2 erleichtert die Inbetriebnahme, kann aber mechanische Reibung, Leckagen oder eine falsche Ventildimensionierung nicht beseitigen.
Reglerparameter sollten deshalb erst verändert werden, nachdem mechanische und pneumatische Ursachen ausgeschlossen wurden.
Die wichtigste Regel lautet:
Nicht zuerst am Positioner drehen – zuerst Soll/Ist vergleichen und die komplette Stellkette aus Ventil, Antrieb, Pneumatik und Prozess betrachten.
Häufige Fragen zu SIPART PS2 und schwingenden Stellventilen
Warum schwingt ein SIPART PS2 um den Sollwert?
Mögliche Ursachen sind unter anderem Stiction, mechanisches Spiel, ungeeignete Antriebsdynamik, instabile Luftversorgung, pneumatische Leckagen oder eine ungünstige Parametrierung. Zuerst sollte geprüft werden, ob der Positionssollwert konstant bleibt.
Was bedeutet Hunting bei einem Stellventil?
Hunting bezeichnet ein wiederholtes Pendeln der Ventilposition um den gewünschten Sollwert. Das Ventil korrigiert dabei ständig in beide Richtungen, obwohl eigentlich eine stabile Position erforderlich wäre.
Was ist Stiction bei einem Regelventil?
Stiction ist eine ausgeprägte Haftreibung. Das Ventil bewegt sich trotz kleiner Sollwertänderung zunächst nicht. Nach Überwindung der Haftreibung bewegt es sich plötzlich und kann über die gewünschte Position hinausspringen.
Kann die Stopfbuchse Hunting verursachen?
Ja. Eine zu hohe Packungsreibung kann dazu führen, dass die Ventilspindel zunächst festhängt und sich anschließend sprunghaft bewegt. Besonders nach Wartungsarbeiten sollte dieser Punkt kontrolliert werden.
Sollte man bei Hunting sofort den SIPART PS2 neu initialisieren?
Nicht unbedingt. Eine erneute Initialisierung kann bei geänderter Montage oder nach Arbeiten am Antrieb sinnvoll sein. Mechanische Reibung, pneumatische Leckagen oder eine ungeeignete Luftversorgung werden dadurch jedoch nicht behoben.
Kann schlechte Instrumentenluft den Positioner beeinflussen?
Ja. Druckschwankungen, Feuchtigkeit, Öl oder andere Verunreinigungen können die pneumatische Funktion beeinträchtigen. Luftqualität und Versorgungsdruck gehören deshalb zur Fehlersuche.
Wie erkenne ich, ob der Positioner oder der Prozessregler schwingt?
Positionssollwert und Istposition sollten gleichzeitig aufgezeichnet werden. Bleibt der Sollwert konstant und nur die Istposition pendelt, liegt die Ursache eher in der Stellkette. Pendeln beide gemeinsam, sollte der übergeordnete Prozessregelkreis untersucht werden.
Kann ein überdimensioniertes Regelventil Hunting verursachen?
Ein deutlich überdimensioniertes Ventil kann eine sehr hohe Prozessverstärkung verursachen. Kleine Stellwegänderungen führen dann zu großen Durchflussänderungen. Dadurch kann der übergeordnete Prozessregelkreis pendeln, obwohl der Positioner korrekt arbeitet.
Hilft ein größeres Totband gegen Hunting?
Ein geeignetes Totband kann unnötige kleine Stellbewegungen reduzieren. Es sollte jedoch nicht verwendet werden, um eine mechanische oder pneumatische Ursache lediglich zu verdecken.
Welche Daten sind für die Diagnose besonders hilfreich?
Besonders hilfreich sind Positionssollwert, Positionsistwert, Prozesswert, Ausgang des Prozessreglers sowie gegebenenfalls Versorgungs- und Antriebsdruck. Ein gemeinsamer Trend dieser Größen erleichtert die Ursachenanalyse erheblich.