

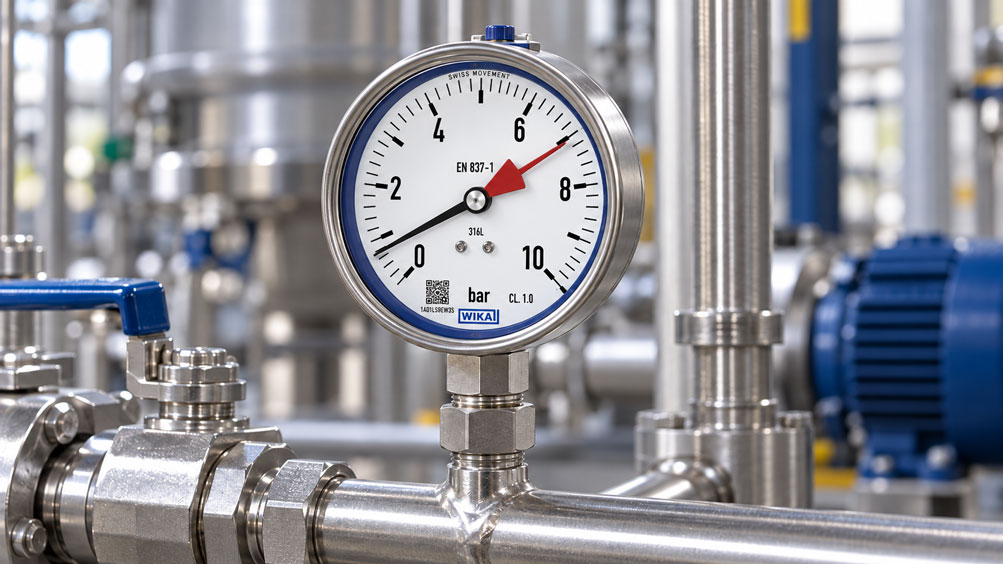
Ein Hydraulikaggregat arbeitet im Normalbetrieb mit ungefähr 110 bar. Das eingebaute Manometer zeigt einen ruhigen Betriebsdruck an. Nach mehreren Schaltvorgängen steht der rote Schleppzeiger jedoch bei 160 bar, während der schwarze Messwertzeiger wieder auf 110 bar zurückgekehrt ist. Hat die Anlage tatsächlich einen maximalen Druck von 160 bar erreicht? Könnte die wirkliche Druckspitze auch höher gewesen sein? Und lässt sich aus der Stellung des Schleppzeigers ableiten, wie lange die Überhöhung angedauert hat?
Solche Fragen entstehen regelmäßig im Maschinenbau, in Hydraulikanlagen, an Pumpen, Kompressoren und pneumatischen Steuerungen. Ein Manometer mit Schleppzeiger ist dort eine praktische Lösung, um vorübergehende Druckerhöhungen sichtbar zu machen, die beim späteren Ablesen des gewöhnlichen Manometerzeigers nicht mehr erkennbar wären.
Die Funktionsweise erscheint zunächst einfach: Ein zusätzlicher, meist roter Zeiger wird vom normalen Messwertzeiger bei steigender Druckanzeige mechanisch mitgenommen. Sinkt der Druck anschließend, bleibt der Schleppzeiger an der höchsten erreichten Zeigerposition stehen. Dadurch kann ein Bediener auch nach dem Druckereignis erkennen, dass zwischenzeitlich eine höhere Anzeige vorgelegen hat.
Der entscheidende Punkt wird allerdings häufig übersehen: Der Schleppzeiger dokumentiert den maximal erreichten Anzeigewert des mechanischen Messwerks. Er garantiert nicht, dass damit auch der tatsächliche höchste Prozessdruck vollständig erfasst wurde.
Rohrfeder, Zeigerwerk und Schleppzeiger besitzen eine endliche Reaktionsgeschwindigkeit. Bei kurzen Druckspitzen können Massenträgheit, Reibung, Messwerksdämpfung, Gehäusefüllung und das dynamische Verhalten der Anschlussleitung dazu führen, dass die Druckspitze nur abgeschwächt angezeigt wird. Unter bestimmten dynamischen Bedingungen können mechanische Schwingungen außerdem zu einer überhöhten Zeigerauslenkung beitragen.
Ein weiterer häufiger Fehler besteht darin, den Schleppzeiger mit einem roten Grenzwertzeiger oder einem elektrischen Schaltkontakt gleichzusetzen. Ein Schleppzeiger speichert eine mechanische Zeigerstellung. Er überwacht nicht automatisch einen Sicherheitsgrenzwert und erzeugt ohne zusätzliche dafür ausgelegte Funktionen auch kein elektrisches Signal.
Für eine zuverlässige Auswahl müssen deshalb das Messprinzip, die Dauer der zu erwartenden Druckspitzen, der zulässige Betriebsdruck, die Druckwechselhäufigkeit, die Medienverträglichkeit, die Einbausituation und das erforderliche Schutzniveau gemeinsam betrachtet werden.
Dieser Fachbeitrag erklärt die Funktion eines mechanischen Schleppzeigers, seine physikalischen Grenzen und die Unterschiede zwischen einem gespeicherten Anzeigewert und einem tatsächlich aufgetretenen Druckmaximum. Ein ausführliches Rechenbeispiel zeigt, wie stark eine kurze Druckspitze durch die Dynamik eines Messsystems unterschätzt werden kann. Darüber hinaus werden die richtige Auslegung, typische Fehlerbilder, Prüfverfahren und geeignete Manometer aus dem ICS-Sortiment behandelt.
Inhaltsverzeichnis
- Messaufgabe und typische Probleme mit Schleppzeigermanometern
- Physikalische Grundlagen der mechanischen Druckmessung
- Funktionsprinzip des Schleppzeigers verstehen
- Schleppzeiger, Markenzeiger und Spitzenwertspeicher unterscheiden
- Ursachen für falsch interpretierte Maximalwerte
- Einbau, Prozessanschluss und Umgebungsbedingungen
- Messbereich, Genauigkeitsklasse und Überlastbarkeit auswählen
- Praxisbeispiel: Kurze Druckspitze und angezeigten Maximalwert berechnen
- Druckspitzen, Pulsationen und Druckstöße richtig unterscheiden
- Zeigerträgheit, Reibung und mechanische Hysterese
- Gehäusefüllung, Drossel und Druckstoßdämpfer bewerten
- Einfluss von Messleitungen und Anschlussvolumen
- Messstoffe, Werkstoffe und Temperaturgrenzen
- Schleppzeiger richtig zurückstellen und dokumentieren
- Dynamische Erfassung und elektronische Spitzenwertmessung
- Kalibrierung, Funktionsprüfung und Wiederholbarkeit
- Messunsicherheit und Aussagekraft des gespeicherten Maximums
- Betriebssicherheit, Schutzfunktionen und Grenzwerte
- Typische Anwendungen im Maschinen- und Anlagenbau
- Systematischer Prüf- und Inbetriebnahmeablauf
- Typische Fehlerbilder und gezielte Diagnose
- Passende ICS-Produkte und Auswahlmöglichkeiten
- Fazit: Schleppzeiger als Hinweis richtig nutzen
- Häufig gestellte Fragen zu Manometern mit Schleppzeiger
1. Messaufgabe und typische Probleme mit Schleppzeigermanometern
Ein gewöhnliches mechanisches Manometer zeigt den momentan wirksamen Druck an seiner Messstelle an. Hat sich der Druck nach einer kurzfristigen Erhöhung wieder normalisiert, lässt sich das vorausgegangene Ereignis am üblichen Messwertzeiger nicht mehr erkennen.
Genau hier setzt der Schleppzeiger an. Er macht die höchste mechanisch erreichte Anzeige seit seiner letzten Rückstellung sichtbar.
Typische Messaufgaben sind:
- Feststellen, ob ein Hydrauliksystem vorübergehend höhere Druckanzeigen erreicht hat als im stationären Betrieb.
- Erkennen auffälliger Drucküberhöhungen nach Ventil- oder Pumpenschaltungen.
- Vergleichen der maximalen Anzeigen zwischen Wartungsintervallen.
- Prüfen, ob Druckregelungen unerwartete Druckanstiege verursachen.
- Unterstützen der Fehlersuche bei Druckschaltern, Druckbegrenzungsventilen und Steuerungsvorgängen.
- Überwachen von Maschinen, bei denen nicht ständig ein Bediener vor Ort ist.
- Ergänzen einer bestehenden Druckmessstelle um eine einfache mechanische Maximalwertanzeige.
Die Fragestellung muss jedoch genauer definiert werden. Soll lediglich festgestellt werden, dass die Druckanzeige einen bestimmten Wert überschritten hat? Soll die höchste langsam veränderliche Druckanzeige dokumentiert werden? Oder muss eine wenige Millisekunden dauernde Druckspitze zuverlässig und mit bekannter Unsicherheit erfasst werden?
Diese Messaufgaben erfordern möglicherweise unterschiedliche Messmittel.
Für die erste Aufgabe kann ein Schleppzeigermanometer vollkommen ausreichend sein. Für die genaue Erfassung sehr kurzer Drucktransienten kann dagegen ein dynamisch geeigneter Drucksensor mit entsprechend schneller Datenerfassung erforderlich sein.
Besonders problematisch ist die Aussage, der rote Zeiger beweise, dass der Prozessdruck einen bestimmten höheren Wert niemals überschritten habe. Ohne Kenntnis der dynamischen Eigenschaften des Manometers ist ein solcher Nachweis nicht möglich.
Ein Schleppzeiger kann damit ein wertvolles Diagnoseinstrument sein, darf aber nicht unbesehen als präziser Druckspitzenrekorder behandelt werden.
2. Physikalische Grundlagen der mechanischen Druckmessung
Viele industriell verwendete Manometer sind Rohrfedermanometer. Sie arbeiten mit einem elastischen Messelement, dessen Verformung vom anliegenden Druck abhängt.
2.1 Rohrfeder als Druckmesselement
Die Rohrfeder besitzt typischerweise einen abgeflachten Rohrquerschnitt und eine gekrümmte Form.
Bei steigendem Innendruck verändert sich ihre Krümmung. Das freie Ende der Rohrfeder bewegt sich und überträgt diese Bewegung auf das Zeigerwerk.
Über eine mechanische Übersetzung wird die vergleichsweise kleine Bewegung des Messelements in eine gut ablesbare Drehbewegung des Zeigers umgesetzt.
Rohrfedermanometer werden für viele unterschiedliche Druckbereiche angeboten. Die tatsächlich zulässigen Betriebs- und Überlastbedingungen ergeben sich aus der jeweiligen Ausführung.
2.2 Druck und elastische Verformung
Im vorgesehenen Messbereich wird die Verformung des Messelements zur Druckanzeige genutzt.
Eine Kalibrierung stellt fest, wie stark die Anzeige bei definierten statischen Referenzdrücken vom Referenzwert abweicht.
Bei schnellen Druckänderungen kommt jedoch ein zusätzlicher Faktor hinzu: Das Messelement und die mechanische Zeigerübertragung benötigen Zeit, um der Druckänderung zu folgen.
2.3 Dynamisches Verhalten
Ein reales Manometer ist kein masseloses und verzögerungsfreies Messsystem.
Die beteiligten Komponenten besitzen Masse, Steifigkeit, Reibung und Dämpfung. Deshalb kann sich ihre Bewegung bei einer schnellen Druckänderung vom tatsächlichen Druckverlauf unterscheiden.
Die Stärke dieser Abweichung hängt von der Ausführung und den zeitlichen Eigenschaften des Druckereignisses ab.
2.4 Druckreferenz beachten
Ein gewöhnliches Rohrfedermanometer ist häufig für die Messung des Relativdrucks vorgesehen.
Absolutdruck, Relativdruck und Differenzdruck sind unterschiedliche Messgrößen.
Beim Vergleich mit einem elektronischen Referenzsensor müssen deshalb Druckart, Einheit und Messbereich übereinstimmen oder korrekt umgerechnet werden.
3. Funktionsprinzip des Schleppzeigers verstehen
Ein mechanischer Schleppzeiger ist ein zusätzlicher Zeiger, der einen während des Beobachtungszeitraums erreichten maximalen Anzeigewert festhält.
WIKA beschreibt für entsprechende Ausführungen einen Schleppzeiger, der über einen Mitnehmerstift vom normalen Messwertzeiger bewegt wird.
3.1 Verhalten bei steigendem Druck
Steigt der Prozessdruck an, bewegt sich der gewöhnliche Messwertzeiger in Richtung höherer Skalenwerte.
Erreicht der Messwertzeiger die Position des Schleppzeigers, nimmt er diesen über die mechanische Mitnahme mit.
Steigt die Anzeige weiter, werden beide Zeiger gemeinsam in Richtung des höheren Druckwertes bewegt.
3.2 Verhalten bei fallendem Druck
Sinkt der Druck, bewegt sich der Messwertzeiger wieder zurück.
Der Schleppzeiger bleibt dagegen aufgrund seiner mechanischen Haltewirkung in der zuvor erreichten Stellung stehen.
Das Instrument zeigt somit gleichzeitig zwei Informationen:
- Den vom Hauptzeiger aktuell angezeigten Druck.
- Den seit der letzten Rückstellung vom Zeigerwerk erreichten und festgehaltenen maximalen Anzeigewert.
3.3 Bedeutung des gespeicherten Wertes
Der Schleppzeiger speichert weder eine Messwertfolge noch den Zeitpunkt oder die Dauer des Ereignisses.
Auch die Anzahl der Druckspitzen ist daraus nicht ablesbar.
Steht der Schleppzeiger beispielsweise bei 140 bar, kann das bedeuten, dass das Messwerk einmal diesen Wert erreicht hat oder dass zahlreiche Druckereignisse bis zu diesem Anzeigewert aufgetreten sind.
Ohne zusätzliche Messung lässt sich nicht unterscheiden, welcher Fall vorliegt.
3.4 Grenzen des mechanischen Speichers
Ein kurzer Druckstoß kann vorüber sein, bevor das gesamte mechanische Messsystem seine entsprechende Zeigerstellung erreicht hat.
Außerdem können das zusätzliche Reibmoment und die dynamische Bewegung des Messwerks die gespeicherte Stellung beeinflussen.
Deshalb ist der Schleppzeiger ein mechanischer Maximalwertspeicher für die Anzeige, nicht automatisch ein validiertes Spitzenwertmessgerät für beliebig schnelle Prozessdruckverläufe.
4. Schleppzeiger, Markenzeiger und Spitzenwertspeicher unterscheiden
Bei Manometern werden verschiedene zusätzliche Zeiger- und Anzeigefunktionen angeboten. Ihre Aufgaben unterscheiden sich deutlich.
Insbesondere ein roter Markenzeiger darf nicht mit einem roten Schleppzeiger verwechselt werden.
| Ausführung | Funktionsprinzip | Was wird angezeigt? | Wichtige Einschränkung |
|---|---|---|---|
| Normaler Messwertzeiger | Mechanische Bewegung entsprechend dem Druckmesselement | Aktuelle Druckanzeige | Vergangene Druckspitzen bleiben nach der Rückkehr nicht sichtbar |
| Mechanischer Schleppzeiger | Mitnahme und mechanische Speicherung der höchsten erreichten Zeigerposition | Maximal erreichte mechanische Druckanzeige seit der Rückstellung | Sehr kurze Druckspitzen werden abhängig von der Messdynamik möglicherweise nicht vollständig erfasst |
| Markenzeiger | Feste oder manuell einstellbare Markierung | Vorgegebener Orientierungs- oder Grenzwert | Speichert normalerweise keinen tatsächlich erreichten Maximalwert |
| Kontaktmanometer | Mechanisch oder elektronisch betätigter Schaltkontakt | Schaltzustand bei einer vorgesehenen Druckgrenze | Schaltfunktion und Ansprechverhalten sind separat zu spezifizieren |
| Digitaler Maximalwertspeicher | Elektronisches Speichern ausgewerteter Messwerte | Höchster durch das Gerät erfasster Wert seit dem Reset | Abtastrate, Messbandbreite und Filter bestimmen die Spitzenwerterfassung |
| Dynamischer Drucksensor mit Datenerfassung | Zeitaufgelöste Erfassung des Drucksignals | Druckverlauf einschließlich geeigneter transienter Ereignisse | Sensor, Installation, Abtastrate und Signalverarbeitung müssen ausreichend schnell sein |
4.1 Markenzeiger
Ein Markenzeiger wird verwendet, um einen bestimmten Druckwert auf der Skala hervorzuheben.
Er kann beispielsweise als optische Kennzeichnung eines Sollwertes oder einer vorgesehenen Betriebsgrenze dienen.
Er folgt dem Messwertzeiger aber nicht zwangsläufig und speichert keinen Höchstwert.
4.2 Mechanischer Schleppzeiger
Der Schleppzeiger dokumentiert die höchste vom Hauptzeiger erreichte und mechanisch übertragene Anzeige.
Er liefert damit einen nachträglich ablesbaren Hinweis auf den Verlauf seit seiner Rückstellung.
4.3 Elektronische Spitzenwertfunktion
Ein elektronisches Messgerät kann minimale und maximale Messwerte speichern.
Auch hier muss geprüft werden, mit welcher Messrate Werte erfasst werden und ob vorgeschaltete Filter kurze Druckspitzen reduzieren.
Ein digital angezeigter Maximalwert ist nicht automatisch der tatsächliche höchste Prozessdruck.
4.4 Schalt- und Schutzfunktionen
Ein Schleppzeiger besitzt nicht automatisch eine Alarmfunktion.
Wenn eine Drucküberschreitung eine Maschine abschalten oder einen Prozess schützen soll, müssen dafür geeignete Schalt- oder Sicherheitseinrichtungen vorgesehen werden.
5. Ursachen für falsch interpretierte Maximalwerte
Die Stellung des Schleppzeigers kann aus verschiedenen Gründen vom tatsächlichen höchsten Prozessdruck abweichen.
5.1 Zu kurze Druckspitze
Wenn ein Druckereignis deutlich kürzer dauert als die Reaktionszeit des mechanischen Messsystems, kann die Hauptzeigerbewegung die tatsächliche Druckhöhe nicht vollständig erreichen.
Der Schleppzeiger bleibt dann möglicherweise unterhalb des wirklichen Druckmaximums stehen.
5.2 Reibung und Haltemoment
Der Schleppzeiger muss gegen eine mechanische Haltewirkung bewegt werden.
Diese kann die Bewegung beeinflussen. Ein schwergängiger Schleppzeiger kann insbesondere kleinere oder kurze Ausschläge nicht zuverlässig übernehmen.
5.3 Schwingung und Überschwingen
Das Zeigerwerk kann bei dynamischer Belastung schwingen.
Je nach Systemverhalten kann die Zeigerauslenkung vorübergehend größer werden als die quasi-statische Anzeige, die sich beim gleichen Druck ergeben würde.
Eine solche Überhöhung darf nicht automatisch als reale Druckspitze interpretiert werden.
5.4 Dämpfung
Gehäusefüllungen, Drosseln und Druckstoßdämpfer beeinflussen die zeitliche Bewegung des Messsystems.
Sie können für die Lebensdauer und Ablesbarkeit notwendig sein, aber die vollständige Anzeige kurzer Druckereignisse erschweren.
5.5 Unbekannter Beobachtungszeitraum
Wenn nicht dokumentiert wurde, wann der Schleppzeiger zuletzt zurückgestellt wurde, ist unbekannt, welchem Betriebszeitraum sein Maximalwert zugeordnet werden muss.
Ein angezeigter Höchstwert kann dann von einem Ereignis stammen, das bereits lange zurückliegt.
5.6 Unbemerkte Rückstellung
Wird der Schleppzeiger zwischen zwei Ablesungen zurückgestellt, ohne dies zu dokumentieren, gehen Informationen über den vorherigen Maximalwert verloren.
5.7 Vorschädigung des Manometers
Ein Manometer, das bereits unzulässiger Überlast oder mechanischer Beschädigung ausgesetzt war, kann eine veränderte Anzeigecharakteristik besitzen.
Eine korrekt erscheinende aktuelle Zeigerstellung beweist deshalb nicht, dass das Instrument noch innerhalb seiner Spezifikation arbeitet.
6. Einbau, Prozessanschluss und Umgebungsbedingungen
Die richtige Montage hat direkten Einfluss auf die Messsicherheit und die Lebensdauer eines Schleppzeigermanometers.
6.1 Geeignete Messstelle
Das Manometer muss an einer Stelle eingebaut werden, deren Druck für die gewünschte Aussage tatsächlich repräsentativ ist.
In Hydrauliksystemen können vor und hinter Ventilen, Drosseln und Pumpen unterschiedliche zeitabhängige Druckverläufe auftreten.
Ein Schleppzeiger am falschen Messpunkt kann deshalb zwar korrekt auf lokale Druckänderungen reagieren, aber die eigentlich interessierende Prozessgröße nicht erfassen.
6.2 Einbaulage
Bei mechanischen Manometern können Einbaulage und Zeigerwerkkonstruktion einen Einfluss auf die Anzeige besitzen.
Die vom Hersteller vorgesehene Einbaulage beziehungsweise die bei der Kalibrierung verwendete Referenzlage ist zu berücksichtigen.
6.3 Mechanische Belastung
Rohrleitungen dürfen keine unzulässigen mechanischen Kräfte oder Momente auf den Prozessanschluss übertragen.
Bei Maschinen mit starken Vibrationen kann eine geeignete Montage an einer ruhigeren Stelle erforderlich sein.
6.4 Ablesbarkeit
Der rote Schleppzeiger und der normale Messwertzeiger müssen deutlich unterscheidbar sein.
Ein gut lesbares Zifferblatt, ausreichende Beleuchtung und eine geeignete Nenngröße erleichtern die Auswertung.
Für häufige Ablesungen aus größerer Entfernung können größere Nenngrößen sinnvoll sein.
6.5 Prozessanschluss
Gewindeabmessung, Dichtprinzip und Werkstoff müssen zum vorhandenen Prozessanschluss passen.
Ein G-Gewinde mit geeigneter Dichtfläche ist nicht automatisch gegen ein NPT-Gewinde austauschbar.
Das Manometer ist entsprechend den Herstellerangaben am vorgesehenen Anschluss zu montieren. Unzulässige Montagekräfte am Gehäuse oder an der Sichtscheibe sind zu vermeiden.
6.6 Absperr- und Wartungsmöglichkeiten
Für Wartung und Prüfung können geeignete Manometerhähne oder Absperrarmaturen vorgesehen sein.
Die Eignung und zulässige Bedienung hängen von Medium, Druck, Temperatur und der Konstruktion der gesamten Messstelle ab.
Vor dem Ausbau muss die Druckfreiheit nach dem dafür vorgesehenen Verfahren sichergestellt sein.
7. Messbereich, Genauigkeitsklasse und Überlastbarkeit auswählen
Der Messbereich muss sowohl den normalen Prozessdruck als auch die zu erwartenden Druckerhöhungen ausreichend berücksichtigen.
Eine zu knapp gewählte Skala kann dazu führen, dass die Druckanzeige bei Spitzenwerten außerhalb des vorgesehenen Anzeigebereichs liegt.
Die Wahl eines unnötig großen Messbereichs kann umgekehrt die Ablesbarkeit und die absolute Auflösung verschlechtern.
7.1 Typischer Betriebsdruck
Bei der Auswahl ist zunächst festzulegen, welcher Druck im stationären Betrieb vorliegt.
Dieser Wert darf nicht mit dem maximal möglichen Prozessdruck verwechselt werden.
Für die erlaubte Dauerbelastung sind die Herstellerangaben und die vorgesehene Belastbarkeitsklasse des Manometers maßgeblich.
7.2 Dauerbelastbarkeit
Die EN 837-1 unterscheidet zwischen Rohrfedermanometern, die dauerhaft bis zum Skalenendwert belastbar sind, und Ausführungen mit geringerer zulässiger Dauerbelastung.
Bei nicht vollskalenbelastbaren Geräten ist nach der entsprechenden Normausführung für eine dauerhafte Belastung typischerweise die Grenze von 75 % des Skalenendwerts relevant.
Dies darf nicht ohne Prüfung auf jedes Manometer übertragen werden.
7.3 Überlastfähigkeit
Die Überlastfähigkeit beschreibt, welchen Druck ein Manometer unter bestimmten spezifizierten Bedingungen zusätzlich zum regulären Messbereich vertragen kann.
Sie ist nicht mit der maximalen Genauigkeit oder der Dauerbelastbarkeit gleichzusetzen.
Besonders wichtig ist die Unterscheidung zwischen:
- Skalenendwert beziehungsweise Anzeigebereich.
- Maximal zulässigem Betriebsdruck.
- Überlastgrenze unter spezifizierten Prüfbedingungen.
- Sicherheitstechnischer Belastbarkeit und Versagensverhalten.
Ein Schleppzeiger verändert diese Grenzen nicht.
7.4 Genauigkeitsklasse
Bei einem Manometer der Genauigkeitsklasse 1,0 nach EN 837-1 entspricht die zulässige Anzeigefehlergrenze unter den jeweiligen Referenz- und Prüfbedingungen typischerweise 1 % des Skalenendwerts.
Bei einem Anzeigebereich von 0 bis 250 bar ergibt dies:
Fehlergrenze = ±0,01 · 250 bar = ±2,5 bar
Diese statische Genauigkeitsklasse darf jedoch nicht als garantierte Genauigkeit der Schleppzeigeranzeige für einen kurzen Druckstoß interpretiert werden.
7.5 Skalenendwert nicht als Schutzfunktion ansehen
Ein hoher Skalenendwert ist kein Ersatz für eine geeignete Druckbegrenzung.
Auch ein überlastbares Manometer macht eine zu hohe Prozessdruckbelastung der übrigen Anlage nicht automatisch zulässig.
8. Praxisbeispiel: Kurze Druckspitze und angezeigten Maximalwert berechnen
Ein hydraulischer Prüfstand soll nach Ventilschaltungen auf kurzzeitige Druckerhöhungen untersucht werden.
Ein mechanisches Rohrfedermanometer mit Schleppzeiger dient der lokalen Kontrolle. Zusätzlich wird für eine Referenzuntersuchung ein ausreichend schneller elektronischer Drucksensor mit geeigneter Datenerfassung eingesetzt.
Die Frage lautet, weshalb der Schleppzeiger trotz eines höheren tatsächlichen Druckmaximums einen niedrigeren Wert anzeigen kann.
8.1 Ausgangssituation
Für das folgende Rechenbeispiel werden ausdrücklich frei gewählte Werte angenommen:
- Normaler Prozessdruck: 110 bar.
- Anzeigebereich des Manometers: 0 bis 250 bar.
- Angenommene statische Genauigkeitsklasse des Manometers: 1,0.
- Tatsächlicher Druck während eines idealisierten Rechteckimpulses: 190 bar.
- Dauer des Druckimpulses: 0,040 s beziehungsweise 40 ms.
- Druckänderung gegenüber dem Ausgangszustand: 80 bar.
- Vereinfachtes dynamisches Modell: lineares System erster Ordnung.
- Angenommene Zeitkonstante des Gesamtmesssystems: 0,120 s.
- Für die Vergleichsmessung angenommene Abtastrate: 1.000 Messwerte pro Sekunde.
Diese Werte beschreiben kein bestimmtes WIKA- oder ICS-Manometer. Insbesondere ist die angenommene Zeitkonstante keine zugesicherte Produkteigenschaft.
Das Modell dient ausschließlich dazu, das Prinzip der dynamischen Anzeigeabweichung nachvollziehbar darzustellen.
8.2 Druckänderung berechnen
Der Ausgangsdruck beträgt:
p0 = 110 bar
Während des angenommenen Druckimpulses erreicht der tatsächliche Druck:
pmax = 190 bar
Die Druckänderung beträgt:
Δp = 190 bar – 110 bar
Δp = 80 bar
8.3 Vereinfachtes dynamisches Messmodell
Für ein idealisiertes Messsystem erster Ordnung kann die Antwort auf einen sprunghaften Druckanstieg näherungsweise beschrieben werden durch:
panzeige(t) = p0 + Δp · (1 – e-t/τ)
Dabei ist:
- p0 der ursprüngliche Druck.
- Δp die Höhe des Drucksprungs.
- t die seit Beginn des Drucksprungs verstrichene Zeit.
- τ die angenommene Zeitkonstante.
Die Formel beschreibt eine einfache verzögerte Messantwort. Ein reales mechanisches Manometer kann zusätzlich Reibung, Überschwingen und andere nichtlineare Effekte aufweisen.
8.4 Angezeigten Druck nach 40 ms berechnen
Für den Impuls von 40 ms und die angenommene Zeitkonstante von 120 ms gilt:
t / τ = 0,040 s / 0,120 s
t / τ = 0,3333
Damit:
panzeige = 110 bar + 80 bar · (1 – e-0,3333)
Mit:
e-0,3333 ≈ 0,7165
folgt:
panzeige ≈ 110 bar + 80 bar · 0,2835
panzeige ≈ 132,68 bar
Obwohl der tatsächliche Druck im Modell kurzfristig 190 bar erreicht, steigt die verzögerte mechanische Anzeige während des 40-ms-Impulses nur bis ungefähr 133 bar.
Ein ideal mit dieser Anzeige mitgenommener Schleppzeiger würde daher ungefähr diesen niedrigeren Wert festhalten.
Der tatsächliche Schleppzeiger eines realen Manometers kann sich anders verhalten, da das hier verwendete einfache dynamische Modell nicht alle mechanischen Effekte beschreibt.
8.5 Unterschied zwischen tatsächlichem und angezeigtem Maximum
Der Unterschied zwischen dem angenommenen tatsächlichen Maximaldruck und der berechneten Anzeige beträgt:
Δpdynamisch = 190 bar – 132,68 bar
Δpdynamisch ≈ 57,32 bar
Bezogen auf die Höhe des Druckimpulses werden nur rund 28,35 % der Änderung während der betrachteten Impulsdauer angezeigt.
Das Beispiel zeigt, warum die statische Genauigkeitsklasse eines Manometers allein keine verlässliche Aussage über die vollständige Erfassung sehr kurzer Druckspitzen ermöglicht.
8.6 Statische Fehlergrenze berechnen
Für ein Manometer mit Anzeigebereich 0 bis 250 bar und Genauigkeitsklasse 1,0 ergibt sich eine statische Fehlergrenze von:
±2,5 bar
Die berechnete dynamische Abweichung von rund 57 bar ist erheblich größer.
Dies bedeutet nicht, dass das Manometer seine statische Genauigkeitsspezifikation verletzt. Die Spezifikation einer statischen Prüfung beschreibt nicht automatisch das Verhalten bei einem nur 40 ms dauernden Druckimpuls.
8.7 Bedeutung der elektronischen Datenerfassung
Eine Abtastrate von 1.000 Messwerten pro Sekunde entspricht einem zeitlichen Abstand von:
Δt = 1 / 1.000 s
Δt = 0,001 s = 1 ms
Während eines idealisierten 40-ms-Druckimpulses liegen damit ungefähr 40 Abtastintervalle.
Ob der tatsächliche Druckverlauf korrekt erfasst wird, hängt zusätzlich von der Bandbreite des Drucksensors, der analogen Signalaufbereitung, der Anti-Aliasing-Filterung und der zeitlichen Synchronisierung ab.
Eine hohe Abtastrate allein garantiert keine richtige Spitzenwertmessung.
| Größe | Annahme beziehungsweise Berechnung | Ergebnis |
|---|---|---|
| Normaler Betriebsdruck | Frei gewählter Ausgangszustand | 110 bar |
| Skalenendwert | Manometer 0 bis 250 bar | 250 bar |
| Statische Genauigkeitsklasse | Klasse 1,0 | ±2,5 bar unter den relevanten statischen Prüfbedingungen |
| Tatsächlicher Druckimpuls | Frei gewählter Beispielwert | 190 bar |
| Drucksprunghöhe | 190 bar – 110 bar | 80 bar |
| Impulsdauer | Frei gewählter Beispielwert | 40 ms |
| Angenommene Zeitkonstante | Vereinfachtes Messsystem erster Ordnung | 120 ms |
| Berechnete Anzeige nach 40 ms | 110 + 80 · (1 – e-0,04/0,12) | 132,68 bar |
| Dynamische Differenz | 190 bar – 132,68 bar | 57,32 bar |
| Datenerfassungsrate | 1.000 Messwerte pro Sekunde | 1 ms Abtastintervall |
8.8 Interpretation für die Praxis
Das Rechenbeispiel verdeutlicht einen grundlegenden Unterschied:
Ein mechanischer Schleppzeiger kann anzeigen, dass das Messwerk seit der letzten Rückstellung eine bestimmte maximale Position erreicht hat.
Er beweist damit jedoch nicht, dass der Prozessdruck niemals über diesen Wert hinausgegangen ist.
Ebenso kann aus der Differenz zwischen einem Schleppzeigerwert und einem elektronisch gemessenen Maximum nicht ohne weiteres auf die Zeitkonstante des mechanischen Manometers zurückgerechnet werden.
Für eine solche Bestimmung wären ein definiertes dynamisches Prüfverfahren und ein geeignetes Modell der vollständigen Messkette erforderlich.
Wichtig: Die im Beispiel verwendeten 120 ms sind ausschließlich eine Modellannahme. Die tatsächlichen dynamischen Eigenschaften eines konkreten Schleppzeigermanometers müssen gesondert ermittelt oder durch Herstellerangaben belegt werden.
9. Druckspitzen, Pulsationen und Druckstöße richtig unterscheiden
Der Begriff Druckspitze wird in der Praxis für sehr unterschiedliche Ereignisse verwendet.
Für eine geeignete Manometerauswahl muss geklärt werden, wie diese Ereignisse entstehen und wie lange sie dauern.
9.1 Einzelne Druckspitze
Eine einzelne Druckspitze ist eine zeitlich begrenzte Druckerhöhung gegenüber dem vorherigen Druckniveau.
Sie kann beispielsweise bei einer schnellen Ventilschaltung entstehen.
Die Dauer kann je nach Anwendung sehr unterschiedlich sein.
9.2 Wiederkehrende Druckpulsation
Pulsationen sind wiederkehrende Druckschwankungen.
Sie können beispielsweise durch Verdrängerpumpen, Kolbenbewegungen oder zyklische Ventilvorgänge entstehen.
Die wiederholte Belastung kann sowohl das Messelement als auch das Zeigerwerk mechanisch beanspruchen.
9.3 Druckstoß
Ein Druckstoß kann beispielsweise entstehen, wenn eine strömende Flüssigkeit sehr schnell abgebremst wird.
In hydraulischen Leitungen können sich dabei Druckwellen ausbreiten.
Die Höhe und Dauer hängen unter anderem von der Strömungsgeschwindigkeit, der Kompressibilität des Mediums, der Elastizität der Leitung und der Schaltcharakteristik ab.
Eine einfache Gleichsetzung zwischen stationärem Systemdruck und kurzzeitigem Druckstoß ist deshalb nicht zulässig.
9.4 Mechanische Schwingung
Ein flatternder Manometerzeiger kann auch durch mechanische Erschütterungen der Anlage beeinflusst werden.
Zeigerbewegung ist somit nicht in jedem Fall ein eindeutiger Nachweis einer gleich großen tatsächlichen Prozessdruckschwankung.
9.5 Bedeutung für den Schleppzeiger
Der Schleppzeiger unterscheidet nicht selbstständig zwischen einem echten Druckstoß, einer Pulsation oder einer mechanischen Zeigerschwingung.
Er speichert lediglich die höchste mechanisch erreichte Position.
Die Ursache muss durch das gesamte Anlagen- und Messverhalten ermittelt werden.
10. Zeigerträgheit, Reibung und mechanische Hysterese
Das Zeigerwerk eines Manometers enthält mechanische Übertragungselemente, die sich bei Druckänderungen bewegen.
Die Dynamik wird unter anderem von deren Masse, Steifigkeit, Reibung und Dämpfung bestimmt.
10.1 Massenträgheit
Eine bewegte Masse kann ihre Geschwindigkeit nicht sprunghaft ändern.
Bei schnellen Druckänderungen benötigt das mechanische Messsystem Zeit, um eine neue Stellung zu erreichen.
Dies kann zu einer verzögerten Anzeige führen.
10.2 Reibung im Zeigerwerk
Mechanische Reibung kann dazu führen, dass kleine oder schnelle Druckänderungen nicht vollständig in Zeigerbewegung umgesetzt werden.
Beim Schleppzeiger kommt das für die Maximalwertspeicherung erforderliche Haltemoment hinzu.
Ist die Mitnahme schwergängig, kann sich die zusätzliche mechanische Belastung ungünstig auf das Anzeigeverhalten auswirken.
10.3 Hysterese
Als Hysterese wird bei der Druckmessung unter anderem die unterschiedliche Anzeige bei gleichem Prüfdruck während steigender und fallender Druckbeaufschlagung bezeichnet.
Sie kann durch elastische und mechanische Eigenschaften des Messsystems beeinflusst werden.
Ein Schleppzeiger darf diese Unterschiede nicht als eigenständige Information über den tatsächlichen Prozessdruck verschleiern.
10.4 Resonanz und Überschwingen
Das mechanische System kann eigene Schwingungsfrequenzen besitzen.
Werden diese angeregt, können unerwartet große Zeigerauslenkungen entstehen.
Ein Schleppzeiger kann eine solche Auslenkung festhalten, auch wenn sie nicht dem höchsten quasi-statisch zugehörigen Druckwert entspricht.
10.5 Alterung und Verschleiß
Wiederholte Belastungen, Vibrationen und lange Betriebszeiten können das Verhalten des Messwerks verändern.
Deshalb sollte ein Schleppzeigermanometer mit auffälliger oder schwergängiger Zeigerbewegung nicht ohne Prüfung weiter für wichtige Diagnoseaufgaben verwendet werden.
11. Gehäusefüllung, Drossel und Druckstoßdämpfer bewerten
Mechanische Druckmessgeräte werden häufig durch zusätzliche Maßnahmen gegen Pulsationen und Vibrationen geschützt.
Dabei muss zwischen einer Dämpfung innerhalb des Manometers und einer Dämpfung des Drucksignals vor dem Messelement unterschieden werden.
11.1 Flüssigkeitsgefüllte Manometer
Bei flüssigkeitsgefüllten Manometern befindet sich eine geeignete Füllflüssigkeit im Gehäuse.
Sie reduziert insbesondere die Auswirkungen von Vibrationen auf das Messwerk und kann die Ablesbarkeit verbessern.
Typische Füllmedien sind Glyzerin beziehungsweise geeignete Glyzerin-Wasser-Gemische oder Silikonöle, abhängig von Ausführung und Einsatztemperatur.
Eine Gehäusefüllung schützt mechanische Komponenten, macht das Instrument aber nicht automatisch zu einem schnell reagierenden Spitzenwertmessgerät.
11.2 Drossel im Prozessanschluss
Eine Drossel begrenzt die schnelle Druckübertragung über den Anschlussweg.
Dadurch können pulsierende Belastungen des Messelements reduziert werden.
Gleichzeitig können kurze Druckspitzen am eigentlichen Prozessort deutlich anders ausfallen als der vom Manometer erfasste Verlauf.
11.3 Druckstoßdämpfer
Geeignete Druckstoßdämpfer beziehungsweise Snubber können für stark schwankende Prozessdrücke verwendet werden.
Sie müssen hinsichtlich Messstoff, Viskosität, Temperatur, Druckbereich und Verschmutzungsneigung ausgewählt werden.
Eine zu starke Dämpfung kann dazu führen, dass das Manometer kurzzeitige Drucküberhöhungen kaum noch anzeigt.
11.4 Zielkonflikt zwischen Schutz und Spitzenwerterfassung
In vielen Anwendungen besteht ein Zielkonflikt:
Eine wirksame Dämpfung soll das mechanische Manometer vor zerstörerischen Pulsationen schützen.
Die genaue Erfassung der ursprünglichen schnellen Druckspitzen erfordert dagegen eine ausreichend dynamische Druckmessung.
Diese beiden Aufgaben sollten gegebenenfalls mit unterschiedlichen Messsystemen gelöst werden.
11.5 Parallelmessung
Eine praktische Lösung kann darin bestehen, ein robustes, geeignet gedämpftes Manometer für die örtliche Prozessanzeige einzusetzen und parallel einen ausreichend schnellen Drucksensor für die zeitaufgelöste Diagnose vorzusehen.
Die Messpunkte, Anschlussbedingungen und dynamischen Eigenschaften müssen für beide Systeme fachgerecht ausgelegt werden.
12. Einfluss von Messleitungen und Anschlussvolumen
Nicht nur das Manometer selbst, sondern auch die mechanische Verbindung zum Prozess kann das Drucksignal beeinflussen.
12.1 Lange Druckmessleitungen
Eine längere Messleitung besitzt ein bestimmtes Innenvolumen und mechanische Eigenschaften.
In Kombination mit dem Medium und dem angeschlossenen Messgerät können zeitabhängige Übertragungseffekte auftreten.
Das am Manometer ankommende Drucksignal kann deshalb gegenüber dem Druck direkt an der Prozessstelle verzögert oder verändert sein.
12.2 Eingeschlossene Gasvolumina
Bei hydraulischen Systemen können eingeschlossene Gasblasen das dynamische Verhalten stark beeinflussen.
Da Gase wesentlich kompressibler sind als Flüssigkeiten, kann ein zusätzliches Gasvolumen die Reaktion der Messstrecke verändern.
Es darf deshalb nicht ohne Prüfung angenommen werden, dass eine mechanisch korrekt angeschlossene Messleitung auch dynamisch unverfälscht misst.
12.3 Engstellen und Verschmutzungen
Sehr enge Anschlussbohrungen oder verschmutzte Drosseln können die Druckübertragung verlangsamen.
Dies kann zu einem trägen Messwertzeiger und entsprechend niedrigeren gespeicherten Schleppzeigerständen bei kurzen Ereignissen führen.
12.4 Resonanzen
Leitungsgeometrie, Medium und Anschlussvolumen können bestimmte dynamische Frequenzen verstärken oder abschwächen.
Je nach Anwendung können dadurch unerwartete Druckschwingungen an der Messstelle entstehen.
12.5 Messpunktvergleich
Werden zwei Messgeräte an unterschiedlichen Prozessstellen eingesetzt, kann eine Abweichung auf echte lokale Druckunterschiede zurückzuführen sein.
Deshalb müssen bei einem Vergleich die Positionen und Anschlusswege dokumentiert werden.
13. Messstoffe, Werkstoffe und Temperaturgrenzen
Die Auswahl eines Manometers muss zum tatsächlich vorhandenen Messstoff passen.
Besonders wichtig sind die gas- beziehungsweise flüssigkeitsberührten Werkstoffe des Messelements und des Prozessanschlusses.
13.1 Hydrauliköle
Bei hydraulischen Anwendungen sind unter anderem die Verträglichkeit der Dichtungen, die Betriebstemperatur, Verschmutzungen und die möglichen Druckspitzen zu berücksichtigen.
Flüssigkeitsgefüllte Manometer können bei hohen Vibrationen und dynamischen Belastungen Vorteile bieten.
13.2 Pneumatische Systeme
Bei gasförmigen Medien sind die zulässigen Betriebsbedingungen des jeweiligen Manometers sowie die erforderliche Sicherheitsausführung zu beachten.
Eine gefährdungsbezogene Auswahl ist insbesondere bei höheren Gasdrücken wichtig.
13.3 Aggressive Prozessmedien
Für aggressive Medien kommen geeignete Edelstahlmanometer oder besondere Werkstoffausführungen infrage.
Die allgemeine Bezeichnung Edelstahl ersetzt dabei keine konkrete Werkstoffverträglichkeitsprüfung.
13.4 Hochviskose oder kristallisierende Medien
Hochviskose oder kristallisierende Messstoffe können den Messanschluss zusetzen.
Bei solchen Anwendungen können spezielle Prozessanschlüsse oder geeignete Druckmittler erforderlich sein.
Der Schleppzeiger selbst beseitigt keine Fehler durch eine ungeeignete Prozessanbindung.
13.5 Mediumtemperatur
Die zulässige Mediumtemperatur kann von der zulässigen Umgebungstemperatur des Manometers abweichen.
Bei erhöhten Temperaturen sind geeignete Schutz- oder Trennelemente zu prüfen.
13.6 Füllflüssigkeit und Umgebungstemperatur
Die Viskosität einer Gehäusefüllung ist temperaturabhängig.
Dadurch kann sich das Dämpfungsverhalten unter unterschiedlichen Umgebungstemperaturen verändern.
Für Anwendungen mit großen Temperaturunterschieden muss deshalb die konkrete Füllflüssigkeit zur Umgebung und Messaufgabe passen.
14. Schleppzeiger richtig zurückstellen und dokumentieren
Die Aussage eines Schleppzeigers bezieht sich grundsätzlich auf den Zeitraum seit seiner letzten Rückstellung.
Ohne einen eindeutig definierten Beobachtungszeitraum ist die diagnostische Aussage begrenzt.
14.1 Rückstellung nach Herstellervorgabe
WIKA beschreibt für entsprechende Ausführungen ein Verstellschloss in der Sichtscheibe, mit dem der Schleppzeiger über einen vorgesehenen Verstellschlüssel zurückgesetzt werden kann.
Die Rückstellung muss entsprechend den Angaben für die konkrete Geräteausführung erfolgen.
Ein gewaltsames Verdrehen des Verstellschlosses oder ein Eingriff durch die Sichtscheibe ist unzulässig.
14.2 Sichtscheibe schützen
Unsachgemäße Betätigung kann die Sichtscheibe beschädigen.
Bei gefüllten Geräten kann eine beschädigte Sichtscheibe außerdem zum Austritt der Gehäusefüllflüssigkeit führen.
Die vom Hersteller vorgesehene Betätigung ist deshalb einzuhalten.
14.3 Beobachtungszeitraum definieren
Vor einer geplanten Beobachtung sollte dokumentiert werden, wann der Schleppzeiger zurückgestellt wurde.
Dies kann beispielsweise vor dem Beginn eines freigegebenen Maschinenzyklus oder zu Beginn eines Wartungsintervalls erfolgen.
14.4 Ablesung dokumentieren
Für eine nachvollziehbare Aufzeichnung sollten mindestens folgende Angaben erfasst werden:
- Bezeichnung der Messstelle.
- Manometermodell, Messbereich und gegebenenfalls Seriennummer.
- Datum und Uhrzeit der letzten Rückstellung.
- Aktueller Druckwert bei der Ablesung.
- Stellung des Schleppzeigers.
- Bekannte Betriebsereignisse während des Beobachtungszeitraums.
- Auffälligkeiten oder sichtbare Beschädigungen.
14.5 Nach einem Ereignis
Bei einem unerwartet hohen Schleppzeigerstand sollte die Stellung zunächst dokumentiert werden.
Eine Rückstellung darf nicht dazu führen, dass wichtige Informationen für eine technische Untersuchung verloren gehen.
Ob eine erneute Inbetriebnahme zulässig ist, richtet sich nach den betrieblichen Sicherheitsvorgaben und der Bewertung des festgestellten Ereignisses.
15. Dynamische Erfassung und elektronische Spitzenwertmessung
Für die genaue Bewertung kurzer Druckspitzen kann eine zeitaufgelöste elektronische Messung erforderlich sein.
Dies gilt insbesondere, wenn nicht nur ein höchster angezeigter Wert, sondern auch die Dauer, Form und Wiederholung der Druckereignisse relevant sind.
15.1 Drucksensor und Bandbreite
Ein dynamisch geeigneter Drucksensor muss die interessierenden Frequenzanteile des Druckverlaufs erfassen können.
Die statische Genauigkeit allein beschreibt diese Eigenschaft nicht.
Wichtig sind insbesondere Bandbreite, Ansprechverhalten, Überlastfähigkeit und die Eigenschaften des Ausgangssignals.
15.2 Abtastrate
Die Datenerfassung muss ausreichend schnell sein, um relevante Druckereignisse zeitlich aufzulösen.
Eine zu niedrige Abtastrate kann dazu führen, dass ein kurzer Druckimpuls zwischen zwei Messzeitpunkten liegt und nicht vollständig erfasst wird.
15.3 Anti-Aliasing
Eine geeignete Erfassung benötigt eine passende analoge Bandbegrenzung vor der Digitalisierung.
Andernfalls können höherfrequente Signalanteile als scheinbar niederfrequente Messwertschwankungen erscheinen.
15.4 Digitale Maximalwertspeicherung
Eine elektronische Spitzenwertfunktion kann den höchsten digital erfassten Wert seit einem Reset speichern.
Für die Aussagekraft müssen jedoch Messrate, Filterung, Messbereich und gegebenenfalls interne Aktualisierungszeiten bekannt sein.
15.5 Zeitabhängige Druckkurve
Eine vollständige Druck-Zeit-Aufzeichnung kann zusätzlich Informationen über den Verlauf einer Druckspitze liefern.
Damit lässt sich beispielsweise unterscheiden, ob ein Druckwert nur sehr kurz oder über längere Zeit vorlag.
Diese Information liefert ein rein mechanischer Schleppzeiger nicht.
15.6 Elektronische Messung ist nicht automatisch sicherheitsgerichtet
Auch ein elektronischer Drucksensor mit schneller Datenerfassung ist nicht allein aufgrund seiner Messgeschwindigkeit als sicherheitsgerichtete Überwachungseinrichtung geeignet.
Eine sicherheitsbezogene Funktion erfordert eine entsprechende Auslegung und Bewertung der gesamten Funktion.
16. Kalibrierung, Funktionsprüfung und Wiederholbarkeit
Eine Kalibrierung überprüft die Beziehung zwischen einem bekannten Referenzdruck und der Anzeige des Manometers.
Beim Schleppzeigermanometer ist zusätzlich zu prüfen, ob der Maximalwertzeiger seine vorgesehene Funktion ordnungsgemäß erfüllt.
16.1 Statische Druckkalibrierung
Für eine statische Kalibrierung wird das Manometer mit einem geeigneten Druckstandard verglichen.
Die Referenz muss hinsichtlich Messbereich, Messunsicherheit und Druckart zur Prüfaufgabe passen.
Die Prüfung erfolgt an festgelegten Druckpunkten unter geeigneten und stabilen Bedingungen.
16.2 Steigende und fallende Druckpunkte
Durch Prüfungen bei steigender und fallender Druckbeaufschlagung lassen sich unter anderem Abweichungen und Hysterese beurteilen.
Der Schleppzeiger muss bei einer solchen Prüfung so behandelt werden, dass seine Mitnahme die beabsichtigte Messung nicht unbeabsichtigt verändert.
16.3 Funktionsprüfung des Schleppzeigers
Die zusätzliche Schleppzeigerfunktion kann mit einem dafür geeigneten und vom Hersteller vorgesehenen Prüfverfahren untersucht werden.
Zu prüfen ist unter anderem:
- Ob der Hauptzeiger den Schleppzeiger bei einer geeigneten Druckerhöhung mitnimmt.
- Ob der Schleppzeiger nach der Druckreduzierung in seiner Position bleibt.
- Ob sich der Schleppzeiger ordnungsgemäß zurückstellen lässt.
- Ob mechanische Auffälligkeiten wie Klemmen oder ungewöhnliche Reibung erkennbar sind.
16.4 Kalibrierung des Schleppzeigers
Ein Kalibrierschein für die statische Manometeranzeige ist nicht automatisch ein Nachweis über die genaue Spitzenwerterfassung des zusätzlichen Schleppzeigers.
Wenn eine quantitative Aussage zur Maximalwertanzeige benötigt wird, muss der tatsächliche Prüfumfang entsprechend festgelegt werden.
16.5 Dynamische Prüfung
Eine dynamische Prüfung untersucht das Verhalten des Messsystems bei definierten zeitabhängigen Druckverläufen.
Sie benötigt eine geeignete Prüfeinrichtung und einen ausreichend schnellen Referenzmessweg.
Eine gewöhnliche statische Kalibrierung ersetzt diese Untersuchung nicht.
16.6 Prüfintervalle
Die geeigneten Kalibrier- und Prüfintervalle hängen von Anwendung, Häufigkeit der Belastung, Umgebungsbedingungen und Qualitätsanforderungen ab.
Nach außergewöhnlicher Überlast oder auffälligem Zeigerverhalten kann eine außerplanmäßige Prüfung erforderlich sein.
17. Messunsicherheit und Aussagekraft des gespeicherten Maximums
Die Unsicherheit eines Schleppzeigerwertes lässt sich nicht allein aus der Genauigkeitsklasse des Manometers ableiten.
Mehrere unterschiedliche Einflussgrößen müssen berücksichtigt werden.
17.1 Statische Genauigkeitsklasse
Die statische Genauigkeitsklasse beschreibt die Fehlergrenzen der gewöhnlichen Anzeige unter den dafür vorgesehenen Prüfbedingungen.
Diese Angabe kann als Grundlage für die Beurteilung eines langsam erreichten Druckwerts dienen.
17.2 Zusätzliche mechanische Mitnahme
Der Schleppzeiger besitzt eine eigene mechanische Funktion.
Reibung, Haltemoment und mögliche Ableseunterschiede können zusätzliche Beiträge zur Abweichung verursachen.
17.3 Dynamische Abweichung
Kurze Druckereignisse können zeitlich schneller verlaufen als die Bewegung des Messwerks.
Die daraus entstehende Abweichung ist anwendungsabhängig und muss bei Bedarf gesondert bestimmt werden.
17.4 Einfluss der Installation
Drosseln, Messleitungen und angeschlossene Volumina können die am Messwerk ankommende Druckänderung beeinflussen.
Die tatsächliche Druckspitze an der Prozessstelle muss deshalb nicht mit dem zeitabhängigen Druck am Messelement übereinstimmen.
17.5 Ableseunsicherheit
Skalenteilung, Zeigerbreite, Parallaxe und Beleuchtung beeinflussen die Ablesung.
Auch der rote Schleppzeiger besitzt eine endliche Breite, sodass seine Stellung nicht beliebig genau bestimmt werden kann.
17.6 Keine pauschale Korrektur
Es ist nicht zulässig, eine vermutete dynamische Abweichung einfach durch einen pauschalen Zuschlag zum Schleppzeigerwert zu korrigieren.
Ein solcher Zuschlag wäre nur dann gerechtfertigt, wenn er durch eine geeignete Untersuchung und ein anwendbares dynamisches Modell begründet ist.
Ohne diese Informationen bleibt der mechanisch gespeicherte Wert ein diagnostischer Hinweis und kein vollständig validierter Prozessspitzenwert.
18. Betriebssicherheit, Schutzfunktionen und Grenzwerte
Ein Schleppzeigermanometer kann das Erkennen von Druckauffälligkeiten erleichtern.
Es verhindert jedoch keine gefährliche Drucküberschreitung.
18.1 Anzeige und Schutzfunktion unterscheiden
Der Schleppzeiger ist eine zusätzliche mechanische Anzeigefunktion.
Er ersetzt keine Druckbegrenzung, keine geeignete Schaltfunktion und keine sicherheitsgerichtete Abschaltung.
18.2 Sicherheitsausführung des Manometers
Bei bestimmten Anwendungen sind erhöhte Anforderungen an die Gehäusesicherheit zu beachten.
Für Rohrfedermanometer beschreibt EN 837-1 unter anderem Sicherheitsausführungen mit entsprechenden Schutzmaßnahmen.
Bei einer Sicherheitsausführung S3 gehören eine bruchsichere Trennwand zwischen Messsystem und Zifferblatt sowie eine ausblasbare Rückwand zum Schutzkonzept.
18.3 Gasförmige Medien
Bei gasförmigen Medien können bei einem Versagen des Druckmesssystems besondere Gefährdungen entstehen.
Die konkrete Sicherheitsausführung ist anhand der Betriebsbedingungen und der relevanten Hersteller- beziehungsweise Normvorgaben auszuwählen.
18.4 Überlastgrenzen
Der Schleppzeiger erhöht weder die Überlastbarkeit des Rohrfedermesselements noch die Belastbarkeit des Prozessanschlusses.
Ein gespeicherter Maximalwert nahe dem Skalenendwert sollte Anlass sein, die Betriebsbedingungen und die zulässige Belastbarkeit zu prüfen.
18.5 Druckspitzen als mögliche Ursache von Schäden
Wiederholte Druckstöße können nicht nur das Manometer, sondern auch weitere Komponenten einer Anlage beanspruchen.
Ein auffälliger Schleppzeigerstand kann deshalb auf die Notwendigkeit einer weitergehenden Prozessuntersuchung hinweisen.
18.6 Grenzen mechanischer Kontrolle
Ein rein mechanischer Schleppzeiger kann keine automatisierte Bewertung der Ereignisdauer oder Ereignishäufigkeit leisten.
Wenn die Sicherheit einer Anlage davon abhängt, dass bestimmte Druckgrenzen nicht überschritten werden, ist ein dafür geeigneter Schutzaufbau erforderlich.
19. Typische Anwendungen im Maschinen- und Anlagenbau
Schleppzeigermanometer können in zahlreichen industriellen Anwendungen hilfreich sein, wenn die Beobachtung vorübergehender Druckerhöhungen im Vordergrund steht.
19.1 Hydraulikaggregate
In hydraulischen Anlagen können Schaltvorgänge, Lastwechsel und Druckbegrenzungsfunktionen zu kurzzeitigen Druckänderungen führen.
Ein Schleppzeiger kann anzeigen, ob seit seiner Rückstellung erhöhte mechanische Druckanzeigen aufgetreten sind.
19.2 Pumpen
Bei Pumpen können unterschiedliche Betriebszustände Druckschwankungen verursachen.
Eine mechanische Maximalwertanzeige kann zur Betriebsbeobachtung beitragen.
Bei starken Pulsationen ist allerdings die richtige Dämpfung entscheidend.
19.3 Kompressoren
Auch Kompressoranlagen können wiederkehrende Druckschwankungen aufweisen.
Die Wahl des Manometers muss daher die dynamischen Belastungen und das verwendete Gas berücksichtigen.
19.4 Prüfstände
In Prüfständen kann ein Schleppzeigermanometer als zusätzliche Sichtkontrolle eingesetzt werden.
Für den quantitativen Nachweis definierter schneller Druckmaxima ist jedoch gegebenenfalls eine gesonderte dynamische Messung notwendig.
19.5 Druckspeicher
In hydraulischen Speichersystemen kann die Beobachtung des maximalen Betriebsdrucks zur Fehlerdiagnose beitragen.
Dabei müssen hydraulischer Systemdruck, eventueller Gasvorfülldruck und die tatsächlichen Messstellen eindeutig unterschieden werden.
19.6 Wartung und vorbeugende Instandhaltung
Ein Schleppzeiger kann helfen, auffällige Betriebszustände zwischen zwei Kontrollgängen zu erkennen.
Seine Aussagekraft steigt, wenn die Rückstellzeitpunkte und beobachteten Maximalwerte systematisch dokumentiert werden.
20. Systematischer Prüf- und Inbetriebnahmeablauf
Für die Installation und Nutzung eines Schleppzeigermanometers empfiehlt sich ein systematischer Ablauf.
- Messaufgabe definieren: Festlegen, ob ein mechanisch gespeicherter Maximalwert ausreicht oder eine zeitaufgelöste Druckspitzenmessung erforderlich ist.
- Prozessbedingungen erfassen: Normaldruck, maximal mögliche Druckbelastung, Medium, Temperatur und Dynamik dokumentieren.
- Messbereich auswählen: Skalenendwert und zulässige Dauerbelastung entsprechend der Gerätespezifikation festlegen.
- Sicherheitsausführung prüfen: Erforderliche Gehäuse- und Personenschutzmaßnahmen berücksichtigen.
- Werkstoffe auswählen: Medienberührte Teile und Dichtungen auf Verträglichkeit prüfen.
- Prozessanschluss festlegen: Gewinde, Dichtprinzip, Anschlusslage und Einbausituation kontrollieren.
- Schleppzeigeroption bestätigen: Prüfen, dass die tatsächlich bestellte Geräteausführung über die gewünschte mechanische Maximalwertfunktion verfügt.
- Dämpfung bewerten: Feststellen, ob Gehäusefüllung, Drossel oder Snubber erforderlich sind und wie sie die gewünschte Messfunktion beeinflussen.
- Messstelle installieren: Montage entsprechend der Herstellervorgaben und des freigegebenen Anlagenverfahrens ausführen.
- Dichtheit prüfen: Die Messstelle nach dem vorgesehenen Prüfverfahren kontrollieren.
- Nullpunkt prüfen: Anzeige bei dafür geeignetem Referenzzustand kontrollieren.
- Statische Funktionsprüfung durchführen: Druckanzeige mit einer geeigneten Referenz vergleichen.
- Schleppzeigerfunktion prüfen: Mitnahme, Haltewirkung und Rückstellung nach Herstellervorgabe kontrollieren.
- Rückstellung dokumentieren: Einen eindeutigen Beginn des Beobachtungszeitraums festhalten.
- Betriebsbeobachtung durchführen: Im freigegebenen Betrieb die Veränderung von Haupt- und Schleppzeiger verfolgen.
- Maximalwert ablesen: Schleppzeigerstellung und aktuellen Druckwert getrennt dokumentieren.
- Auffälligkeiten bewerten: Unerwartet hohe Werte nicht ohne Prüfung als exaktes tatsächliches Druckmaximum interpretieren.
- Bei Bedarf Referenzmessung vorsehen: Für kurze Druckereignisse ein dynamisch geeignetes elektronisches Messsystem einsetzen.
- Gerätezustand kontrollieren: Nach ungewöhnlichen Druckereignissen das Manometer auf notwendige Prüfung oder Austausch bewerten.
- Ergebnisse dokumentieren: Messbedingungen, Gerätedaten, Ergebnisse und getroffene Maßnahmen nachvollziehbar festhalten.
Die Rückstellung des Schleppzeigers und eventuelle Eingriffe in die Messstelle dürfen nur entsprechend der Herstelleranleitung und der betrieblich freigegebenen Vorgehensweise erfolgen.
21. Typische Fehlerbilder und gezielte Diagnose
Bei auffälligen Schleppzeigerständen muss zunächst zwischen mechanischen Funktionsproblemen und tatsächlichen Prozessdruckänderungen unterschieden werden.
Die folgenden Fehlerbilder zeigen typische Ursachen und geeignete Prüfansätze.
| Fehlerbild | Mögliche Ursache | Geeignete Diagnose |
|---|---|---|
| Schleppzeiger bleibt deutlich unter einem elektronisch erfassten Druckmaximum | Kurzer Druckimpuls, mechanische Trägheit, Dämpfung oder unterschiedliche Messstellen | Messpunkte und Zeitverläufe vergleichen, dynamische Eigenschaften der vollständigen Messkette prüfen |
| Schleppzeiger zeigt einen ungewöhnlich hohen Wert | Echte Drucküberhöhung oder mechanisches Überschwingen | Betriebsereignisse prüfen und gegebenenfalls zeitaufgelöste Referenzmessung durchführen |
| Schleppzeiger wird nicht mitgenommen | Schwergängigkeit, fehlerhafte Position oder beschädigter Mitnehmermechanismus | Funktionsprüfung nach Herstellerangaben durchführen |
| Schleppzeiger fällt mit dem Hauptzeiger zurück | Unzureichende Haltewirkung oder mechanische Beschädigung | Haltefunktion und Zustand des Geräts prüfen |
| Rückstellung ist schwergängig | Mechanische Störung, Verschmutzung oder unsachgemäße Betätigung | Verstellmechanismus gemäß Herstelleranleitung prüfen; keine Gewalt anwenden |
| Hauptzeiger flattert stark | Druckpulsationen, Vibrationen oder mechanische Resonanz | Prozessdruck und Umgebungserschütterungen unterscheiden, Dämpfung beurteilen |
| Manometer reagiert verzögert | Drosselung, verengter Prozessanschluss, lange Messleitung oder starke Dämpfung | Anschlussweg und dynamische Übertragung prüfen |
| Manometer zeigt nach einem Ereignis einen Nullpunktfehler | Mögliche Überlast, bleibende Verformung oder mechanische Beschädigung | Außerplanmäßige Prüfung und gegebenenfalls Austausch |
| Abweichung zwischen zwei mechanischen Manometern | Unterschiedliche Genauigkeit, Einbaubedingungen, Dämpfung oder örtliche Druckunterschiede | Statische Vergleichsprüfung und Beurteilung der Messstellen |
| Schleppzeigerstand ist keinem Ereignis zuzuordnen | Letzter Rückstellzeitpunkt unbekannt | Dokumentierten Beobachtungszeitraum einführen |
| Sichtscheibe oder Gehäusefüllung beschädigt | Mechanische Beschädigung oder fehlerhafte Rückstellbetätigung | Gerät nach sicherem Verfahren außer Betrieb nehmen und überprüfen |
Die genannten Ursachen sind Diagnosemöglichkeiten und keine eindeutigen Fehlernachweise.
Insbesondere bei sicherheitsrelevanten Druckereignissen muss die Bewertung anhand geeigneter Messungen und des vorgesehenen Anlagenverfahrens erfolgen.
22. Passende ICS-Produkte und Auswahlmöglichkeiten
ICS Schneider Messtechnik bietet verschiedene mechanische Druckmessgeräte für Maschinenbau, Hydraulik, Pneumatik und Prozessindustrie an.
Für einen Schleppzeiger ist entscheidend, dass die gewünschte Zusatzfunktion in der konkreten Manometerkonfiguration vorgesehen und mit den übrigen Ausstattungsmerkmalen kompatibel ist.
22.1 WIKA PG23CP – Rohrfedermanometer für Schalttafeleinbau
Das WIKA PG23CP ist ein industrielles Rohrfedermanometer aus CrNi-Stahl für den Einbau in Bedien- und Schalttafeln.
Es eignet sich beispielsweise für industrielle Hydraulikaggregate, Wellhead Control Panels und Anwendungen in der Prozessindustrie.
Zu den dokumentierten Eigenschaften gehören:
- Rohrfeder-Messprinzip nach EN 837-1 beziehungsweise ASME B40.100.
- Nenngrößen 63 und 100 mm.
- Anzeigebereiche abhängig von der Ausführung bis 1.600 bar.
- Genauigkeitsklasse 1,6 für NG 63 beziehungsweise Klasse 1,0 für NG 100 nach EN 837-1.
- Vollverschweißter Anbauring für geeignete Schalttafeleinbauten mit Schutzart IP66.
- Ausführungen der Sicherheitsstufen S1 und S3.
- Optionale Gehäusefüllungen je nach Konfiguration.
- Konfigurierbarer roter Schleppzeiger auf der Sichtscheibe gemäß WIKA-Datenblatt PM 02.24, Ausgabe 12/2024.
Das PG23CP ist damit besonders interessant, wenn eine kompakte, gut sichtbare lokale Druckanzeige mit einer dokumentierten Schleppzeigeroption benötigt wird.
Der rote Schleppzeiger ist jedoch eine optionale Ausstattungsvariante und nicht automatisch Bestandteil jeder angebotenen PG23CP-Ausführung.
Bei der Bestellung müssen daher unter anderem Messbereich, Nenngröße, Sicherheitsstufe, Gehäusefüllung, Anschlussvariante und Schleppzeiger ausdrücklich spezifiziert werden.
Auch für dieses Gerät gilt: Die Schleppzeigeroption allein garantiert keine vollständige Erfassung beliebig kurzer Druckspitzen.
Weitere Informationen: WIKA PG23CP bei ICS Schneider Messtechnik
22.2 WIKA 232.50 und 233.50 – Edelstahl-Rohrfedermanometer
Die WIKA-Typen 232.50 und 233.50 sind Rohrfedermanometer aus CrNi-Stahl für industrielle und prozesstechnische Anwendungen.
Sie werden unter anderem für gasförmige und flüssige, nicht hochviskose und nicht kristallisierende Medien angeboten.
Wichtige dokumentierte Eigenschaften sind:
- Mechanisches Rohrfedermesssystem.
- Messstoffberührte Bauteile aus CrNi-Stahl.
- Nenngrößen 63, 100 und 160 mm.
- Anzeigebereiche je nach Nenngröße bis 1.600 bar.
- Genauigkeitsklasse 1,6 bei NG 63 und Klasse 1,0 bei NG 100 beziehungsweise NG 160.
- Typ 233.50 mit Gehäusefüllung für geeignete dynamisch belastete Anwendungen.
- Verschiedene Prozessanschlüsse und Ausführungsoptionen.
Diese Geräte sind insbesondere dann interessant, wenn die Medienverträglichkeit eines Edelstahlmesssystems und eine robuste örtliche Anzeige im Vordergrund stehen.
Für die gewünschte Schleppzeigerfunktion muss bei dieser Baureihe die Verfügbarkeit und Kombination mit den übrigen Optionen für die konkrete Bestellkonfiguration bestätigt werden.
Eine generelle Serienausstattung mit Schleppzeiger wird hier nicht vorausgesetzt.
Weitere Informationen: WIKA 232.50 / 233.50 bei ICS Schneider Messtechnik
22.3 WIKA 232.30 und 233.30 – Sicherheits-Rohrfedermanometer
Die WIKA-Typen 232.30 und 233.30 sind für Anwendungen mit erhöhten Anforderungen an den Personenschutz vorgesehen.
Die Manometer besitzen eine Sicherheitsausführung S3 mit bruchsicherer Trennwand zwischen Messsystem und Zifferblatt sowie einer ausblasbaren Rückwand.
Zu den dokumentierten Eigenschaften gehören:
- Ausführung nach EN 837-1 und ASME B40.100.
- Messstoffberührte Komponenten aus CrNi-Stahl.
- Für geeignete gasförmige und flüssige Prozessmedien.
- Anzeigebereiche von 0 bis 0,6 bar bis zu 0 bis 1.600 bar in den spezifizierten Ausführungen.
- Hohe Lastwechselbeständigkeit und Schockfestigkeit.
- Typ 233.30 mit Gehäusefüllung für anspruchsvolle dynamische Betriebsbedingungen.
Diese Produktfamilie kommt besonders dann infrage, wenn die geeignete Sicherheitsausführung ein entscheidendes Auswahlkriterium ist.
Ob ein Schleppzeiger in der gewünschten Kombination aus Nenngröße, Sicherheitsausführung und Gehäusefüllung lieferbar ist, muss für die konkrete Variante geprüft werden.
Der Schleppzeiger darf die sicherheitstechnischen Eigenschaften des Manometers nicht beeinträchtigen.
Weitere Informationen: WIKA 232.30 / 233.30 bei ICS Schneider Messtechnik
22.4 WIKA 213.53 – Flüssigkeitsgefülltes Industrie-Rohrfedermanometer
Das WIKA 213.53 ist ein flüssigkeitsgefülltes mechanisches Rohrfedermanometer für industrielle Anwendungen mit erhöhten dynamischen Belastungen und Vibrationen.
Das Gerät besitzt ein CrNi-Stahl-Gehäuse und medienberührte Komponenten aus Kupferlegierung.
Dokumentierte Eigenschaften sind:
- Mechanisches Rohrfedermesssystem nach EN 837-1 beziehungsweise ASME B40.100.
- Nenngrößen 50, 63 und 100 mm.
- Anzeigebereiche abhängig von der Konfiguration bis 1.000 bar.
- Gehäusefüllung zur Dämpfung von Schwingungen und dynamischen Belastungen.
- Schutzart IP65.
- Genauigkeitsklasse bis Klasse 1,0 in geeigneten Ausführungen.
- Verschiedene Anschlusslagen und Möglichkeiten zum Schalttafeleinbau.
Das WIKA 213.53 ist eine mögliche Lösung für robuste örtliche Druckanzeigen in Hydraulik-, Pumpen- und Kompressoranwendungen, sofern die verwendeten Medien die medienberührten Kupferlegierungen nicht angreifen.
Es ist jedoch nicht automatisch mit einem Schleppzeiger ausgestattet. Soll eine solche Funktion realisiert werden, muss die tatsächliche Verfügbarkeit für die konkrete Ausführung angefragt werden.
Aufgrund der Gehäusefüllung muss außerdem geprüft werden, ob die gewünschte Beobachtung kurzer Druckereignisse mit dem dynamischen Verhalten des Geräts vereinbar ist.
Weitere Informationen: WIKA 213.53 bei ICS Schneider Messtechnik
22.5 Mechanische Anzeige mit elektronischer Druckmessung ergänzen
Wenn die genaue Erfassung kurzer Druckspitzen erforderlich ist, kann eine zusätzliche elektronische Druckmessung sinnvoll sein.
Dabei wird die mechanische Druckanzeige für die örtliche Kontrolle verwendet, während ein geeigneter Drucksensor den zeitabhängigen Verlauf erfasst.
Bei der Auswahl einer solchen Messkette sind insbesondere erforderlich:
- Passender Druckmessbereich.
- Ausreichende dynamische Bandbreite.
- Geeigneter Prozessanschluss.
- Medien- und Temperaturverträglichkeit.
- Geeignetes Ausgangssignal.
- Ausreichende Abtastrate der Datenerfassung.
- Passende analoge Filterung.
- Nachvollziehbare zeitliche Dokumentation.
Die elektronische Messung ersetzt nicht automatisch eine erforderliche Sicherheitsfunktion und muss hinsichtlich ihrer Eignung für die jeweilige Anwendung ausgelegt werden.
Zur Druckmesstechnik bei ICS Schneider Messtechnik
22.6 Auswahlkriterien für die Angebotsanfrage
Für eine passende Ausführung eines Manometers mit Schleppzeiger sollten insbesondere folgende Informationen angegeben werden:
- Normaler Betriebsdruck.
- Maximal erwarteter Prozessdruck.
- Gewünschter Anzeigebereich.
- Messstoff einschließlich Temperatur und möglicher aggressiver Bestandteile.
- Häufigkeit und ungefähre Dauer der Druckpulsationen oder Druckspitzen.
- Erforderliche Genauigkeitsklasse.
- Nenngröße und Ableseentfernung.
- Prozessanschluss und Anschlusslage.
- Montageart, beispielsweise direkter Einbau oder Schalttafel.
- Vorhandene Vibrationen und mögliche Notwendigkeit einer Gehäusefüllung.
- Gewünschte Sicherheitsausführung.
- Ausdrücklich erforderlicher Schleppzeiger mit geeigneter Rückstellmöglichkeit.
- Gegebenenfalls zusätzlich gewünschte Kalibrierung oder dynamische Referenzmessung.
Anhand dieser Daten lässt sich beurteilen, welche Manometerfamilie geeignet ist und ob die mechanische Maximalwertanzeige für die gewünschte Messaufgabe ausreicht.
23. Fazit: Schleppzeiger als Hinweis richtig nutzen
Ein Manometer mit Schleppzeiger ist eine einfache und praktische Möglichkeit, vorübergehende Druckerhöhungen auch nach dem eigentlichen Ereignis sichtbar zu machen.
Gerade im Maschinen- und Anlagenbau kann die mechanische Maximalwertanzeige wertvolle Hinweise auf ungewöhnliche Betriebszustände liefern, die bei einer gelegentlichen Kontrolle des normalen Messwertzeigers unbemerkt bleiben würden.
Die Funktion besitzt jedoch eine wesentliche Grenze: Der Schleppzeiger hält die höchste vom mechanischen Zeigerwerk erreichte Position fest. Er speichert keinen vollständigen zeitabhängigen Prozessdruckverlauf und misst nicht automatisch den tatsächlichen höchsten Druck eines sehr kurzen Ereignisses.
Bei dynamischen Druckvorgängen können die Trägheit des Messelements, die Reibung im Zeigerwerk, der Mitnahmemechanismus und die verwendete Dämpfung dazu führen, dass Druckspitzen nur teilweise angezeigt werden.
Unter anderen dynamischen Bedingungen können mechanische Schwingungen auch eine überhöhte Zeigerauslenkung verursachen.
Damit ist ein gespeicherter Schleppzeigerwert weder zwangsläufig eine exakte Obergrenze noch ein zuverlässig bestimmter absoluter Maximaldruck des Prozesses.
Für die richtige Anwendung sind deshalb mehrere Punkte entscheidend.
Erstens muss die mechanische Schleppzeigerfunktion tatsächlich für die gewählte Geräteausführung vorgesehen sein. Ein roter Markenzeiger und ein roter Schleppzeiger erfüllen unterschiedliche Aufgaben.
Zweitens müssen Messbereich, Dauerbelastbarkeit, Überlastfähigkeit, Medienverträglichkeit und Sicherheitsausführung richtig ausgewählt werden.
Drittens beeinflussen die Einbaubedingungen die Messung. Lange Anschlussleitungen, Drosseln und andere dämpfende Komponenten können den Druckverlauf am Manometer gegenüber dem eigentlichen Prozess verändern.
Viertens sollte der Zeitpunkt der Schleppzeigerrückstellung dokumentiert werden. Ohne definierten Beobachtungszeitraum lässt sich ein angezeigtes Maximum nur eingeschränkt einem Betriebsereignis zuordnen.
Fünftens ist für die quantitative Erfassung kurzer Druckspitzen häufig eine zusätzliche dynamische Druckmessung erforderlich.
Ein Schleppzeigermanometer und ein elektronischer Drucksensor können sich daher sinnvoll ergänzen: Das mechanische Gerät liefert eine unkomplizierte örtliche Maximalwertanzeige, während ein geeignetes elektronisches System den tatsächlichen zeitabhängigen Druckverlauf untersucht.
Die entscheidende Erkenntnis lautet: Ein Schleppzeiger zeigt, welchen maximalen Wert das mechanische Messwerk erreicht hat. Ob dieser Wert dem tatsächlichen höchsten Prozessdruck entspricht, hängt von der Dynamik der gesamten Messanordnung ab.
24. Häufig gestellte Fragen zu Manometern mit Schleppzeiger
24.1 Was ist ein Manometer mit Schleppzeiger?
Ein Manometer mit Schleppzeiger besitzt neben dem gewöhnlichen Messwertzeiger einen zusätzlichen mechanischen Zeiger zur Maximalwertanzeige. Bei steigender Druckanzeige wird dieser vom Hauptzeiger mitgenommen. Sinkt die Anzeige anschließend, bleibt der Schleppzeiger an der höchsten erreichten Position stehen. Dadurch ist ein zuvor angezeigter höherer Druck auch nach dem Ereignis sichtbar.
24.2 Wie funktioniert ein mechanischer Schleppzeiger?
Bei den entsprechenden WIKA-Ausführungen erfolgt die Mitnahme über einen mechanischen Mitnehmerstift. Der gewöhnliche Messwertzeiger bewegt den Schleppzeiger bei steigender Anzeige in Richtung höherer Skalenwerte. Bei fallender Anzeige wird der Schleppzeiger nicht zurückbewegt. Die gespeicherte Position kann anschließend mit der vorgesehenen Rückstellvorrichtung zurückgesetzt werden.
24.3 Zeigt ein Schleppzeiger den tatsächlichen Maximaldruck an?
Nicht zwangsläufig. Er zeigt den maximal erreichten mechanischen Anzeigewert. Bei sehr kurzen Druckspitzen können Trägheit, Reibung und Dämpfung dazu führen, dass das Zeigerwerk den tatsächlichen Prozessdruck nicht vollständig erreicht. Mechanische Schwingungen können umgekehrt eine überhöhte Zeigerauslenkung verursachen. Für eine präzise dynamische Spitzenwertmessung muss die vollständige Messkette entsprechend ausgelegt und geprüft werden.
24.4 Warum zeigt mein Schleppzeiger einen niedrigeren Wert als ein elektronischer Drucksensor?
Eine mögliche Ursache ist das unterschiedliche dynamische Ansprechverhalten. Ein schneller elektronischer Drucksensor kann eine kurze Druckspitze erfassen, während ein mechanisches Manometer aufgrund seiner Trägheit und Dämpfung nur einen niedrigeren Höchstwert anzeigt. Zusätzlich sind Unterschiede der Messstelle, des Messbereichs und der Signalverarbeitung zu berücksichtigen. Die Geräte sollten unter vergleichbaren Bedingungen überprüft werden.
24.5 Kann ein Schleppzeiger auch einen zu hohen Wert anzeigen?
Ja, das ist unter bestimmten Bedingungen möglich. Mechanische Schwingungen, Resonanzen oder Überschwingen des Zeigerwerks können zu einer Auslenkung führen, die nicht dem tatsächlichen statisch zugehörigen Druckwert entspricht. Der Schleppzeiger kann diese Auslenkung festhalten. Deshalb ist eine ungewöhnlich hohe Anzeige zunächst ein Hinweis auf einen zu prüfenden Vorgang und nicht automatisch ein exakter Drucknachweis.
24.6 Was ist der Unterschied zwischen Schleppzeiger und Markenzeiger?
Ein Schleppzeiger wird durch die Bewegung des Messwertzeigers mechanisch mitgenommen und hält eine maximale Anzeigeposition fest. Ein Markenzeiger dient dagegen dazu, einen bestimmten Wert auf der Skala optisch zu kennzeichnen. Er kann beispielsweise einen Sollwert oder eine Betriebsgrenze markieren. Ein Markenzeiger speichert normalerweise keinen tatsächlich erreichten Maximalwert.
24.7 Wie stellt man einen Schleppzeiger zurück?
Bei entsprechenden WIKA-Manometern erfolgt die Rückstellung über ein Verstellschloss in der Sichtscheibe mit einem dafür vorgesehenen Verstellschlüssel. Die konkrete Vorgehensweise richtet sich nach der Bedienungsanleitung des Geräts. Eine gewaltsame Betätigung ist zu vermeiden, da die Sichtscheibe beschädigt werden kann. Bei gefüllten Manometern kann eine Beschädigung zudem zum Austritt der Gehäusefüllung führen.
24.8 Muss der Schleppzeiger nach jeder Messung zurückgestellt werden?
Das hängt vom vorgesehenen Beobachtungszeitraum ab. Soll der maximale Anzeigewert während eines bestimmten Betriebszyklus erfasst werden, muss der Beginn dieser Beobachtung eindeutig definiert sein. Soll dagegen der höchste Wert über ein Wartungsintervall festgehalten werden, kann der Schleppzeiger entsprechend länger stehen bleiben. Entscheidend ist, dass Rückstellung und Ablesung nachvollziehbar dokumentiert werden.
24.9 Kann ein Schleppzeigermanometer Druckspitzen im Millisekundenbereich messen?
Ob ein Druckereignis im Millisekundenbereich ausreichend erfasst wird, hängt von den dynamischen Eigenschaften des konkreten Manometers und seiner Installation ab. Ein gewöhnlicher mechanischer Schleppzeiger bietet keine generelle Garantie für eine präzise Erfassung solcher kurzen Ereignisse. Bei entsprechender Messanforderung ist ein ausreichend schneller Drucksensor mit geeigneter Datenerfassung erforderlich.
24.10 Ist ein glyzeringefülltes Manometer mit Schleppzeiger besser?
Eine Glyzerinfüllung kann die Auswirkungen von Vibrationen reduzieren und das mechanische Messwerk schützen. Für stark schwingende Maschinen kann dies von Vorteil sein. Gleichzeitig muss geprüft werden, wie die Dämpfung die gewünschte Maximalwertanzeige beeinflusst. Eine Gehäusefüllung bedeutet nicht automatisch, dass das Manometer kurze Druckspitzen vollständiger erfasst.
24.11 Welche Genauigkeit besitzt ein Manometer mit Schleppzeiger?
Die statische Genauigkeit hängt von der gewählten Manometerausführung und deren Genauigkeitsklasse ab. Beispielsweise entspricht die Klasse 1,0 bei einem Anzeigebereich von 0 bis 250 bar einer statischen Fehlergrenze von ±2,5 bar unter den maßgeblichen Prüfbedingungen. Daraus darf jedoch keine gleich große Fehlergrenze für die Erfassung beliebig kurzer Druckspitzen abgeleitet werden.
24.12 Welchen Messbereich sollte ein Schleppzeigermanometer besitzen?
Der Messbereich muss den normalen Betriebsdruck und die erwarteten Druckerhöhungen abdecken. Gleichzeitig sind die zulässige Dauerbelastung, die Überlastbarkeit und die erforderliche Ablesegenauigkeit zu berücksichtigen. Ein möglichst kleiner Messbereich ist nicht immer die beste Wahl, da Druckspitzen zur Überlastung führen können. Die richtige Auslegung erfolgt anhand der konkreten Prozessbedingungen und der Herstellerdaten.
24.13 Kann ein Schleppzeiger einen Druckschalter ersetzen?
Nein. Ein mechanischer Schleppzeiger speichert eine Anzeigeposition und besitzt nicht automatisch eine elektrische Schaltfunktion. Soll bei einem bestimmten Druck ein Signal ausgelöst oder eine Maschine abgeschaltet werden, muss eine hierfür geeignete Schalt- beziehungsweise Sicherheitseinrichtung vorgesehen werden. Ein Schleppzeiger allein erfüllt diese Aufgabe nicht.
24.14 Warum bleibt mein Schleppzeiger nicht stehen?
Wenn der Schleppzeiger beim Zurückgehen des normalen Messwertzeigers ebenfalls zurückläuft, kann eine Störung der mechanischen Haltefunktion vorliegen. Auch Beschädigungen oder fehlerhafte Einstellungen sind mögliche Ursachen. Eine Funktionsprüfung muss entsprechend den Herstellerangaben erfolgen. Von eigenmächtigen Eingriffen in das mechanische Zeigerwerk ist abzusehen.
24.15 Warum wird der Schleppzeiger nicht mitgenommen?
Mögliche Ursachen sind eine ungünstige Ausgangsstellung, Schwergängigkeit oder ein beschädigter Mitnehmermechanismus. Die Funktion sollte mit einem geeigneten Prüfverfahren untersucht werden. Eine fehlende Mitnahme darf nicht ohne Weiteres als Nachweis dafür angesehen werden, dass keine Druckerhöhung stattgefunden hat.
24.16 Ist ein Manometer mit Schleppzeiger für Hydraulik geeignet?
Ja, Schleppzeigermanometer können für geeignete hydraulische Messaufgaben verwendet werden. Dabei sind Messbereich, Druckpulsationen, Vibrationen, Mediumtemperatur und die notwendigen Schutzmaßnahmen zu berücksichtigen. Besonders bei schnell schaltenden Ventilen oder stark pulsierenden Pumpen muss geprüft werden, ob die mechanische Anzeige für die gewünschte Aussage ausreicht oder eine ergänzende dynamische Messung erforderlich ist.
24.17 Kann man ein Schleppzeigermanometer kalibrieren?
Die gewöhnliche Druckanzeige kann mit geeigneten Druckreferenzen statisch kalibriert werden. Zusätzlich lässt sich die mechanische Mitnahme- und Haltefunktion des Schleppzeigers nach einem passenden Prüfverfahren überprüfen. Eine statische Kalibrierung ist jedoch nicht automatisch ein Nachweis der Genauigkeit bei schnellen Druckspitzen. Soll die dynamische Maximalwertfunktion quantitativ bewertet werden, muss hierfür ein geeigneter gesonderter Prüfumfang festgelegt werden.
24.18 Wann ist ein elektronischer Drucksensor statt eines Schleppzeigermanometers sinnvoll?
Eine elektronische Druckmessung ist besonders sinnvoll, wenn sehr kurze Druckspitzen, ihre Dauer, der zeitliche Verlauf oder die Häufigkeit der Ereignisse genauer untersucht werden sollen. Voraussetzung ist, dass Sensor, Anschlussweg, Signalverarbeitung und Datenerfassung für die geforderte Dynamik geeignet sind. Ein mechanisches Schleppzeigermanometer kann weiterhin eine praktische Ergänzung für die örtliche Sichtkontrolle darstellen.