

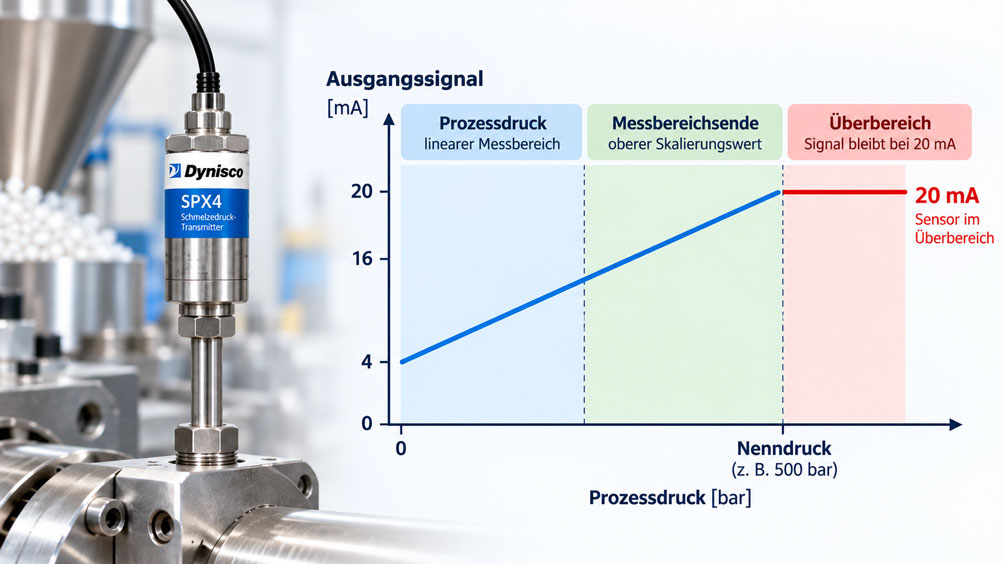
An einer Kunststoffextrusionsanlage überwacht ein Dynisco-Massedrucktransmitter den Schmelzedruck vor einem Siebwechsler. Der Transmitter besitzt einen Druckmessbereich von 0 … 350 bar und liefert ein analoges Ausgangssignal von 4 … 20 mA. Während des normalen Betriebs zeigt die Maschinensteuerung einen Druck von ungefähr 240 bar an. Nach einer Änderung der Prozessbedingungen steigt der angezeigte Druck jedoch an und erreicht schließlich den oberen Anzeigewert. Gleichzeitig beträgt das Ausgangssignal des Transmitters 20 mA.
Für die Instandhaltung stellt sich nun eine wichtige Frage: Liegt tatsächlich ein gefährlich hoher Schmelzedruck vor, oder hat lediglich das elektrische Ausgangssignal sein vorgesehenes Messbereichsende erreicht? Ebenso könnte die SPS falsch skaliert sein, sodass ein korrektes 20-mA-Signal als unzutreffender Prozessdruck angezeigt wird. Eine weitere Möglichkeit ist, dass der Transmitter bereits außerhalb seines kalibrierten Messbereichs betrieben wird und sein Ausgangssignal nicht mehr proportional weiter ansteigt.
Das Erreichen von 20 mA besitzt bei einem gewöhnlichen 4–20-mA-Massedrucktransmitter zunächst eine eindeutig definierte Bedeutung: Der elektrische Signalwert entspricht dem eingestellten oberen Messbereichswert. Daraus folgt jedoch nicht automatisch, dass die mechanische Überdruckgrenze des Sensors erreicht oder die zulässige Druckbelastung der Extrusionsanlage überschritten wurde.
Besonders kritisch wird die Situation, wenn der Druck über den eingestellten Messbereich hinaus steigt. Je nach Transmitter kann das Stromsignal weiter ansteigen, an einer definierten Grenze begrenzt werden oder bei bestimmten diagnostizierten Fehlerzuständen in einen Fehlerstrombereich wechseln. Ein auf 20 mA begrenztes Signal erlaubt dann keine eindeutige Aussage mehr darüber, wie hoch der tatsächliche Prozessdruck oberhalb des Messbereichs ist.
Auch die gesamte elektrische Messkette muss berücksichtigt werden. Der Transmitter erzeugt das 4–20-mA-Signal, ein SPS-Analogeingang erfasst den Strom und die Steuerungssoftware rechnet ihn in eine physikalische Druckgröße um. Schon eine abweichende Parametrierung des Messbereichs kann dazu führen, dass Sensor und Maschinenanzeige unterschiedliche Druckwerte repräsentieren.
Dieser Fachbeitrag erläutert, wie sich das Erreichen von 20 mA bei Dynisco-Massedrucktransmittern fachgerecht beurteilen lässt. Im Mittelpunkt stehen Messbereich, Ausgangskennlinie, Überbereich, mechanische Überdruckfestigkeit, Fehlersignale nach NAMUR NE 43 und die richtige SPS-Skalierung. Ein Rechenbeispiel zeigt den Zusammenhang zwischen Stromsignal und Schmelzedruck sowie die Auswirkungen einer falsch eingestellten Anzeige. Darüber hinaus werden Messbohrung, Temperatur, Nullpunkt, Shunt-Kalibrierung, Signaldiagnose und geeignete Dynisco-Komponenten aus dem ICS-Sortiment behandelt.
Inhaltsverzeichnis
- Die Schmelzedruck-Messaufgabe und den zulässigen Prozessdruck festlegen
- Das Messprinzip eines Massedrucktransmitters verstehen
- Die 4–20-mA-Ausgangskennlinie richtig interpretieren
- Verstehen, was ein Ausgangssignal von 20 mA tatsächlich bedeutet
- Messbereichsüberschreitung und mechanischen Überdruck unterscheiden
- NAMUR NE 43, Signalbegrenzung und Fehlerströme richtig bewerten
- Die Skalierung in SPS, Prozessanzeige und Leitsystem überprüfen
- Rechenbeispiel: 4–20 mA bei einem Messbereich von 0 … 350 bar
- Sensormessbereich, Messspanne und HART-Parametrierung unterscheiden
- Den tatsächlichen Prozessdruck unabhängig vom Stromsignal beurteilen
- Den vollständigen Signalweg vom Sensor bis zur Maschinenanzeige untersuchen
- Versorgungsspannung, Bürde und Zweileitertechnik überprüfen
- Die interne 80-%-Shunt-Kalibrierung richtig verwenden
- Nullpunkt und Messspanne unter geeigneten Prozessbedingungen prüfen
- Temperaturänderungen, Kapillare und thermische Nullpunktdrift berücksichtigen
- Messbohrung, Membrane und mechanische Montage überprüfen
- Prozessbedingte Ursachen für steigenden Schmelzedruck erkennen
- Druckspitzen, Ansprechzeit und Signalfilterung bewerten
- Druckgrenzwerte, Alarmierung und Sicherheitsfunktionen richtig auslegen
- Einen systematischen Diagnose- und Prüfablauf durchführen
- Typische Fehlerbilder bei 20-mA-Signalen diagnostizieren
- Passende Dynisco-Massedrucktransmitter und Anzeigegeräte von ICS Schneider
- Fazit: 20 mA ist ein Signalwert und noch keine vollständige Druckdiagnose
- Häufige Fragen zu 20 mA, Überbereich und Schmelzedruckmessung
1. Die Schmelzedruck-Messaufgabe und den zulässigen Prozessdruck festlegen
Massedrucktransmitter werden in der Kunststoffverarbeitung eingesetzt, um den Druck einer heißen Kunststoffschmelze oder eines anderen geeigneten Prozessmediums zu erfassen.
Typische Messstellen befinden sich beispielsweise am Extruder, vor oder nach einem Siebwechsler, vor einer Schmelzepumpe oder im Bereich eines Extrusionswerkzeugs.
Die Druckmessung kann unterschiedliche Aufgaben erfüllen.
Eine Messstelle dient möglicherweise ausschließlich der Prozessanzeige und der Überwachung einer möglichst konstanten Produktion.
Eine andere Messstelle wird für die Regelung einer Schmelzepumpe oder zur Überwachung eines definierten Druckgrenzwerts verwendet.
Bei entsprechend ausgelegten Anlagen kann der Druckwert außerdem Bestandteil einer sicherheitsbezogenen Steuerungsfunktion sein.
Diese Aufgaben müssen bei der Auswahl und Parametrierung des Transmitters unterschieden werden.
Besonders wichtig ist die Festlegung des tatsächlich zulässigen Prozessdrucks.
Ein Transmitter mit einem Messbereich bis 350 bar bedeutet nicht automatisch, dass eine Anlage bis 350 bar betrieben werden darf.
Der zulässige Druck kann beispielsweise durch den Extrusionszylinder, ein Werkzeug, einen Filter oder eine andere mechanische Komponente begrenzt werden.
Auch kurzzeitige Druckspitzen können relevant sein.
Die Grenzwerte müssen daher aus der Auslegung der tatsächlichen Anlage hervorgehen.
Für eine belastbare Messaufgabe müssen mindestens der normale Betriebsdruck, der maximal zulässige Prozessdruck, mögliche Druckimpulse, die Schmelzetemperatur und die erforderliche Messdynamik bekannt sein.
Erst danach lässt sich beurteilen, welcher Sensormessbereich und welche Alarmschwellen technisch geeignet sind.
2. Das Messprinzip eines Massedrucktransmitters verstehen
Ein Massedrucktransmitter wandelt den Druck eines Prozessmediums in ein elektrisches Ausgangssignal um.
Bei vielen klassischen Dynisco-Schmelzedruckaufnehmern wird der Prozessdruck über eine metallische Messmembran aufgenommen.
Je nach Sensorkonstruktion wird die Druckwirkung über ein geeignetes Übertragungssystem, beispielsweise eine flüssigkeitsgefüllte Kapillare, an ein empfindliches Messelement übertragen.
Dort wird die mechanische Verformung häufig mithilfe einer Dehnungsmessstreifenanordnung erfasst.
Ein typischer Aufbau verwendet eine Wheatstone-Brücke mit vier aktiven Widerstandselementen.
Bei einem Massedrucktransmitter mit integriertem Verstärker wird das entsprechende Sensorsignal anschließend elektronisch verarbeitet.
Die Elektronik stellt beispielsweise ein standardisiertes Stromsignal von 4 … 20 mA bereit.
Damit kann der Transmitter direkt an geeignete SPS-Analogeingänge, Prozessanzeigegeräte oder Leitsysteme angeschlossen werden.
Die tatsächliche elektrische Ausführung hängt vom jeweiligen Dynisco-Modell ab.
Ein klassischer unverstärkter Massedrucksensor kann beispielsweise ein Ausgangssignal in mV/V besitzen.
Ein solcher Sensor benötigt eine geeignete externe Signalaufbereitung.
Ein verstärkter 4–20-mA-Transmitter enthält dagegen die entsprechende Elektronik zur Bereitstellung des industriellen Stromsignals.
Für die Diagnose ist diese Unterscheidung wichtig.
Wird ein unpassender Eingangstyp verwendet oder eine falsche Sensorart parametriert, kann die angezeigte Druckgröße erheblich vom tatsächlichen Prozessdruck abweichen.
3. Die 4–20-mA-Ausgangskennlinie richtig interpretieren
Das Stromsignal 4 … 20 mA ist in der industriellen Prozessmesstechnik weit verbreitet.
Bei einem entsprechend linear eingestellten Drucktransmitter repräsentiert ein Strom von 4 mA den unteren Messbereichswert.
Ein Strom von 20 mA repräsentiert den oberen Messbereichswert.
Zwischen diesen beiden Punkten verläuft die Kennlinie bei einer linearen Druckskalierung proportional.
Die Signalspanne beträgt:
ΔI = 20 mA − 4 mA = 16 mA
Für einen Transmitter mit einem Messbereich von 0 … 350 bar gilt beispielsweise:
4 mA = 0 bar
12 mA = 175 bar
20 mA = 350 bar
Ein wesentlicher Vorteil des 4–20-mA-Signals besteht darin, dass der normale Messbereich nicht bei 0 mA beginnt.
Dadurch können bestimmte elektrische Fehlerzustände wie eine vollständig unterbrochene Stromschleife von einem regulären unteren Messbereichswert unterschieden werden.
Ein fehlender Strom ist jedoch nicht automatisch eine eindeutige Diagnose für einen bestimmten elektrischen Fehler.
Auch eine fehlende Versorgungsspannung oder eine andere Unterbrechung des Signalwegs kann dazu führen.
Zusätzlich hängt das Verhalten außerhalb der nominellen 4–20-mA-Spanne vom Transmitter und seiner Konfiguration ab.
Der normale lineare Zusammenhang zwischen Strom und Druck gilt nur innerhalb der spezifizierten Bedingungen.
Besonders bei einem Stromsignal am oberen Messbereichsende muss deshalb zwischen der normalen Kennlinie und den möglichen Zuständen außerhalb des Messbereichs unterschieden werden.
4. Verstehen, was ein Ausgangssignal von 20 mA tatsächlich bedeutet
Ein Signal von 20 mA entspricht bei einem üblichen linear parametrierten 4–20-mA-Drucktransmitter dem oberen eingestellten Messbereichswert.
Bei einem Messbereich von 0 … 350 bar bedeutet dies zunächst, dass das Ausgangssignal den Wert erreicht hat, der 350 bar zugeordnet ist.
Damit ist jedoch nicht automatisch bewiesen, dass der tatsächliche Prozessdruck exakt 350 bar beträgt.
Für diese Interpretation muss vorausgesetzt werden, dass der Transmitter ordnungsgemäß misst, korrekt parametriert ist und nicht in einem besonderen Betriebszustand arbeitet.
Beispielsweise können bestimmte intelligente Transmitter das Ausgangssignal an der oberen Grenze begrenzen.
Wenn der tatsächliche Druck weiter ansteigt, kann das elektrische Signal trotzdem konstant bleiben.
Auch eine SPS kann einen höheren Eingangswert auf den oberen Anzeigewert begrenzen.
Dann wird auf dem Display möglicherweise dauerhaft 350 bar angezeigt, obwohl der tatsächliche Sensorstrom oder Prozesszustand sich verändert.
Eine weitere Möglichkeit ist eine fehlerhafte Parametrierung.
Wenn die Maschinensteuerung einen Messbereich von 0 … 500 bar erwartet, der angeschlossene Sensor aber auf 0 … 350 bar eingestellt ist, kann das gleiche Stromsignal falsch interpretiert werden.
Besonders wichtig ist deshalb die Unterscheidung zwischen elektrischem Stromwert, Transmitterkonfiguration und angezeigtem Druckwert.
Ein Signal von 20 mA ist für sich allein noch kein eindeutiger Nachweis einer mechanischen Überlastung oder einer Prozessstörung.
5. Messbereichsüberschreitung und mechanischen Überdruck unterscheiden
Bei Massedrucktransmittern müssen unterschiedliche Druckgrenzen getrennt betrachtet werden.
Die erste Grenze ist das eingestellte Messbereichsende.
Dieses beschreibt den Druckwert, der dem oberen Ausgangssignal von 20 mA zugeordnet ist.
Die zweite Grenze kann der physikalische Nenndruckbereich des Sensors sein.
Bei konfigurierbaren Transmittern ist es möglich, dass der eingestellte Ausgangsbereich kleiner als der ursprüngliche Sensormessbereich ist.
Die dritte Grenze ist die mechanische Überdruckfestigkeit des Sensors.
Sie beschreibt eine zulässige kurzzeitige Druckbeanspruchung unter den spezifizierten Bedingungen.
Eine solche Überdruckgrenze ist nicht automatisch ein erweiterter kalibrierter Messbereich.
Bei der Dynisco PT46X4-Serie wird beispielsweise eine Überdruckgrenze von bis zum Zweifachen des Messbereichsendwerts beziehungsweise maximal 35.000 psi angegeben, wobei der jeweils kleinere Grenzwert maßgeblich ist.
Diese Angabe beschreibt eine mechanische Belastungsgrenze der entsprechenden Sensorausführung.
Sie bedeutet nicht, dass die Druckmessung bis zu diesem Wert mit der normalen angegebenen Genauigkeit erfolgt.
Auch die zulässigen Prozessgrenzen der Extrusionsanlage bleiben unabhängig davon bestehen.
Ein Sensor kann also eine bestimmte Drucküberschreitung mechanisch überstehen, obwohl das Ausgangssignal den kalibrierten Bereich bereits verlassen hat.
Umgekehrt kann der zulässige Anlagendruck deutlich niedriger sein als der obere Messbereichswert des Sensors.
Für eine sichere Diagnose müssen deshalb die folgenden Größen getrennt bekannt sein: eingestellter Ausgangsbereich, physikalischer Sensormessbereich, mechanische Überdruckgrenze und maximal zulässiger Prozessdruck.
6. NAMUR NE 43, Signalbegrenzung und Fehlerströme richtig bewerten
Bei geeigneten industriellen 4–20-mA-Transmittern können zusätzliche Signalbereiche für Überbereich und Fehlerdiagnose vorgesehen sein.
Die NAMUR-Empfehlung NE 43 beschreibt eine standardisierte Unterscheidung zwischen Messwertinformation und Fehlersignalen.
Im entsprechenden Konzept liegt die normale Messwertinformation innerhalb eines festgelegten Strombereichs.
Für die Erkennung diagnostizierter Ausfälle werden beispielsweise sehr niedrige oder hohe Signalpegel verwendet.
Bei den Dynisco-Modellen MDT435F und MDT467F sind für Ausfallsignale Strompegel von höchstens 3,6 mA beziehungsweise mindestens 21 mA dokumentiert.
Auch für geeignete Ausführungen der SPX4222/SPX4622-Serie beschreibt Dynisco entsprechende Fehlerstrompegel.
Die konkrete Ausgangsreaktion ist jedoch vom jeweiligen Modell und dessen Parametrierung abhängig.
| Stromsignal | Typische Bedeutung | Wichtige Einschränkung |
|---|---|---|
| 0 mA beziehungsweise kein messbarer Schleifenstrom | Möglicher Leitungsbruch, fehlende Versorgung oder offene Stromschleife | Keine eindeutige Einzelursache ohne weitere Prüfung |
| ≤ 3,6 mA | Unterer Fehlerstrombereich nach NAMUR NE 43 | Nur entsprechend der vorhandenen Transmitter- und Diagnosekonfiguration interpretieren |
| 4,0 mA | Unterer Messbereichswert | Bei einem auf 0 bar eingestellten Messbereich normalerweise 0 bar |
| 12,0 mA | 50 % der eingestellten Messspanne | Gilt für eine lineare 4–20-mA-Skalierung |
| 20,0 mA | Oberer eingestellter Messbereichswert | Kein automatischer Nachweis einer mechanischen Überlastung |
| Über 20 bis beispielsweise 20,5 mA | Bei dafür ausgelegten Geräten möglicher oberer Messwert- oder Sättigungsbereich | Ob ein gültiger Überbereichswert ausgegeben wird, ist modellabhängig |
| ≥ 21 mA | Oberer Fehlerstrombereich nach NAMUR NE 43 | Bei Geräten mit entsprechender Fehlerstromkonfiguration als diagnostizierten Ausfall behandeln |
Die Tabelle zeigt die grundsätzliche Einordnung. Sie ersetzt nicht die tatsächliche Ausgangsspezifikation des verwendeten Transmitters.
Insbesondere darf ein Strom knapp oberhalb von 20 mA nicht automatisch als genaue Messung eines entsprechend höheren Drucks interpretiert werden.
Auch der Bereich zwischen einer normalen Messwertinformation und einer eindeutigen Fehlerstromschwelle muss entsprechend den Gerätevorgaben behandelt werden.
Die Unterscheidung zwischen einem begrenzten oberen Ausgangssignal und einem diagnostizierten Fehler ist für die SPS-Auswertung besonders wichtig.
Ein als Fehlerstrom definierter Signalwert darf nicht einfach in einen scheinbar noch höheren Druckwert umgerechnet und als normale Prozessmessung verwendet werden.
7. Die Skalierung in SPS, Prozessanzeige und Leitsystem überprüfen
Die meisten industriellen SPS-Systeme verarbeiten das 4–20-mA-Signal zunächst als elektrischen Eingangswert.
Dieser wird anschließend in eine physikalische Größe umgerechnet.
Bei einem Drucktransmitter ist dies häufig der Druck in bar.
Die richtige Skalierung benötigt den unteren und oberen Stromwert sowie die dazugehörigen physikalischen Messbereichsgrenzen.
Für eine lineare Kennlinie lautet die allgemeine Beziehung:
p = pLRV + (I − 4 mA) / 16 mA · (pURV − pLRV)
Dabei bezeichnet pLRV den unteren eingestellten Messbereichswert und pURV den oberen eingestellten Messbereichswert.
Bei einem Messbereich von 0 … 350 bar vereinfacht sich die Gleichung zu:
p = (I − 4 mA) / 16 mA · 350 bar
Die SPS muss zusätzlich korrekt auf die verwendete elektrische Eingangsart eingestellt sein.
Ein auf 0 … 20 mA konfigurierter Analogeingang kann bei der Auswertung eines 4–20-mA-Sensors zu falschen Messwerten führen, wenn die anschließende Umrechnung nicht entsprechend berücksichtigt wird.
Auch unterschiedliche interne Rohwertbereiche von SPS-Analogmodulen müssen beachtet werden.
Solche Module können den elektrischen Strom beispielsweise zunächst in digitale Zählwerte umwandeln.
Die anschließende Skalierung muss zur tatsächlichen Modulkonfiguration passen.
Zusätzlich sollte geprüft werden, ob die Software Werte oberhalb des Messbereichs abschneidet.
Eine Anzeige mit einem festen Höchstwert kann sonst eine weitere Druckerhöhung oder ein diagnostisch auffälliges Stromsignal verdecken.
Für eine vollständige Beurteilung sind deshalb der tatsächliche Schleifenstrom, der Rohwert des Analogeingangs und der skalierte Druckwert getrennt zu betrachten.
8. Rechenbeispiel: 4–20 mA bei einem Messbereich von 0 … 350 bar
Ein Dynisco-Massedrucktransmitter besitzt einen eingestellten Druckbereich von 0 … 350 bar.
Das analoge Ausgangssignal beträgt 4 … 20 mA.
Die zugehörige SPS soll den Schmelzedruck in bar anzeigen.
Für die ideale lineare Kennlinie gilt:
p = (I − 4 mA) / 16 mA · 350 bar
Bei einem Stromsignal von 16 mA ergibt sich:
p = (16 mA − 4 mA) / 16 mA · 350 bar
p = 262,5 bar
Bei 18,4 mA ergibt sich:
p = (18,4 mA − 4 mA) / 16 mA · 350 bar
p = 315,0 bar
Die folgende Tabelle zeigt die Zuordnung mehrerer Stromwerte.
| Stromsignal | Anteil der Messspanne | Druck bei korrekter Skalierung | Anzeige bei falsch eingestellten 0 … 500 bar |
|---|---|---|---|
| 4,0 mA | 0 % | 0,0 bar | 0,0 bar |
| 8,0 mA | 25 % | 87,5 bar | 125,0 bar |
| 12,0 mA | 50 % | 175,0 bar | 250,0 bar |
| 16,0 mA | 75 % | 262,5 bar | 375,0 bar |
| 18,4 mA | 90 % | 315,0 bar | 450,0 bar |
| 20,0 mA | 100 % | 350,0 bar | 500,0 bar |
Die Tabelle zeigt, dass ein korrektes Stromsignal bei einer falsch eingestellten SPS-Skalierung erheblich abweichende Druckanzeigen verursachen kann.
Besonders kritisch ist ein Fehler am oberen Bereichsende.
Bei einem tatsächlichen Eingangsstrom von 20 mA zeigt die richtig konfigurierte SPS 350 bar an.
Eine fälschlich auf 0 … 500 bar skalierte SPS würde dagegen 500 bar anzeigen.
Beide Anzeigen entstehen aus demselben Stromsignal.
Ein wichtiger zusätzlicher Punkt ist die Einstellung der Druckalarmgrenze.
Angenommen, der maximal zulässige Prozessdruck der Maschine beträgt 300 bar.
Dann entspricht der zugehörige ideale Stromwert:
I = 4 mA + 16 mA · (300 bar / 350 bar)
I ≈ 17,71 mA
Der sicherheitstechnisch beziehungsweise prozesstechnisch relevante Grenzwert kann also bereits deutlich unter 20 mA liegen.
Das Erreichen von 20 mA wäre in diesem Beispiel nicht der richtige Zeitpunkt, um erstmals eine Drucküberschreitung zu erkennen.
Die tatsächlichen Warn- und Abschaltgrenzen müssen aus der zulässigen Anlagenbelastung und dem Schutzkonzept abgeleitet werden.
Eine weitere Einschränkung betrifft Messwerte oberhalb von 20 mA.
Wird beispielsweise ein Strom von 20,4 mA gemessen, lässt sich daraus nicht ohne Weiteres ein zuverlässiger Prozessdruck berechnen.
Die mathematische Fortsetzung der Kennlinie wäre nur dann physikalisch interpretierbar, wenn das konkrete Gerät für diesen Ausgangsbereich eine entsprechend gültige Druckübertragung spezifiziert.
Bei einer Signalbegrenzung oder einem beginnenden Fehlerzustand kann diese Voraussetzung fehlen.
Die Berechnungen beschreiben eine ideal lineare 4–20-mA-Kennlinie. Messabweichungen des Sensors, Temperaturdrift und andere Einflüsse sind dabei nicht berücksichtigt.
9. Sensormessbereich, Messspanne und HART-Parametrierung unterscheiden
Bei bestimmten intelligenten Massedrucktransmittern kann die Zuordnung des Druckbereichs zum 4–20-mA-Ausgang verändert werden.
Diese Funktion wird häufig als Messbereichsspreizung, Rangeability oder Turndown beschrieben.
Ein Transmitter kann beispielsweise einen bestimmten physikalischen Drucksensor besitzen, während die elektrische Ausgangsspanne auf einen kleineren nutzbaren Bereich eingestellt wird.
Die Möglichkeiten hängen vom konkreten Modell ab.
Dynisco bietet entsprechende Funktionen unter anderem bei bestimmten intelligenten SPX-Drucktransmittern an.
Bei geeigneten Modellen ist die Parametrierung über HART möglich.
Für eine korrekte Interpretation müssen der ursprüngliche Sensorbereich und die aktuell eingestellten analogen Bereichsgrenzen getrennt betrachtet werden.
Ein veränderter Ausgangsbereich bedeutet nicht automatisch, dass die mechanische Druckfestigkeit des Sensors verändert wurde.
Auch die physikalische Genauigkeit und die spezifizierten Betriebsgrenzen müssen entsprechend der gewählten Ausführung bewertet werden.
Besonders wichtig ist die gemeinsame Parametrierung mit der SPS.
Wenn der analoge Ausgangsbereich im Transmitter verändert wird, die SPS jedoch weiterhin mit dem alten Messbereich rechnet, entstehen systematische Anzeigefehler.
Bei intelligenten Transmittern können außerdem interne digitale Prozessvariablen und der analoge Stromausgang getrennt betrachtet werden.
Das kann bei der Diagnose helfen, wenn die interne Druckvariable weiter ansteigt, während der analoge Ausgang bereits begrenzt ist.
Die tatsächliche Verfügbarkeit solcher Diagnosefunktionen hängt von der gewählten Modell- und Kommunikationsausführung ab.
Änderungen an Messbereich, Nullpunkt oder Spanne müssen dokumentiert und gegebenenfalls durch eine geeignete Prüfung der Messkette bestätigt werden.
10. Den tatsächlichen Prozessdruck unabhängig vom Stromsignal beurteilen
Wenn ein Massedrucktransmitter dauerhaft 20 mA ausgibt, ist eine wichtige Frage, ob tatsächlich ein entsprechender Prozessdruck anliegt.
Die direkte elektrische Messung des Stromsignals kann diese Frage allein nicht abschließend beantworten.
Sie bestätigt zunächst nur, welcher Strom innerhalb der Messschleife fließt.
Um den tatsächlichen Druck beurteilen zu können, ist eine geeignete unabhängige Druckinformation erforderlich.
Das kann beispielsweise eine zweite, entsprechend ausgelegte Druckmessstelle sein.
Auch eine geeignete Prüfung des Transmitters mit einer rückführbaren Druckreferenz kann für die Zustandsbewertung notwendig sein.
Bei Hochtemperatur-Schmelzedruckmessungen ist die Durchführung einer solchen Prüfung besonders anspruchsvoll.
Der Sensor ist mit einem unter Umständen sehr heißen und unter hohem Druck stehenden Prozess verbunden.
Eine gewöhnliche hydraulische Handprüfpumpe ist nicht automatisch für eine direkte Prüfung am eingebauten heißen Extruder geeignet.
Die Prüfung muss entsprechend den zulässigen Verfahren und Herstellerangaben erfolgen.
Ein weiterer möglicher Diagnoseweg besteht bei geeigneten intelligenten Transmittern darin, die intern erfasste Prozessvariable mit dem analogen Ausgangsstrom zu vergleichen.
Eine solche digitale Diagnose kann helfen, die Ursache in der analogen Ausgangsbegrenzung oder Skalierung zu erkennen.
Allerdings stammt die interne Prozessvariable aus demselben Sensor.
Sie ist deshalb keine vollständig unabhängige physikalische Referenz für den tatsächlichen Schmelzedruck.
Besonders bei möglichen Membranschäden oder blockierten Druckübertragungswegen kann auch die interne Druckvariable fehlerhaft sein.
Für eine sichere Prozessbewertung muss daher die vollständige mechanische und messtechnische Situation berücksichtigt werden.
11. Den vollständigen Signalweg vom Sensor bis zur Maschinenanzeige untersuchen
Die Anzeige des Schmelzedrucks entsteht häufig aus mehreren aufeinanderfolgenden Verarbeitungsschritten.
Zunächst nimmt die Sensormembran den Druck auf.
Das Messsystem erzeugt daraus ein elektrisches Signal.
Der integrierte Transmitter wandelt dieses Signal in einen entsprechenden Ausgangsstrom um.
Eine SPS oder ein separates Prozessanzeigegerät erfasst den Strom und berechnet daraus den anzuzeigenden Druck.
Für die Fehlersuche ist es sinnvoll, diese Abschnitte getrennt zu betrachten.
Ein Fehler im mechanischen Messsystem kann bereits vor der elektrischen Signalverarbeitung entstehen.
Ein Defekt in der Elektronik kann dazu führen, dass das Ausgangssignal nicht mehr dem intern erfassten Druck entspricht.
Eine elektrische Störung der Stromschleife kann ebenfalls einen unplausiblen Stromwert verursachen.
Schließlich kann eine falsche SPS-Skalierung einen korrekt übertragenen Strom in einen falschen Druckwert umrechnen.
Bei einer geeigneten Diagnose sollten daher mindestens der tatsächliche Strom, der Rohwert des Analogeingangs und der skalierte Anzeigewert verglichen werden.
Bei vorhandener HART-Kommunikation können gegebenenfalls weitere Gerätedaten berücksichtigt werden.
Besonders wichtig ist, ob eine Anzeige auf den oberen Messbereichswert begrenzt wird.
Wenn die SPS dauerhaft einen festen Höchstwert ausgibt, kann dies auf eine Begrenzung der Anzeige und nicht auf einen unveränderten tatsächlichen Prozessdruck zurückzuführen sein.
Die einzelnen Verarbeitungsschritte müssen deshalb anhand der jeweiligen Konfiguration überprüft werden.
12. Versorgungsspannung, Bürde und Zweileitertechnik überprüfen
Viele Dynisco-Massedrucktransmitter mit 4–20-mA-Ausgang arbeiten in Zweileitertechnik.
Bei einer solchen Ausführung erfolgen die elektrische Versorgung und die Signalübertragung über dieselben beiden Leiter.
Der Transmitter regelt den Strom innerhalb der entsprechenden Stromschleife.
Damit das Ausgangssignal korrekt übertragen werden kann, muss eine ausreichende Versorgungsspannung vorhanden sein.
Zusätzlich muss der Transmitter die notwendige Spannung für seine eigene Elektronik erhalten.
Die übrige Spannung fällt beispielsweise über den Analogeingang, Leitungswiderstände und andere Schleifenkomponenten ab.
Bei einer einfachen Stromschleife mit ohmscher Gesamtbürde gilt:
UBürde = I · RBürde
Bei einem Schleifenstrom von 20 mA und einem Widerstand von 500 Ω ergibt sich:
UBürde = 0,020 A · 500 Ω = 10 V
Diese Spannung steht dem Transmitter nicht mehr zur Verfügung.
Wenn die Versorgungsspannung nicht ausreicht, kann die korrekte Ausgangsfunktion beeinträchtigt werden.
Besonders bei langen Leitungen und zusätzlichen Signaltrennern oder Anzeigeeinheiten muss die vollständige Spannungsbilanz berücksichtigt werden.
Die tatsächlich zulässige Bürde ist modellabhängig.
Für die Dynisco MDT435F/MDT467F-Serie werden beispielsweise 500 Ω bei 24 VDC und 1.200 Ω bei 36 VDC spezifiziert.
Solche Angaben dürfen nicht pauschal auf sämtliche Dynisco-Transmitter übertragen werden.
Bei eigensicheren ATEX-Anwendungen gelten zusätzliche Anforderungen an Versorgung, Trennbarrieren und die zulässige elektrische Zusammenschaltung.
Auch die elektrische Strommessung selbst muss fachgerecht erfolgen.
Ein Strommessgerät wird bei einer geeigneten Zweileiter-Stromschleife entsprechend dem vorgesehenen Messverfahren in Reihe eingebunden.
Eine ungeeignete Messgeräteverbindung kann die Stromschleife verändern oder eine gefährliche Fehlfunktion verursachen.
Die konkreten Prüfbedingungen müssen daher aus den Herstellerunterlagen und dem Sicherheitskonzept der Anlage hervorgehen.
13. Die interne 80-%-Shunt-Kalibrierung richtig verwenden
Viele Dynisco-Massedrucksensoren besitzen eine interne elektrische Kalibrierfunktion.
Diese wird häufig als R-Cal oder Shunt-Kalibrierung bezeichnet.
Das Verfahren ermöglicht die Erzeugung eines definierten elektrischen Prüfsignals, ohne dass dafür tatsächlich ein entsprechender Prozessdruck aufgebracht werden muss.
Bei geeigneten Dynisco-Sensoren repräsentiert das R-Cal-Signal einen Wert von 80 % des Messbereichsendwerts.
Für ein lineares 4–20-mA-Signal ergibt sich:
IR-Cal = 4 mA + 0,80 · 16 mA
IR-Cal = 16,8 mA
Bei einem eingestellten Druckbereich von 0 … 350 bar entspricht dieser Stromwert rechnerisch:
pR-Cal = 0,80 · 350 bar = 280 bar
Eine korrekt skalierte Anzeige sollte während einer entsprechend spezifizierten R-Cal-Prüfung den vorgesehenen simulierten Druckwert darstellen.
Der tatsächliche Prozessdruck muss dafür nicht 280 bar betragen.
Die Shunt-Kalibrierung ist deshalb besonders hilfreich, um die Zuordnung zwischen elektrischem Sensorausgang und Prozessanzeige zu überprüfen.
Sie kann beispielsweise einen Fehler in der SPS-Skalierung sichtbar machen.
Auch eine fehlerhafte elektrische Signalübertragung kann unter geeigneten Bedingungen untersucht werden.
Wichtig ist jedoch die richtige Interpretation.
R-Cal erzeugt einen definierten elektrischen Prüfzustand und ist kein vollständiger Nachweis, dass die Prozessmembran und das Druckübertragungssystem mechanisch korrekt funktionieren.
Ein blockierter Druckkanal oder ein beschädigtes Messsystem kann möglicherweise weiterhin ein plausibles elektrisches R-Cal-Signal liefern.
Die Shunt-Funktion ersetzt deshalb keine vollständige Druckkalibrierung mit einer geeigneten Druckreferenz.
Die Aktivierung muss entsprechend den vorgesehenen Dynisco-Anweisungen erfolgen. Bei einem angeschlossenen Regel- oder Sicherheitssystem müssen die möglichen Auswirkungen des simulierten Signals vorher berücksichtigt werden.
14. Nullpunkt und Messspanne unter geeigneten Prozessbedingungen prüfen
Ein Massedrucktransmitter kann durch Temperaturänderungen und andere Einflüsse eine Nullpunktverschiebung aufweisen.
Deshalb besitzen viele entsprechende Dynisco-Ausführungen eine Nullpunktjustierung.
Bei bestimmten Modellen ist ein lokaler Abgleich am Elektronikgehäuse vorgesehen.
Andere Ausführungen ermöglichen zusätzlich einen ferngesteuerten Nullabgleich.
Für eine sachgerechte Justage ist besonders wichtig, dass die vom Hersteller geforderten Druckbedingungen vorliegen.
Dynisco empfiehlt für geeignete Schmelzedrucksensoren, den Nullpunkt bei Betriebstemperatur und ohne anstehenden Druck einzustellen.
Dadurch können temperaturbedingte Nullpunktveränderungen berücksichtigt werden.
Ein Nullpunktabgleich bei vorhandenem Prozessdruck wäre dagegen problematisch.
Wenn tatsächlich Druck auf die Membran wirkt und dieser Zustand als Nullpunkt gespeichert wird, entsteht eine systematische Messabweichung.
Diese kann auch die Zuordnung des 20-mA-Ausgangssignals verändern.
Besonders bei einer laufenden Extrusionsanlage darf deshalb nicht allein aufgrund eines vermeintlich zu hohen Anzeigewerts eine Nullpunktkorrektur ausgelöst werden.
Zunächst muss sicher festgestellt werden, ob die tatsächlichen Voraussetzungen für einen Nullabgleich erfüllt sind.
Auch die Messspanne darf nicht ohne geeignete Referenz und nachvollziehbares Verfahren verändert werden.
Eine fehlerhafte Justage kann zunächst plausible Prozessanzeigen erzeugen, obwohl die eigentliche Druckmessung danach nicht mehr korrekt ist.
Für anspruchsvolle Anwendungen sollten Nullpunkt- und Spannenjustierungen deshalb dokumentiert und durch geeignete Prüfungen verifiziert werden.
15. Temperaturänderungen, Kapillare und thermische Nullpunktdrift berücksichtigen
Massedrucktransmitter werden häufig bei hohen Prozesstemperaturen eingesetzt.
Bei geeigneten Dynisco-Baureihen sind Membrantemperaturen bis 400 °C zulässig.
Dieser Wert gilt jedoch nicht automatisch für das gesamte Elektronikgehäuse.
Die Elektronik besitzt normalerweise einen eigenen zulässigen Umgebungstemperaturbereich.
Bei vielen Schmelzedrucksensoren trennt deshalb ein starrer Schaft oder eine flexible Kapillarverbindung die heiße Messmembran vom empfindlichen Elektronikgehäuse.
Temperaturänderungen können die Eigenschaften des mechanischen und elektrischen Messsystems beeinflussen.
Bei flüssigkeitsgefüllten Druckübertragungssystemen kann die Temperatur des Füllmediums beispielsweise den Nullpunkt beeinflussen.
Auch die Sensorelektronik besitzt eine spezifizierte Temperaturabhängigkeit.
Besonders beim Anfahren eines Extruders können sich unterschiedliche Temperaturzustände einstellen.
Ein unmittelbar nach dem Einschalten gemessener Druckwert muss daher nicht unter denselben thermischen Bedingungen entstanden sein wie der später stabile Produktionswert.
Eine temperaturbedingte Nullpunktabweichung kann die gesamte Ausgangskennlinie beeinflussen.
Bei bestimmten Dynisco-SPX-T-Ausführungen wird deshalb eine zusätzliche Temperaturkompensation verwendet.
Das Modell SPX-T 3242 kombiniert beispielsweise eine entsprechende Temperaturkompensation mit der Dynisco-DynaLarity-Technologie.
Diese Funktionen können temperaturbedingte Messabweichungen reduzieren.
Sie ersetzen jedoch keine Prüfung der korrekten Montage, des zulässigen Temperaturbereichs und der tatsächlichen Prozessbedingungen.
Auch ein bei hohen Temperaturen dauerhaft am Messbereichsende liegendes Signal muss weiterhin auf mögliche Prozess- oder Sensorfehler untersucht werden.
16. Messbohrung, Membrane und mechanische Montage überprüfen
Die mechanische Einbausituation hat großen Einfluss auf die Funktionsfähigkeit eines Massedrucktransmitters.
Viele Dynisco-Sensoren besitzen einen Prozessanschluss mit 1/2″-20 UNF-Gewinde.
Für diese Ausführungen muss die Messbohrung den vorgesehenen Abmessungen und Dichtflächen entsprechen.
Besonders wichtig sind eine korrekte Zentrierung, die richtige Bohrungstiefe und eine geeignete Dichtgeometrie.
Eine falsch gefertigte Messbohrung kann den Sensor mechanisch belasten.
Auch ein ungeeignetes Montagedrehmoment kann zu einer Verformung des Messelements und damit zu einer Nullpunktverschiebung führen.
Dynisco beschreibt ausdrücklich, dass eine starke Nullpunktänderung beim Einschrauben auf eine fehlerhafte Messbohrung oder ein zu hohes Montagedrehmoment hinweisen kann.
Ein weiteres Problem sind Rückstände erstarrter Kunststoffschmelze.
Wenn sich Material vor der Messmembran ablagert oder den Druckübertragungsweg teilweise blockiert, kann die Druckmessung verzögert oder verfälscht werden.
Ein elektrisch plausibles Ausgangssignal bedeutet deshalb nicht automatisch, dass der Prozessdruck korrekt an der Membran ankommt.
Auch die Membran selbst muss einen unbeschädigten Zustand besitzen.
Mechanische Beschädigungen können beispielsweise durch ungeeignete Reinigungswerkzeuge, unsachgemäße Montage oder eine unzulässige Druckbelastung entstehen.
Die Prüfung der Membran und Messbohrung darf ausschließlich nach einem dafür geeigneten sicheren Verfahren erfolgen.
Besonders bei heißen Extrusionsanlagen können unter Druck stehende Kunststoffschmelzen schwere Verbrennungen und andere Verletzungen verursachen.
Der Sensor darf daher nicht unter anstehendem Prozessdruck ausgebaut oder unkontrolliert gelöst werden.
Für die Reinigung sind die vorgesehenen Dynisco-Werkzeuge und Herstelleranweisungen maßgeblich.
17. Prozessbedingte Ursachen für steigenden Schmelzedruck erkennen
Wenn der elektrische Strom eines Massedrucktransmitters bis zum Messbereichsende ansteigt, kann dies durchaus durch einen tatsächlich steigenden Prozessdruck verursacht werden.
Besonders in der Extrusion hängt der Schmelzedruck von verschiedenen Prozessgrößen ab.
Dazu gehören unter anderem Materialeigenschaften, Schmelzetemperatur, Schneckendrehzahl, Durchsatz und die Strömungswiderstände im Prozess.
Ein zunehmender Druck vor einem Siebwechsler kann beispielsweise auf eine steigende Verschmutzung des Filtermaterials hinweisen.
Auch eine Veränderung der Materialviskosität kann den Schmelzedruck beeinflussen.
Wenn die Schmelzetemperatur sinkt, kann dies bei vielen Kunststoffschmelzen zu einer höheren Viskosität führen.
Bei sonst vergleichbaren Bedingungen kann dadurch der erforderliche Druck steigen.
Auch Veränderungen am Werkzeug oder an der Düse können relevant sein.
Ein verengter Strömungsquerschnitt kann einen höheren Druckverlust verursachen.
Beim Anfahren einer Anlage können zusätzlich noch nicht vollständig aufgeschmolzene Materialanteile oder ungünstige Temperaturverteilungen auftreten.
Die tatsächlichen Zusammenhänge hängen vom Kunststoff, der Anlagenkonstruktion und den Prozessbedingungen ab.
Für eine systematische Ursachenanalyse kann es hilfreich sein, den Schmelzedruck gemeinsam mit anderen Prozessgrößen auszuwerten.
Dazu gehören beispielsweise die Schmelzetemperatur, der Druck vor und nach einem Filter, die Schneckendrehzahl und gegebenenfalls der Antriebsstrom.
Besonders die Differenz zwischen zwei geeigneten Druckmessstellen kann unter vergleichbaren Betriebsbedingungen Hinweise auf einen veränderten Strömungswiderstand liefern.
Ein steigender Druck darf deshalb nicht vorschnell als Sensorfehler behandelt werden.
Umgekehrt muss aber auch geprüft werden, ob ein dauerhaft hoher angezeigter Druck tatsächlich vom Prozess verursacht wird oder aufgrund einer fehlerhaften Messkette entsteht.
18. Druckspitzen, Ansprechzeit und Signalfilterung bewerten
Der Schmelzedruck eines Extruders ist nicht immer konstant.
Je nach Prozess können Druckschwankungen, Pulsationen und kurzzeitige Spitzen auftreten.
Diese können beispielsweise durch Schneckenbewegungen, Pumpen, Schaltvorgänge oder Veränderungen des Strömungswiderstands entstehen.
Ein Drucktransmitter erfasst solche Veränderungen nur innerhalb seiner jeweiligen dynamischen Eigenschaften.
Die tatsächliche Ansprechzeit hängt unter anderem vom Messelement, dem Druckübertragungssystem und der Signalaufbereitung ab.
Zusätzlich kann eine elektronische Dämpfung vorgesehen sein.
Bei intelligenten Transmittern lässt sich diese gegebenenfalls parametrieren.
Eine stärkere Dämpfung kann kurzfristige Schwankungen der Anzeige reduzieren.
Sie kann aber auch dazu führen, dass schnelle Druckspitzen im ausgegebenen Signal nicht in ihrer ursprünglichen Höhe oder zeitlichen Lage erkennbar sind.
Dasselbe gilt für Filterfunktionen in SPS oder Leitsystemen.
Ein stabil angezeigtes 20-mA-Signal kann daher ein begrenztes oder entsprechend gefiltertes Ausgangssignal darstellen.
Die tatsächliche Prozessdynamik kann davon abweichen.
Besonders bei einer druckabhängigen Abschaltfunktion müssen die zeitlichen Anforderungen und der gesamte Signalweg berücksichtigt werden.
Die Abtastrate des Analogeingangs, die SPS-Zykluszeit und gegebenenfalls aktivierte Filter können das Reaktionsverhalten beeinflussen.
Eine hohe Messgenauigkeit im stationären Zustand bedeutet nicht automatisch eine ausreichend schnelle Erfassung kurzer Druckereignisse.
Für anspruchsvolle Anwendungen muss deshalb die erforderliche zeitliche Auflösung der vollständigen Messkette festgelegt werden.
19. Druckgrenzwerte, Alarmierung und Sicherheitsfunktionen richtig auslegen
Ein dauerhaft hoher Schmelzedruck kann in Extrusionsanlagen auf einen kritischen Prozesszustand hinweisen.
Besonders vor Filtern, Schmelzepumpen oder Werkzeugen können hohe Drücke die mechanische Belastung der Anlage erhöhen.
Für eine sichere Auslegung müssen die zulässigen Prozessgrenzen unabhängig vom Sensormessbereich festgelegt werden.
Ein Transmitter mit einem Messbereich von 0 … 350 bar bedeutet nicht, dass eine Alarmierung erst bei 350 bar erfolgen darf.
Wenn eine Anlage beispielsweise maximal 300 bar zulässt, müssen die vorgesehenen Warn- und Abschaltfunktionen entsprechend ausgelegt werden.
Besonders wichtig ist die Behandlung von Messbereichsüberschreitungen und elektrischen Fehlern.
Ein auf 20 mA begrenztes Signal darf nicht als Nachweis dafür verwendet werden, dass der tatsächliche Druck nicht weiter ansteigt.
Auch ein diagnostiziertes Fehlersignal nach NAMUR NE 43 muss entsprechend der vorgesehenen Anlagenfunktion behandelt werden.
Ein Fehlerstrom von beispielsweise mindestens 21 mA ist bei dafür ausgelegten und entsprechend konfigurierten Transmittern nicht einfach als regulärer Druckwert oberhalb des Messbereichs zu interpretieren.
Bei sicherheitsbezogenen Anwendungen muss die entsprechende Auswertung eindeutig definieren, welche Zustände als gefährlich oder ungültig behandelt werden.
Zusätzlich muss berücksichtigt werden, dass bestimmte mechanische Sensorfehler nicht automatisch zu einem elektrischen Fehlersignal führen.
Ein blockierter Druckkanal kann beispielsweise bewirken, dass das Messsystem einen unzutreffenden Druck erfasst, obwohl die Stromschleife elektrisch plausibel erscheint.
Deshalb ist auch bei einem geeigneten SIL2-bewerteten Massedrucktransmitter die vollständige Sicherheitsfunktion zu betrachten.
Dazu gehören Sensor, Auswertung, Logik, erforderliche Diagnose, Abschaltelement und die vorgesehenen wiederkehrenden Prüfungen.
Eine SIL2-Eigenschaft eines Sensors bedeutet nicht automatisch, dass die gesamte Extrusionsanlage eine entsprechende Sicherheitsintegrität erreicht.
Die notwendige Sicherheitsfunktion muss für die konkrete Maschine nach den geltenden Anforderungen ausgelegt und validiert werden.
20. Einen systematischen Diagnose- und Prüfablauf durchführen
Wenn ein Massedrucktransmitter 20 mA erreicht oder dauerhaft am Messbereichsende bleibt, sollte die Ursache systematisch eingegrenzt werden.
Die folgenden Schritte beschreiben eine allgemeine technische Vorgehensweise für entsprechend qualifiziertes Fachpersonal.
Sie stellen keine Freigabe für Arbeiten an einer heißen oder unter Druck stehenden Extrusionsanlage dar. Die konkreten Arbeiten müssen gemäß den Herstelleranweisungen und dem vorgesehenen sicheren Anlagenverfahren erfolgen.
- Messstelle identifizieren: Hersteller, Modell, vollständige Bestellnummer und Einbauort des Transmitters erfassen.
- Ausgangssignal bestimmen: Prüfen, ob tatsächlich ein 4–20-mA-Transmitter oder ein Sensor mit einem anderen elektrischen Ausgang vorliegt.
- Messbereich dokumentieren: Nenndruckbereich und aktuell eingestellte analoge Messspanne anhand der vorhandenen Unterlagen feststellen.
- Prozessgrenzen prüfen: Normalen Betriebsdruck, maximal zulässigen Anlagendruck und vorgesehene Alarmgrenzen erfassen.
- Aktuellen Anlagenzustand bewerten: Prüfen, ob aufgrund des angezeigten Drucks ein möglicherweise kritischer Prozesszustand vorliegt.
- Signalstatus untersuchen: Feststellen, ob der Transmitter einen regulären Endwert, eine Ausgangsbegrenzung oder einen diagnostizierten Fehlerstrom ausgibt.
- Elektrischen Strom prüfen: Den tatsächlichen Schleifenstrom mit einem geeigneten Messverfahren und entsprechend freigegebenem Prüfmittel erfassen.
- SPS-Rohwert vergleichen: Kontrollieren, ob der erfasste Analogeingangswert zum tatsächlichen Stromsignal passt.
- Skalierung überprüfen: Unteren und oberen Druckwert sowie die elektrische Eingangskonfiguration mit der Transmittereinstellung vergleichen.
- Begrenzungen identifizieren: Prüfen, ob Anzeige, SPS oder Transmitter Werte am oberen Messbereichsende begrenzen.
- Versorgung kontrollieren: Zulässige Versorgungsspannung und Gesamtbürde der Stromschleife anhand der Herstellerspezifikation bewerten.
- Diagnoseinformationen auswerten: Bei geeigneten HART-Transmittern interne Prozesswerte, Statusinformationen und Parameter berücksichtigen.
- Prozesswerte vergleichen: Druckanzeige mit vorhandenen geeigneten unabhängigen Messinformationen sowie relevanten Prozessparametern beurteilen.
- Temperaturzustand erfassen: Membrantemperatur, Elektroniktemperatur und mögliche thermische Nullpunktveränderungen berücksichtigen.
- Mechanische Einflüsse bewerten: Bei entsprechend sicherem Anlagenzustand Messbohrung, mögliche Materialablagerungen und Hinweise auf Membranschäden untersuchen.
- Nullpunktbedingungen überprüfen: Einen Nullabgleich nur unter den dafür vorgesehenen druckfreien beziehungsweise herstellerseitig spezifizierten Bedingungen planen.
- Elektrische Prüffunktion verwenden: Eine vorhandene R-Cal- oder Shunt-Funktion entsprechend der Herstelleranweisung zur Überprüfung der Signalkette nutzen.
- Druckkalibrierung bewerten: Bei weiter bestehenden Abweichungen eine geeignete Prüfung mit unabhängiger Druckreferenz beziehungsweise eine Herstellerprüfung veranlassen.
- Fehlerursache beheben: Festgestellte Parametrier-, Verdrahtungs-, Sensor- oder Prozessprobleme nach freigegebenem Verfahren korrigieren.
- Ergebnisse dokumentieren: Gerätedaten, Messbereiche, Prozessbedingungen, elektrische Werte, Prüfergebnisse und freigegebene Konfiguration festhalten.
Besonders wichtig ist die Trennung zwischen einer elektrischen Signalprüfung und einer physikalischen Druckkalibrierung.
Ein korrektes 4–20-mA-Signal kann die elektrische Messkette bestätigen, aber nicht automatisch den tatsächlichen Schmelzedruck nachweisen.
Ebenso darf ein möglicher mechanischer Fehler nicht allein durch Änderung der SPS-Skalierung oder der Nullpunkteinstellung überdeckt werden.
Für eine zuverlässige Diagnose müssen die verschiedenen Ebenen der Messkette getrennt untersucht und anschließend gemeinsam bewertet werden.
21. Typische Fehlerbilder bei 20-mA-Signalen diagnostizieren
Ein auffälliges Ausgangssignal kann unterschiedliche Ursachen besitzen. Besonders wichtig ist es, tatsächliche Druckveränderungen von elektrischen und mechanischen Messfehlern zu unterscheiden.
| Beobachtung | Mögliche Ursache | Sinnvolle Prüfung |
|---|---|---|
| Transmitter liefert 20 mA bei erreichtem Nenndruck | Reguläres oberes Messbereichsende | Messbereich, Prozessgrenzen und zulässige Druckbelastung vergleichen |
| SPS zeigt 500 bar, Sensor ist auf 0 … 350 bar eingestellt | Falsche Druckskalierung der SPS | Analoge Eingangskonfiguration und eingestellte Druckspanne überprüfen |
| Strom bleibt bei 20 mA, obwohl der Druck offenbar weiter steigt | Mögliche Ausgangsbegrenzung oder unzureichende Erfassung des tatsächlichen Drucks | Gerätespezifikation, interne Prozessvariable und unabhängige Druckinformation bewerten |
| Stromsignal liegt bei mindestens 21 mA | Bei entsprechend konfigurierten Geräten diagnostizierter Fehlerzustand nach NAMUR NE 43 | Gerätestatus und dokumentiertes Fehlerstromverhalten überprüfen |
| Ausgangsstrom beträgt höchstens 3,6 mA | Möglicher unterer Fehlerstrom nach NAMUR NE 43 | Transmitterdiagnose und elektrische Stromschleife kontrollieren |
| Kein Stromsignal vorhanden | Unterbrochene Stromschleife, fehlende Versorgung oder Anschlussfehler | Versorgung und elektrische Verbindung nach geeignetem Prüfverfahren kontrollieren |
| Anzeige stimmt beim Nullpunkt, aber nicht bei höheren Drücken | Falsche Messspanne, Skalierung oder Sensorkennlinie | Mehrere definierte Signal- beziehungsweise Druckpunkte vergleichen |
| Anzeige verändert sich nach dem Einschrauben stark | Verspannung, fehlerhafte Messbohrung oder zu hohes Montagedrehmoment | Einbausituation anhand der Dynisco-Vorgaben fachgerecht bewerten |
| Signal reagiert verzögert oder kaum auf Druckänderungen | Blockierter Druckkanal, erstarrte Schmelze oder beschädigtes Messsystem | Mechanische Druckübertragung und Sensorzustand überprüfen |
| Nullpunkt verändert sich nach dem Aufheizen | Temperaturbedingte Nullpunktdrift | Temperaturbedingungen und zulässiges Nullpunktverfahren prüfen |
| R-Cal zeigt den erwarteten Wert, Prozessdruckanzeige bleibt auffällig | Elektrische Signalkette plausibel, mechanischer Sensorfehler weiterhin möglich | Geeignete unabhängige Druckprüfung beziehungsweise Herstellerdiagnose veranlassen |
| Signal schwankt stark bei laufendem Extruder | Tatsächliche Druckpulsation, elektrische Störung oder ungeeignete Dämpfung | Prozessverhalten, Signalweg und dynamische Erfassung getrennt beurteilen |
| Anzeige wird bei hohem Druck nicht größer | Begrenzung im Transmitter, SPS-Baustein oder Anzeigegerät | Rohstrom, Digitalwert und Anzeigegrenzen vergleichen |
| Druck steigt nach einem Filterwechsel oder Materialwechsel deutlich | Geänderte Prozessbedingungen oder zusätzlicher Strömungswiderstand | Schmelzetemperatur, Durchsatz, Filterzustand und weitere Prozesswerte vergleichen |
Die Tabelle enthält mögliche Ursachen und geeignete Diagnoseansätze.
Eine eindeutige Fehlerursache muss am konkreten Messsystem nachgewiesen werden.
Besonders wichtig ist, dass das Ausgangssignal bei einer tatsächlichen Drucküberschreitung nicht zwangsläufig einen eindeutigen elektrischen Fehlerzustand anzeigen muss.
Ein auf dem Messbereichsende liegender Strom kann weiterhin ein elektrisch gültiges Signal sein.
Für die Anlagenüberwachung muss deshalb zusätzlich bekannt sein, wie der betreffende Transmitter auf eine reale Überschreitung des vorgesehenen Druckbereichs reagiert.
22. Passende Dynisco-Massedrucktransmitter und Anzeigegeräte von ICS Schneider
22.1 Dynisco PT46X4: 4–20-mA-Massedrucktransmitter für Extrusionsprozesse
Die Dynisco PT46X4-Serie umfasst industrielle Schmelzedrucktransmitter mit verstärktem 4–20-mA-Ausgang.
Die Serie ist für allgemeine Massedruckmessungen in der Kunststoffverarbeitung vorgesehen.
Die verfügbaren Druckbereiche reichen von 0 … 500 psi bis 0 … 30.000 psi.
Die spezifizierte Genauigkeit beträgt ±0,5 % vom Endwert als kombinierter Fehler aus Linearität, Wiederholbarkeit und Hysterese.
Zu den Merkmalen gehören einstellbarer Nullpunkt und Messspanne sowie eine interne 80-%-Shunt-Kalibrierung.
Der Nullpunkt kann bei geeigneten Ausführungen lokal beziehungsweise über einen entsprechenden externen Kontakt abgeglichen werden.
Die Baureihe umfasst unter anderem PT4604, PT4624 und PT4634 sowie entsprechende TPT-Ausführungen mit zusätzlicher Temperaturmessung.
Die medienberührten Standardteile bestehen aus DyMax-beschichtetem Edelstahl.
Für entsprechende Varianten wird eine maximale Membrantemperatur von 400 °C angegeben.
Die PT46X4-Serie eignet sich für die direkte Anbindung an geeignete SPS- und Leitsysteme.
Auch eine sicherheitstechnische Bewertung für SIL2 beziehungsweise Performance Level „c“ ist für die entsprechend spezifizierten Anwendungen dokumentiert.
Die zulässige Verwendung in einer konkreten Sicherheitsfunktion muss jedoch anhand der vollständigen Anlagenarchitektur erfolgen.
Für die Diagnose eines dauerhaft hohen Stromsignals sind insbesondere die richtige Druckbereichszuordnung, der Zustand der Membran und die elektrische Signalkette entscheidend.
22.2 Dynisco MDT435F / MDT467F: Massedrucktransmitter mit NAMUR-Fehlersignal
Die Dynisco MDT435F / MDT467F-Serie umfasst kompakte Zweileiter-Massedrucktransmitter mit einem Ausgangssignal von 4 … 20 mA.
Die Baureihe ist besonders für industrielle Umgebungen mit hoher elektrischer Störbelastung und begrenztem Einbauraum vorgesehen.
Verfügbare Druckmessbereiche reichen von 0 … 35 bar bis 0 … 2.000 bar.
Das Modell MDT435F besitzt je nach Druckbereich eine spezifizierte Genauigkeit von ±0,5 % beziehungsweise ±1,0 % vom Endwert.
Für das Modell MDT467F wird eine Genauigkeit von ±1,0 % vom Endwert angegeben.
Ein wesentliches Merkmal ist die Auto-Zero-Funktion.
Der Nullpunktabgleich kann bei geeigneten Bedingungen am Gerät oder über einen entsprechenden externen Anschluss ausgelöst werden.
Zusätzlich besitzt die Baureihe eine integrierte elektrische Bereichskalibrierung mit einem Signalwert von 80 % des Messbereichsendwerts.
Besonders wichtig für die Diagnose ist das dokumentierte Fehlerstromverhalten.
Die Transmitter unterstützen Fehlerstromsignale nach NAMUR NE 43 mit Pegeln von höchstens 3,6 mA beziehungsweise mindestens 21 mA.
Damit lassen sich bei entsprechender Auswertung bestimmte diagnostizierte Ausfälle von regulären Prozesswerten unterscheiden.
Diese Funktion ersetzt jedoch keine vollständige Überwachung sämtlicher möglicher mechanischer Fehler.
Für die Extrusionsüberwachung müssen deshalb sowohl die Stromschleife als auch die tatsächliche Druckübertragung berücksichtigt werden.
22.3 Dynisco SPX4222 / SPX4622: Intelligente Drucktransmitter mit optionalem HART
Die Dynisco SPX4222 / SPX4622-Serie besteht aus intelligenten Zweileiter-Drucktransmittern mit einem analogen 4–20-mA-Ausgangssignal.
Die Geräte wurden unter anderem für industrielle Schmelzedruckmessungen und Anwendungen in explosionsgefährdeten Bereichen entwickelt.
Abhängig von der Konfiguration stehen entsprechende ATEX-Ausführungen zur Verfügung.
Bei geeigneten Varianten ist außerdem eine HART-Schnittstelle verfügbar.
Die verfügbare Messspanne kann innerhalb der vorgesehenen Grenzen angepasst werden.
Für die SPX4222-Serie wird je nach Druckbereich eine Genauigkeit von bis zu ±0,25 % vom Endwert angegeben.
Das Modell SPX4622 besitzt eine spezifizierte Genauigkeit von ±0,50 % vom Endwert.
Die Serie bietet unterschiedliche mechanische Konfigurationen und optional entsprechende Temperaturmesselemente.
Besonders interessant für die Diagnose ist die mögliche digitale Kommunikation.
Bei entsprechend ausgerüsteten Transmittern können Konfigurationsparameter und weitere Diagnoseinformationen über HART erfasst werden.
Dadurch lässt sich beispielsweise überprüfen, welche Druckwerte dem analogen Ausgang von 4 beziehungsweise 20 mA zugeordnet sind.
Eine mögliche Ausgangsbegrenzung oder ein diagnostizierter Fehlerzustand muss jedoch anhand der tatsächlichen Gerätekonfiguration bewertet werden.
Die HART-Funktion ist besonders hilfreich bei der Unterscheidung zwischen analogem Stromsignal und interner Prozessvariable.
22.4 Dynisco SPX-T 3242: Temperaturkompensierte Schmelzedruckmessung
Der Dynisco SPX-T 3242 ist ein intelligenter Massedrucktransmitter mit temperaturkompensierter Messwertverarbeitung.
Er besitzt einen analogen 4–20-mA-Druckausgang und eine HART-Schnittstelle.
Die Druckmessbereiche reichen von 500 psi bis 10.000 psi.
Die spezifizierte Genauigkeit beträgt je nach Bereich bis zu ±0,25 % vom Endwert.
Eine Besonderheit ist die integrierte Temperaturkompensation.
Sie reduziert temperaturbedingte Veränderungen des Sensorsignals und unterstützt eine stabile Schmelzedruckmessung bei wechselnden Prozessbedingungen.
Zusätzlich verwendet die Baureihe die Dynisco-DynaLarity-Technologie zur Verringerung bestimmter temperatur- und prozessbedingter Kennlinienabweichungen.
Das Modell ist für entsprechende Anwendungen mit hohen Schmelzetemperaturen vorgesehen.
Je nach Ausführung stehen zusätzlich Möglichkeiten zur Temperaturmessung zur Verfügung.
Besonders bei Extrusionsprozessen mit wechselnden Temperaturzuständen kann die zusätzliche Kompensation Vorteile bieten.
Auch hier bleibt jedoch die richtige Parametrierung des elektrischen Ausgangs und der angeschlossenen SPS entscheidend.
Eine temperaturkompensierte Messung beseitigt nicht automatisch alle möglichen Ursachen für ein dauerhaftes 20-mA-Signal.
22.5 Dynisco TDT432F / TDT463F: Schmelzedruck und Temperatur gemeinsam messen
Die Dynisco TDT432F / TDT463F-Serie kombiniert die Messung des Schmelzedrucks mit einer zusätzlichen Temperaturerfassung.
Die Geräte besitzen ein integriertes Thermoelement Typ J zur Ermittlung der Schmelzetemperatur.
Der Druck wird über ein analoges 4–20-mA-Zweileitersignal übertragen.
Die verfügbaren Druckbereiche reichen von 0 … 35 bar bis 0 … 2.000 bar.
Je nach Modell beträgt die spezifizierte Druckmessgenauigkeit ±0,5 % beziehungsweise ±1,0 % vom Endwert.
Die maximale Membrantemperatur liegt bei entsprechend ausgelegten Ausführungen bei 400 °C.
Die Geräte besitzen außerdem eine Auto-Zero-Funktion und eine interne elektrische Kalibriermöglichkeit.
Für geeignete Varianten ist ein Fehlerstromverhalten nach NAMUR NE 43 dokumentiert.
Die zusätzliche Temperaturmessung kann besonders bei der Analyse eines veränderten Schmelzedrucks hilfreich sein.
Wenn der Druck bei annähernd gleichem Durchsatz steigt, kann die Betrachtung der Schmelzetemperatur Hinweise auf veränderte Materialeigenschaften beziehungsweise Prozessbedingungen liefern.
Damit verbindet die Baureihe die elektrische Druckmessung mit zusätzlichen Informationen für eine prozesstechnische Ursachenanalyse.
22.6 Dynisco 1490: Prozessanzeige für 4–20-mA-Signale
Das Dynisco 1490 ist ein universelles Prozessanzeigegerät im 1/8-DIN-Format.
Es unterstützt unterschiedliche industrielle Eingangssignale.
Dazu gehören unter anderem 4 … 20 mA, 0 … 20 mA sowie verschiedene Spannungs- und Sensorsignale.
Das Gerät besitzt eine fünfstellige LED-Anzeige mit programmierbarer Skalierung.
Bis zu zwei Alarmfunktionen können vorgesehen werden.
Zusätzlich sind je nach Ausführung ein Analogausgang, eine 24-V-Transmitterversorgung und eine RS-485-Kommunikation über Modbus verfügbar.
Für die Auswertung eines Dynisco-Massedrucktransmitters ist die korrekte Konfiguration des Stromsignals entscheidend.
Die angezeigte physikalische Druckgröße muss zum tatsächlichen Messbereich des angeschlossenen Transmitters passen.
Das 1490 kann deshalb für Prüfstände und Anlagen interessant sein, in denen Druckwerte direkt angezeigt und überwacht werden sollen.
Besonders bei einem dauerhaft erreichten oberen Anzeigewert ist auch hier zu prüfen, ob eine richtige Skalierung und eine geeignete Signalbewertung vorliegen.
Die Anzeige allein ist kein Ersatz für die Überprüfung des tatsächlichen Prozessdrucks.
22.7 Auswahl der geeigneten Messlösung für Extrusionsanlagen
ICS Schneider bietet unterschiedliche Dynisco-Massedrucksensoren, Schmelzedrucktransmitter und Prozessanzeigegeräte für Extrusions- und Kunststoffanwendungen an.
Die Auswahl muss aus der tatsächlichen Messaufgabe erfolgen.
Besonders wichtig sind normaler Betriebsdruck, maximal zulässiger Prozessdruck, erforderlicher Messbereich und mögliche dynamische Druckspitzen.
Zusätzlich müssen die Schmelzetemperatur, Einbausituation, Messbohrung und die erforderlichen elektrischen Schnittstellen berücksichtigt werden.
Für eine reine analoge Druckmessung kann ein geeigneter 4–20-mA-Transmitter ausreichend sein.
Bei erhöhten Anforderungen an Diagnose und Parametrierung kann eine intelligente Ausführung mit HART sinnvoll sein.
Bei wechselnden Temperaturbedingungen kann eine entsprechend temperaturkompensierte Ausführung Vorteile besitzen.
Wenn eine sicherheitsbezogene Drucküberwachung vorgesehen ist, muss die vollständige Sicherheitsfunktion einschließlich Sensor, Auswertung und Abschaltelement bewertet werden.
Weitere Informationen und technische Unterstützung finden Sie unter Dynisco-Produkte und Massedrucktransmitter.
23. Fazit: 20 mA ist ein Signalwert und noch keine vollständige Druckdiagnose
Das Erreichen von 20 mA bei einem Massedrucktransmitter muss sorgfältig interpretiert werden.
Bei einem gewöhnlichen linearen 4–20-mA-Ausgang entspricht dieser Strom dem eingestellten oberen Messbereichswert.
Daraus folgt jedoch nicht automatisch, dass der tatsächliche Prozessdruck genau diesem Wert entspricht oder dass die mechanische Überdruckgrenze des Sensors erreicht wurde.
Besonders wichtig ist die Unterscheidung zwischen dem eingestellten elektrischen Messbereich, der physikalischen Druckbelastbarkeit des Sensors und dem zulässigen Prozessdruck der Anlage.
Diese Grenzen können deutlich voneinander abweichen.
Auch eine fehlerhafte SPS-Skalierung kann erhebliche Messabweichungen verursachen.
Ein Transmitter mit 0 … 350 bar Messspanne kann beispielsweise bei 20 mA korrekt seinen oberen Messbereichswert ausgeben, während eine falsch parametrierte SPS daraus 500 bar berechnet.
Deshalb müssen elektrischer Ausgangsstrom, Analogrohwert und skalierter Druckwert getrennt überprüft werden.
Bei geeigneten intelligenten Transmittern können HART-Diagnoseinformationen zusätzlich helfen, Parametrierung und Signalverhalten zu beurteilen.
Auch das Verhalten außerhalb des Messbereichs ist modellabhängig.
Ein Transmitter kann sein Signal begrenzen oder entsprechend spezifizierte Fehlerstrompegel ausgeben.
Insbesondere Fehlerströme nach NAMUR NE 43 dürfen nicht als gewöhnliche Druckmesswerte interpretiert werden.
Für die Diagnose müssen außerdem mechanische und thermische Einflüsse berücksichtigt werden.
Eine fehlerhafte Messbohrung, erstarrte Schmelze, ein beschädigtes Diaphragma oder eine ungünstige Nullpunktjustierung können das Messergebnis verändern.
Die interne 80-%-Shunt-Kalibrierung ist hilfreich zur Überprüfung der elektrischen Signalkette, ersetzt aber keine vollständige mechanische Druckkalibrierung.
Schließlich muss auch die tatsächliche Prozesssituation bewertet werden.
Ein steigender Druck kann beispielsweise durch einen zunehmenden Filterwiderstand, veränderte Schmelzetemperatur oder andere Prozessbedingungen verursacht werden.
Bei einer kritischen Anwendung darf eine möglicherweise falsche Messung nicht durch reine Anpassung der SPS-Anzeige überdeckt werden.
Messstelle identifizieren → Sensormessbereich prüfen → 4–20-mA-Signal messen → SPS-Skalierung vergleichen → Signalbegrenzung und NAMUR-Fehlerströme unterscheiden → Tatsächliche Prozessbedingungen bewerten → Unabhängige Druckinformation heranziehen → Versorgung und Signalweg überprüfen → Temperatur und Nullpunkt berücksichtigen → Messbohrung und Membrane beurteilen → Elektrische Prüffunktion und gegebenenfalls Druckkalibrierung durchführen → Ergebnisse dokumentieren
Der wichtigste praktische Grundsatz lautet damit: 20 mA bezeichnet zunächst das elektrische Messbereichsende eines entsprechend eingestellten Transmitters. Ob eine gefährliche Prozessdrucküberschreitung, eine falsche Skalierung oder ein Sensorproblem vorliegt, lässt sich erst durch die gemeinsame Bewertung von Messbereich, tatsächlicher Druckbelastung, Transmitterzustand und Signalverarbeitung feststellen.
24. Häufige Fragen zu 20 mA, Überbereich und Schmelzedruckmessung
24.1 Was bedeutet 20 mA bei einem Massedrucktransmitter?
Bei einem gewöhnlichen linear eingestellten 4–20-mA-Massedrucktransmitter entspricht 20 mA dem oberen eingestellten Messbereichswert. Bei einem Druckbereich von 0 … 350 bar repräsentiert das Signal beispielsweise 350 bar. Eine mechanische Überlastung ist dadurch nicht automatisch nachgewiesen.
24.2 Bedeutet 20 mA automatisch, dass der Prozessdruck zu hoch ist?
Nein. Das hängt vom tatsächlichen zulässigen Prozessdruck und der Konfiguration des Transmitters ab. Die Maschine kann bereits vor Erreichen des Messbereichsendwerts eine kritische Druckgrenze besitzen. Ebenso kann der Sensor für einen größeren Druckbereich ausgelegt sein als den normalen Betriebsbereich.
24.3 Was passiert, wenn der Druck über das Messbereichsende hinaus ansteigt?
Das Verhalten hängt von der konkreten Transmitterausführung ab. Der Ausgangsstrom kann gegebenenfalls in einem spezifizierten Überbereich weiter ansteigen oder an einer Grenze begrenzt werden. Ein diagnostizierter Fehlerzustand kann außerdem zu einem entsprechenden Fehlerstrom führen. Der tatsächliche Druck lässt sich aus einem begrenzten Signal nicht eindeutig bestimmen.
24.4 Was ist der Unterschied zwischen Messbereich und Überdruckfestigkeit?
Der Messbereich beschreibt den Druckbereich, für den die vorgesehene Messkennlinie und Genauigkeit gelten. Die Überdruckfestigkeit beschreibt dagegen eine mechanisch zulässige Druckbeanspruchung unter spezifizierten Bedingungen. Sie ist nicht automatisch ein zusätzlicher kalibrierter Messbereich.
24.5 Warum zeigt die SPS bei 20 mA einen falschen Druckwert an?
Eine häufige Ursache ist eine fehlerhafte Skalierung. Wenn der Transmitter beispielsweise auf 0 … 350 bar eingestellt ist, die SPS aber mit 0 … 500 bar rechnet, werden aus demselben Stromsignal unterschiedliche Druckwerte berechnet. Auch eine falsche Konfiguration des Analogeingangs kann entsprechende Fehler verursachen.
24.6 Wie rechne ich ein 4–20-mA-Signal in bar um?
Bei einer linearen Kennlinie gilt: p = pLRV + (I − 4 mA) / 16 mA · (pURV − pLRV). Die tatsächlich eingestellten unteren und oberen Druckwerte müssen dafür bekannt sein.
24.7 Wie viel bar entsprechen 16 mA bei einem Messbereich von 0 … 350 bar?
16 mA entsprechen 75 % der elektrischen Messspanne. Bei einem linear eingestellten Druckbereich von 0 … 350 bar ergibt sich ein Druckwert von 262,5 bar.
24.8 Was bedeutet ein Ausgangsstrom von 21 mA?
Bei einem Transmitter mit entsprechend implementiertem Fehlerstromverhalten nach NAMUR NE 43 kann ein Strom von mindestens 21 mA einen diagnostizierten Fehlerzustand anzeigen. Ob das tatsächlich gilt, hängt vom Modell und seiner Konfiguration ab. Der Wert darf nicht pauschal als normaler Messwert oberhalb des Druckbereichs interpretiert werden.
24.9 Kann ein Massedrucktransmitter mehr als 20 mA ausgeben?
Bei entsprechend ausgelegten Modellen ist ein oberer Signalbereich über 20 mA möglich. Dieser kann beispielsweise für definierte Überbereichs- oder Diagnosezustände vorgesehen sein. Die genaue Bedeutung und die zulässigen Ausgangsgrenzen ergeben sich aus den Herstellerangaben des jeweiligen Transmitters.
24.10 Warum bleibt die Anzeige dauerhaft auf dem oberen Druckwert stehen?
Mögliche Ursachen sind ein tatsächlicher hoher Prozessdruck, eine Begrenzung des Transmitterausgangs, eine Begrenzung innerhalb der SPS oder eine falsch konfigurierte Anzeige. Auch ein Sensorproblem kann dazu führen. Für die Diagnose müssen der tatsächliche Strom und die elektrische sowie physikalische Messkette getrennt untersucht werden.
24.11 Kann ein blockierter Druckkanal ein plausibles 4–20-mA-Signal verursachen?
Ja. Wenn der Prozessdruck wegen erstarrter Schmelze oder anderer Ablagerungen nicht korrekt zur Sensormembran übertragen wird, kann der Transmitter trotzdem ein elektrisch plausibles Signal liefern. Eine reine Stromschleifenprüfung erkennt diesen Fehler nicht zwangsläufig.
24.12 Was bedeutet die 80-%-Shunt-Kalibrierung bei Dynisco?
Bei entsprechend ausgestatteten Dynisco-Sensoren erzeugt die interne R-Cal-Funktion ein definiertes elektrisches Signal von ungefähr 80 % des Endwerts. Bei einem linearen 4–20-mA-Ausgang entspricht dies 16,8 mA. Die Funktion ermöglicht eine elektrische Prüfung der Signalzuordnung, ersetzt aber keine vollständige Druckkalibrierung.
24.13 Darf ich einen Massedrucktransmitter im laufenden Extruder nullen?
Ein Nullpunktabgleich darf nur unter den dafür vorgesehenen Herstellerbedingungen erfolgen. Für geeignete Dynisco-Schmelzedrucksensoren wird ein Abgleich bei Betriebstemperatur ohne anstehenden Prozessdruck empfohlen. Ein Abgleich bei tatsächlich vorhandenem Druck kann eine erhebliche systematische Messabweichung verursachen.
24.14 Wie beeinflusst die Temperatur die Schmelzedruckmessung?
Temperaturänderungen können den Nullpunkt und die Sensorempfindlichkeit beeinflussen. Besonders bei flüssigkeitsgefüllten Druckübertragungssystemen ist der Einfluss der Temperatur zu beachten. Geeignete temperaturkompensierte Ausführungen können diese Abweichungen reduzieren. Maßgeblich sind die Spezifikationen des jeweiligen Modells.
24.15 Kann ein falsches Montagedrehmoment das Drucksignal verändern?
Ja. Eine ungeeignete Messbohrung oder ein zu hohes Montagedrehmoment kann das Messsystem mechanisch verspannen und dadurch eine Nullpunktverschiebung verursachen. Dynisco nennt solche Montagefehler ausdrücklich als mögliche Ursache auffälliger Nullpunktsignale.
24.16 Ist ein SIL2-Massedrucktransmitter automatisch eine sichere Überdruckabschaltung?
Nein. Die sicherheitstechnische Bewertung eines Sensors bezieht sich nicht automatisch auf die vollständige Sicherheitsfunktion einer Maschine. Auch die Signalauswertung, Sicherheitslogik, Abschaltelemente, Fehlerreaktionen und vorgesehenen Prüfungen müssen entsprechend den Anforderungen ausgelegt werden.
24.17 Welche geeigneten Massedrucktransmitter bietet ICS Schneider an?
ICS Schneider bietet unterschiedliche Dynisco-Baureihen mit 4–20-mA-Ausgang an. Dazu gehören die PT46X4-Serie, MDT435F/MDT467F, SPX4222/SPX4622 sowie temperaturkompensierte Ausführungen wie SPX-T 3242. Für die kombinierte Druck- und Temperaturmessung stehen beispielsweise TDT432F/TDT463F zur Verfügung. Passende Prozessanzeigen wie das Dynisco 1490 ergänzen die Messtechnik.
24.18 Welche Angaben benötigt ICS Schneider zur Diagnose oder Auswahl eines Massedrucktransmitters?
Benötigt werden Hersteller, vollständige Modell- und Bestellnummer, Nenndruckbereich sowie gegebenenfalls die aktuell eingestellte analoge Messspanne. Besonders wichtig sind das tatsächlich gemessene Stromsignal, die angezeigten Druckwerte, die Konfiguration des SPS-Analogeingangs und mögliche Fehler- beziehungsweise Diagnosemeldungen. Zusätzlich werden Angaben über normalen und maximalen Prozessdruck, Schmelzetemperatur, Einbausituation, Messbohrung, Prozessanschluss, vorhandene Kapillare und elektrische Versorgung benötigt. Bei auffälligem Verhalten sind Informationen über den Zeitpunkt des Fehlers, vorherige Wartungsarbeiten, Nullpunktjustierungen und Veränderungen der Prozessbedingungen hilfreich. Für eine Neuauswahl sind außerdem die gewünschte Genauigkeit, Messdynamik, Anschlussgeometrie, Temperaturmessung, HART-Kommunikation, ATEX-Anforderungen und gegebenenfalls sicherheitsbezogene Funktionen anzugeben.