

In einer gewöhnlichen Druckluft- oder Prozessgasanlage wird ein Drucktransmitter häufig vor allem nach Messbereich, Genauigkeit, Ausgangssignal und Prozessanschluss ausgewählt. Bei einer hochreinen Gasversorgung reicht diese Betrachtung nicht aus.
Der Drucksensor wird dort selbst zu einem Bestandteil des medienberührten Reinstgassystems. Jede innere Oberfläche des Sensors, jeder Adapter, jede Dichtung, jedes T-Stück und jedes zusätzliche Leitungsvolumen kommt mit dem Gas in Kontakt und kann dadurch die Reinheit des Systems beeinflussen.
Das Problem muss dabei nicht offensichtlich sein. Ein Drucktransmitter kann messtechnisch vollkommen korrekt arbeiten und trotzdem für eine Ultra-High-Purity-Anwendung ungeeignet sein. Ein großes Totvolumen kann Restgas aus einem vorherigen Prozessschritt zurückhalten. Raue Innenoberflächen können Adsorption und Desorption begünstigen. Eine ungeeignete Verschraubung kann Partikel erzeugen. Schmierstoffe, Elastomere oder Rückstände aus einer vorherigen Kalibrierung können Stoffe in den Gasweg einbringen, die in einer normalen Industrieanlage völlig unkritisch wären.
Gerade in der Halbleiter-, Photovoltaik-, Labor- und Spezialgasversorgung können solche Effekte wichtiger sein als einige Zehntel Prozent Unterschied bei der reinen Druckgenauigkeit.
Ein weiterer Punkt ist die Spülbarkeit. Wird zwischen zwei hochreinen Gasen gewechselt oder eine neu montierte Leitung in Betrieb genommen, muss das vorhandene Gas aus allen medienberührten Bereichen verdrängt werden. Jeder nicht durchströmte Stichkanal verlängert diesen Prozess. Das betrifft nicht nur Leitungen und Ventile, sondern auch die Druckmessstelle selbst.
Die wichtigste Regel lautet deshalb: Bei der Druckmessung hochreiner Gase muss nicht nur der Sensor zum Druckbereich passen. Die komplette medienberührte Messstelle sollte möglichst wenig Totvolumen, kleine und hochwertige innere Oberflächen, geeignete Werkstoffe, saubere Verbindungen und möglichst wenige Quellen für Partikel, Feuchte oder Fremdstoffe besitzen.
Was bedeutet UHP bei einer Druckmessstelle?
UHP steht für Ultra High Purity. In einem solchen Gassystem genügt es nicht, dass ein Bauteil mechanisch dicht ist und den gewünschten Betriebsdruck aushält. Das Bauteil muss außerdem so ausgeführt sein, dass es die Reinheit des transportierten Gases möglichst wenig beeinflusst.
Je nach Prozess können dabei unterschiedliche Kontaminationsarten relevant sein. Dazu gehören Partikel, Wasser, Sauerstoff, Kohlenwasserstoffe, Restgase eines vorherigen Prozessschrittes oder Stoffe, die aus Dichtungen und anderen Materialien ausgasen.
Die zulässigen Konzentrationen unterscheiden sich stark zwischen Anwendungen. Deshalb ist „hochrein“ keine einzelne technische Grenzklasse, aus der automatisch alle Anforderungen an einen Drucktransmitter abgeleitet werden können.
Ein Gasversorgungssystem für eine allgemeine Laboranwendung kann andere Reinheitsanforderungen besitzen als ein Halbleiterprozess mit hochreinen Spezialgasen.
Trotzdem bleiben einige Konstruktionsprinzipien ähnlich: medienberührte Volumina möglichst klein halten, geeignete Werkstoffe einsetzen, innere Oberflächen hochwertig ausführen und sämtliche Montage- beziehungsweise Servicearbeiten so gestalten, dass keine unnötigen Fremdstoffe in das System gelangen.
Der Drucktransmitter muss deshalb nicht nur als elektrisches Messgerät betrachtet werden, sondern als medienberührtes Prozessbauteil.
Warum der Drucksensor selbst Teil des Reinstgassystems ist
Ein Drucksensor benötigt eine Verbindung zwischen Prozessgas und Messzelle. Auch wenn diese Verbindung nur wenige Millimeter groß ist, befindet sich darin ein bestimmtes Gasvolumen.
Das Prozessgas benetzt den Druckanschluss, interne Kanäle und die eigentliche Trenn- beziehungsweise Sensormembran.
Damit entstehen Oberflächen, auf denen sich Moleküle anlagern können. Es entsteht außerdem ein zusätzliches Innenvolumen, das bei Inbetriebnahme, Gaswechsel und Spülvorgängen gefüllt beziehungsweise ausgetauscht werden muss.
Bei einem normalen Druckluftsensor wird dieser Effekt praktisch nie berücksichtigt. Für die reine Druckmessung ist er meist unbedeutend.
Bei einem hochreinen Gassystem kann dagegen selbst ein sehr kleines Volumen zum sogenannten Memory-Effekt beitragen. Nach einem Gaswechsel befindet sich in diesem Bereich zunächst noch das vorherige Gas. Erst durch Diffusion beziehungsweise ausreichenden Gasaustausch nähert sich die Zusammensetzung der neuen Gasphase an.
Die Auslegung der Druckmessstelle entscheidet deshalb darüber, wie schnell ein Reinstgassystem nach Montage oder Gaswechsel tatsächlich den gewünschten Reinheitszustand erreicht.
Warum Totvolumen bei hochreinen Gasen kritisch ist
Unter Totvolumen versteht man in diesem Zusammenhang einen mit Gas gefüllten Bereich, der zwar mit dem Prozess verbunden ist, aber nicht oder nur sehr schwach vom eigentlichen Gasstrom durchspült wird.
Typische Totvolumina können entstehen in Adaptern, T-Stücken, Ventilkammern, Sensoranschlüssen und langen Stichleitungen.
Bei einer statischen Druckmessung ist ein solches Volumen für die Druckübertragung zunächst kein grundsätzliches Problem. Nach ausreichend langer Zeit stellt sich darin derselbe statische Druck ein wie in der Hauptleitung.
Für die Gasreinheit sieht die Situation jedoch anders aus.
Angenommen, in einer Leitung befindet sich zunächst Stickstoff. Anschließend wird auf ein hochreines Prozessgas umgestellt. Die Hauptleitung wird kontinuierlich durchströmt und der Stickstoff dort schnell verdrängt.
In einer 150 mm langen Stichleitung zu einem Drucktransmitter existiert dagegen kaum gerichteter Durchfluss. Der Gasaustausch erfolgt dort wesentlich langsamer.
Das alte Gas kann dadurch länger im System verbleiben und über Diffusion wieder in die Hauptströmung gelangen.
Je größer das Totvolumen und je größer die benetzte Oberfläche dieses Bereiches, desto länger kann die vollständige Reinigung beziehungsweise Spülung dauern.
Bei Prozessen mit häufigen Gaswechseln ist dies besonders ungünstig.
Stichleitung und Flow-through-Messung unterscheiden
Eine klassische Druckmessstelle wird häufig über ein T-Stück realisiert. Die Hauptleitung läuft gerade weiter, während der Drucktransmitter über einen seitlichen Anschluss angebunden wird.
Messtechnisch ist dies sehr praktisch. Der Sensor sieht den Leitungsdruck, ohne dass der vollständige Gasstrom durch das Messgerät fließen muss.
Aus Sicht eines UHP-Gassystems entsteht jedoch ein Stichvolumen.
Eine Alternative ist ein Flow-through-Aufbau. Dabei besitzt der Drucktransmitter einen Gaseingang und einen Gasausgang. Der Prozessgasweg läuft durch das medienberührte Sensorgehäuse beziehungsweise den vorgesehenen Durchflusskanal hindurch.
Dadurch entsteht kein vergleichbarer langer, nicht durchströmter Abzweig zur Messstelle.
Das kann die Spülbarkeit deutlich verbessern, insbesondere wenn eine kompakte Ventil- beziehungsweise Gas-Panel-Geometrie aufgebaut wird.
Ein Flow-through-Sensor ist deshalb nicht „genauer“, nur weil das Gas durch ihn hindurchströmt. Sein Vorteil liegt vor allem in der Integration des Messpunktes in einen definierten Gasweg.
Eine weitere Möglichkeit sind modular aufgebaute Surface-mount-Systeme. Der Drucktransmitter sitzt dabei unmittelbar auf einem dafür vorgesehenen Gasblock beziehungsweise Substrat. Zusätzliche Rohrstücke und externe Verschraubungen können dadurch reduziert werden.
Welche Bauform sinnvoll ist, hängt vom gesamten Gas-Panel und nicht allein vom Sensor ab.
Warum die Oberflächengüte wichtig ist
Eine technisch saubere innere Oberfläche ist bei hochreinen Gasen aus mehreren Gründen vorteilhaft.
Eine raue Metalloberfläche besitzt eine größere reale Oberfläche als eine geometrisch gleich große sehr glatte Oberfläche. Mikroskopische Vertiefungen und Bearbeitungsspuren können zusätzliche Bereiche bilden, in denen sich Moleküle, Feuchte oder Partikel anlagern.
Glatte, hochwertig bearbeitete beziehungsweise elektropolierte Oberflächen erleichtern deshalb das Reinigen, Spülen und Erreichen stabiler Reinheitsbedingungen.
Elektropolieren entfernt mikroskopische Oberflächenspitzen elektrochemisch und erzeugt eine sehr gleichmäßige Oberfläche.
Bei UHP-Komponenten wird die Oberflächengüte häufig durch den Ra-Wert beschrieben.
Ein kleinerer Ra-Wert kennzeichnet dabei eine geringere mittlere Rauheit.
Für die reale Prozessqualität ist jedoch nicht nur ein einzelner Rauheitswert entscheidend. Herstellung, Reinigung, Verpackung, Montage und spätere Handhabung müssen ebenso zur Anwendung passen.
Eine hervorragend elektropolierte Komponente kann ihre Vorteile nicht ausspielen, wenn ihre Prozessseite anschließend ungeschützt auf einer staubigen Werkbank abgelegt wird.
Adsorption und Desorption an inneren Oberflächen
Gasmoleküle können sich an einer Oberfläche anlagern. Dieser Vorgang wird als Adsorption bezeichnet.
Später können diese Moleküle die Oberfläche wieder verlassen. Dieser umgekehrte Vorgang wird Desorption genannt.
Für hochreine Gassysteme ist dieser Effekt relevant, weil eine Oberfläche dadurch Stoffe aus einem früheren Zustand zeitversetzt wieder in den Gasstrom abgeben kann.
Besonders kritisch ist Wasser. Wurde ein System längere Zeit feuchter Umgebungsluft ausgesetzt, können sich Wassermoleküle auf den inneren Oberflächen anlagern.
Nach dem Anschluss an ein trockenes Reinstgassystem verschwinden diese Moleküle nicht schlagartig. Das trockene Gas nimmt Feuchte nach und nach von den Oberflächen auf.
Der Gasanalysator kann deshalb über längere Zeit eine erhöhte Restfeuchte anzeigen, obwohl das eingespeiste Gas selbst sehr trocken ist.
Dasselbe Grundprinzip gilt für andere adsorbierbare Stoffe.
Je geringer die unnötige interne Oberfläche einer Messstelle ist und je hochwertiger diese Oberfläche ausgeführt wurde, desto besser lässt sich dieser Einfluss grundsätzlich begrenzen.
Partikeleintrag konsequent vermeiden
Der Begriff „partikelfrei“ sollte bei einer technischen Messstelle nicht als absoluter Zustand verstanden werden.
Praktisch geht es darum, die für den Prozess spezifizierte Partikelreinheit einzuhalten und während Montage, Betrieb und Wartung keine unnötigen zusätzlichen Partikel zu erzeugen beziehungsweise einzubringen.
Eine typische Partikelquelle ist die mechanische Montage selbst.
Beschädigte Gewinde, verschmutzte Dichtflächen, Metallabrieb oder ungeeignete Dichtmittel können Material in den Gasweg einbringen.
Auch bei einem grundsätzlich UHP-geeigneten Sensor kann unsachgemäße Montage dadurch die gesamte Reinheitskette verschlechtern.
Die Prozessanschlüsse sollten daher nur mit geeignetem Werkzeug und entsprechend den vorgesehenen Montagedrehmomenten verbunden werden.
Schutzflächen dürfen nicht mit ungeeigneten Werkzeugen berührt oder beschädigt werden.
Auch herumliegende Metallspäne, Fasern von Reinigungstüchern oder Reste von Verpackungsmaterial gehören nicht in eine hochreine Gasmessstelle.
Bei einem Reinstgassystem beginnt Partikelkontrolle deshalb nicht am Sensorprinzip, sondern bereits beim Auspacken und Montieren.
Face-Seal-Anschlüsse statt beliebiger Prozessverschraubungen
Bei industriellen Standarddrucksensoren werden häufig Gewinde wie G 1/4, 1/4 NPT oder ähnliche Prozessanschlüsse eingesetzt.
Solche Anschlüsse sind für viele Anwendungen sehr gut geeignet. Bei UHP-Gassystemen werden jedoch häufig spezielle metallisch dichtende Face-Seal-Verbindungen eingesetzt.
Dabei wird die Abdichtung nicht über ein mit Dichtband oder Dichtpaste versehenes Rohrgewinde hergestellt, sondern über definierte hochqualitative Dichtflächen und eine dafür vorgesehene Dichtung.
Dies bietet mehrere Vorteile für Reinstgassysteme.
Der Gasweg kann sehr kompakt aufgebaut werden, die Dichtstelle ist reproduzierbar und es müssen keine beliebigen Gewindedichtmittel in unmittelbarer Nähe des Prozessgases eingesetzt werden.
Bei der Montage ist die Qualität der Dichtflächen besonders wichtig.
Kratzer oder Beschädigungen können sowohl die Gasdichtheit als auch die Sauberkeit der Verbindung beeinträchtigen.
Eine Face-Seal-Verbindung sollte deshalb nicht wie eine gewöhnliche Rohrverschraubung behandelt werden. Die Montagevorgaben des Anschlussherstellers und des Sensorherstellers sind Teil der Messstellenqualität.
Dichtungen und Elastomere kritisch betrachten
In einer normalen Gasanwendung wird ein Dichtungswerkstoff hauptsächlich nach Druck, Temperatur und chemischer Beständigkeit ausgewählt.
Bei einem hochreinen System kommen weitere Kriterien hinzu.
Bestimmte polymere Werkstoffe können Gase oder Feuchtigkeit aufnehmen und später wieder abgeben. Auch Permeation und Ausgasung können relevant sein.
Das bedeutet nicht, dass Elastomere in jedem Reinstgassystem grundsätzlich ungeeignet wären.
Es bedeutet jedoch, dass ein beliebiger O-Ring nicht allein deshalb akzeptabel ist, weil er chemisch mit dem Prozessgas verträglich erscheint.
Für besonders anspruchsvolle UHP-Systeme werden deshalb häufig metallische Dichtkonzepte verwendet.
Welche Dichtung zulässig ist, muss aus dem konkreten Prozessstandard und der vorgesehenen Anlagenkonstruktion abgeleitet werden.
Bei einem Sensortausch sollten deshalb keine Dichtungsmaterialien improvisiert werden, auch wenn sie mechanisch in den Anschluss passen.
Werkstoffe passend zum Reinstgas auswählen
Die medienberührten Werkstoffe müssen sowohl zur Gasreinheit als auch zur chemischen Belastung passen.
316L-Edelstahl ist in hochreinen Gasversorgungssystemen weit verbreitet, weil er gut verarbeitbar, korrosionsbeständig und mit hochwertigen Oberflächen verfügbar ist.
Damit ist jedoch nicht automatisch jedes 316L-Bauteil gleichwertig.
Werkstoffqualität, Herstellung, Schweißverfahren, Oberflächenbehandlung, Reinigung und Verpackung beeinflussen die spätere Eignung.
Bei aggressiven Spezialgasen können außerdem andere Werkstoffe beziehungsweise Legierungen erforderlich sein.
Auch die Sensormembran selbst muss berücksichtigt werden.
Ein Drucktransmitter besteht nicht nur aus seinem sichtbaren Prozessanschluss. Die eigentliche Messzelle beziehungsweise Membran besitzt ebenfalls einen bestimmten Werkstoff und steht unmittelbar mit dem Gas in Kontakt.
Die Medienverträglichkeit sollte deshalb immer für die vollständige medienberührte Werkstoffkombination überprüft werden.
Warum die Spülbarkeit zur Messstellenqualität gehört
Ein Reinstgassystem muss nach Montage, Wartung oder Gaswechsel häufig gespült werden.
Der notwendige Gasverbrauch hängt unter anderem davon ab, wie schnell Fremdgase aus allen angeschlossenen Volumina entfernt werden können.
In einer vollständig durchströmten geraden Leitung wird das vorhandene Gas vergleichsweise effizient verdrängt.
Ein nicht durchströmter Seitenarm verhält sich anders. Dort findet der Stoffaustausch wesentlich stärker durch Diffusion und lokale Vermischung statt.
Das bedeutet, dass ein vergleichsweise kleines Stichvolumen die Zeit bis zum Erreichen eines extrem niedrigen Restgasanteils überproportional beeinflussen kann.
Ein kompakter UHP-Messaufbau ist daher nicht nur aus Platzgründen interessant.
Er kann dazu beitragen, Spülzeit und benötigte Menge hochwertigen Prozessgases zu reduzieren.
Gerade bei teuren Spezialgasen besitzt dieser Effekt zusätzlich eine wirtschaftliche Bedeutung.
Totvolumen und Oberfläche gemeinsam betrachten
Totvolumen und benetzte Oberfläche werden häufig getrennt betrachtet, sind physikalisch jedoch eng miteinander verbunden.
Ein langes dünnes Rohr kann nur ein relativ kleines Innenvolumen besitzen, gleichzeitig aber eine vergleichsweise große innere Oberfläche.
Ein kurzer kompakter Hohlraum kann dagegen ein ähnliches Volumen bei deutlich kleinerer Oberfläche aufweisen.
Für einen reinen Druckausgleich kann das Volumen entscheidend sein. Für Adsorptions- und Desorptionseffekte kann dagegen die Oberfläche stärker ins Gewicht fallen.
Bei der UHP-Auslegung sollte deshalb nicht nur nach dem Datenblattwert „Totvolumen“ gefragt werden.
Interessant ist der gesamte Gasweg:
Hauptleitung → Ventil → Adapter → Sensoranschluss → Messzelle
Ein Sensor mit sehr kleinem internem Volumen verliert einen Teil seines Vorteils, wenn davor ein großes T-Stück und eine lange Anschlussleitung montiert werden.
Die Messstelle muss als System betrachtet werden.
Feuchte und Restgase als Kontaminationsquelle
Feuchtigkeit gehört zu den besonders hartnäckigen Verunreinigungen in hochreinen Gassystemen.
Ein Sensor, der vor der Montage längere Zeit offen in normaler Raumluft gelagert wurde, besitzt nicht automatisch denselben Oberflächenzustand wie ein original sauber verpacktes UHP-Bauteil.
Nach dem Anschluss an trockenes Gas muss die aufgenommene Feuchtigkeit zunächst wieder aus dem medienberührten Bereich entfernt werden.
Dasselbe gilt für Restgas.
Wurde ein Drucksensor zuvor an einem anderen Gas betrieben, verbleibt nach dem Druckabbau zunächst Gas in seinem inneren Volumen.
Bei einem späteren Gaswechsel wird dieses Restgas verdünnt und verdrängt, allerdings nicht zwangsläufig sofort vollständig entfernt.
Für kritische Anwendungen sollte deshalb bekannt sein, welche Gase ein Messgerät zuvor gesehen hat.
Ein wahllos zwischen verschiedenen Prüfanlagen eingesetzter Drucksensor kann aus Sicht der Genauigkeit vollkommen einwandfrei sein und trotzdem aus Reinheitsgründen ungeeignet werden.
Saubere Montage der Druckmessstelle
Eine UHP-Komponente sollte auch wie eine UHP-Komponente montiert werden.
Vor Beginn müssen Arbeitsbereich, Werkzeug und benötigte Komponenten sauber vorbereitet sein.
Dichtflächen sollten nicht mit bloßen Fingern berührt werden. Werkzeug darf keine Partikel oder Rückstände auf die medienberührten Bereiche übertragen.
Fitting-Komponenten müssen sauber und unbeschädigt sein.
Je nach Systemvorgabe können Teile vor der Montage mit sauberem und gefiltertem Gas ausgeblasen werden.
Wichtig ist dabei, dass das zur Reinigung verwendete Gas selbst zur Reinheitsanforderung passt. Das Ausblasen einer UHP-Verbindung mit ungefilterter Werkstattdruckluft würde den Zweck der Maßnahme ins Gegenteil verkehren.
Auch Montagehilfsmittel müssen kritisch betrachtet werden. Gewindefette, Schmiermittel und Dichtpasten gehören nur dann in die Nähe des Gasweges, wenn sie für die konkrete Prozessausführung ausdrücklich vorgesehen sind.
Nach der Montage muss neben der mechanischen Funktion die vorgeschriebene Dichtheits- beziehungsweise Leckprüfung durchgeführt werden.
Schutzkappen erst unmittelbar vor der Montage entfernen
Schutzkappen und Reinraumverpackungen wirken bei einem Drucksensor zunächst wie unwichtige Transportdetails.
Für hochreine Komponenten besitzen sie jedoch eine wichtige Funktion.
Sie verhindern, dass Staub, Feuchtigkeit und Fremdstoffe während Lagerung und Transport an die hochwertigen Prozessflächen gelangen.
Deshalb sollte ein Prozessanschluss nicht Stunden vor der eigentlichen Montage geöffnet und anschließend auf einer Werkbank liegen gelassen werden.
Die Schutzverpackung wird sinnvollerweise erst dann entfernt, wenn die Komponente unmittelbar montiert werden kann.
Auch bereits ausgepackte Ersatzgeräte sollten nicht ohne geeigneten Schutz in Werkzeugkoffern oder Regalen aufbewahrt werden.
Der Zustand der Anschlussfläche ist Teil der späteren Gasqualität.
Kalibrierung ohne Kontamination planen
Ein hochgenauer UHP-Drucktransmitter muss regelmäßig beziehungsweise entsprechend der Qualitätsanforderung überprüft oder kalibriert werden können.
Die Kalibrierung darf jedoch nicht selbst zum Kontaminationsereignis werden.
Ein Drucksensor aus einer hochreinen Gasleitung sollte deshalb nicht ungeprüft an eine hydraulische Kalibrierpumpe angeschlossen und mit Öl beaufschlagt werden.
Selbst wenn das Gerät die hydraulische Belastung mechanisch verträgt, können Ölreste in den internen Gasweg gelangen und die spätere Reinstgasanwendung beeinträchtigen.
Für UHP-Gassensoren ist eine pneumatische Prüfung mit einem geeigneten sauberen und trockenen Prüfmedium häufig wesentlich sinnvoller.
Auch hierbei müssen Schlauch, Adapter und Druckcontroller sauber sein.
Ein Kalibrator, der zuvor an einem verschmutzten Druckluftsystem oder an anderen Prozessgasen betrieben wurde, sollte nicht automatisch für eine UHP-Kalibrierung verwendet werden.
Nach der Kalibrierung kann außerdem ein definierter Spülprozess erforderlich sein, bevor der Sensor wieder in den eigentlichen Prozess eingebaut wird.
Kalibrierqualität und Prozessreinheit müssen deshalb gemeinsam geplant werden.
Beeinflusst ein kleines Totvolumen auch die Messdynamik?
Bei Gasen kann zusätzliches Volumen auch die Dynamik eines Messpfades beeinflussen.
Ein Drucksignal breitet sich zwar sehr schnell aus, bei langen dünnen Leitungen entsteht jedoch ein pneumatisches System aus Strömungswiderstand und kompressiblem Gasvolumen.
Eine enge Leitung in Kombination mit einem größeren Sensortotvolumen kann deshalb schnelle Druckänderungen dämpfen beziehungsweise verzögern.
Bei einer normalen statischen Gasversorgung ist dieser Effekt möglicherweise vollkommen unbedeutend.
Bei schnellen Ventilschaltungen, Pulsationen oder Regelvorgängen kann er dagegen relevant werden.
Auch aus diesem Grund ist eine kompakte Messstelle ohne unnötige lange Kapillaren vorteilhaft, wenn schnelle Druckänderungen erfasst werden sollen.
Der Hauptgrund für kleine Volumina in UHP-Anwendungen bleibt jedoch häufig die Reinheit und Spülbarkeit und nicht die reine Ansprechzeit.
Diese beiden Themen sollten deshalb nicht miteinander verwechselt werden.
Praxisbeispiel: Druckmessung in einem Reinstgas-Panel
In einem Gas-Panel für einen Halbleiterprozess wird ein hochreines Prozessgas geregelt und zu einem Fertigungssystem geführt.
Der Druck hinter dem Druckregler soll kontinuierlich überwacht werden.
Zunächst ist vorgesehen, einen normalen industriellen Drucksensor über ein T-Stück, einen kurzen Rohrnippel und einen Adapter anzuschließen.
Messtechnisch würde dieser Aufbau funktionieren.
Bei der UHP-Betrachtung fallen jedoch mehrere zusätzliche Volumina auf: die Seitenbohrung des T-Stücks, der Rohrnippel, der Adapter und der interne Druckanschluss des Sensors.
Während des normalen stationären Betriebes entsteht daraus zunächst kein auffälliger Druckfehler.
Bei der Inbetriebnahme beziehungsweise beim Gaswechsel benötigt der Stichkanal jedoch deutlich länger, bis das vorherige Gas vollständig verdrängt ist.
Zusätzlich besitzt der Standardtransmitter eine Prozessanschlussausführung, die nicht für die Reinheitsanforderungen des Gas-Panels vorgesehen ist.
Die Messstelle wird deshalb auf einen UHP-Aufbau umgestellt.
Ein für hochreine Gase vorgesehener Transmitter wird unmittelbar in die Gasstrecke beziehungsweise in den modularen Gasblock integriert. Die medienberührten Wege werden kürzer, zusätzliche Adapter entfallen und die vorgesehenen hochreinen Anschlüsse können nach dem für das Gas-Panel definierten Verfahren montiert werden.
Der neue Sensor misst nicht deshalb besser, weil sein Druckmessprinzip grundsätzlich anders wäre.
Der entscheidende Vorteil liegt darin, dass die gesamte Messstelle besser zur Reinheits- und Spülstrategie des Gasversorgungssystems passt.
Kontaminationsprobleme systematisch diagnostizieren
Wenn ein Reinstgassystem nach einer Wartung oder einem Sensortausch ungewöhnlich lange benötigt, bis die spezifizierte Gasqualität erreicht wird, sollte nicht ausschließlich der Gaslieferant oder die Hauptleitung untersucht werden.
Auch neue beziehungsweise veränderte Messstellen können Ursache eines erhöhten Restgas- oder Feuchtesignals sein.
| Beobachtung | Mögliche Ursache | Sinnvoller Prüfschritt |
|---|---|---|
| Gasreinheit verbessert sich nur sehr langsam nach einem Gaswechsel | Großes Totvolumen oder langer nicht durchströmter Seitenarm | Gasweg und Messstellengeometrie prüfen |
| Feuchte steigt nach Sensortausch kurzfristig an | Sensor oder Adapter war Umgebungsluft ausgesetzt | Spül- und Stabilisierungsvorgang prüfen |
| Partikelzahl erhöht sich nach Wartung | Montageabrieb, verschmutzte Komponenten oder beschädigte Dichtflächen | Montage- und Anschlussstellen untersuchen |
| Fremdgas wird trotz langer Hauptleitungsspülung nachgewiesen | Restgas in Stichleitungen oder Sensorvolumina | Nicht durchströmte Bereiche identifizieren |
| Drucksignal reagiert ungewöhnlich langsam | Lange enge Anschlussleitung in Kombination mit Gasvolumen | Messleitung, Querschnitt und Totvolumen prüfen |
| Gasqualität verändert sich nach Kalibrierung des Sensors | Ungeeignetes Prüfmedium oder kontaminierter Kalibrieraufbau | Kalibrier- und Reinigungsprozess überprüfen |
Die Diagnose sollte dabei immer die vollständige Anschlusskette betrachten.
Ein hochwertiger UHP-Drucksensor kann einen ungünstigen Adapter oder eine lange Stichleitung nicht kompensieren.
Single-end, Flow-through oder Surface-mount auswählen
Bei UHP-Drucktransmittern stehen unterschiedliche mechanische Konzepte zur Verfügung, weil verschiedene Gas-Panel-Geometrien unterschiedliche Anforderungen stellen.
Eine Single-end-Ausführung besitzt einen einzelnen Prozessanschluss und funktioniert damit ähnlich wie ein klassischer Drucktransmitter.
Sie eignet sich, wenn der Druckmesspunkt sinnvoll in einen kurzen Seitenanschluss integriert werden kann und die dadurch entstehende Messstellengeometrie den Reinheitsanforderungen entspricht.
Eine Flow-through-Ausführung besitzt dagegen einen definierten Durchflussweg durch das Gerät. Sie kann besonders interessant sein, wenn ein nicht durchströmter Druckmessabzweig vermieden werden soll.
Surface-mount-Ausführungen sind für modulare Gasversorgungssysteme konzipiert. Sie werden unmittelbar auf entsprechende Gasblöcke beziehungsweise Substrate montiert.
Dadurch können Rohrstücke, zusätzliche Verschraubungen und externes Anschlussvolumen reduziert werden.
| Bauform | Grundprinzip | Typischer Vorteil im UHP-System |
|---|---|---|
| Single-end | Ein Prozessanschluss | Einfache Integration an einem definierten Messabzweig |
| Flow-through | Gasweg durch den Transmitter | Sehr gute Integration in einen durchströmten Gasweg |
| Surface-mount | Montage auf modularem Gasblock | Kompakter Aufbau mit wenigen externen Rohrverbindungen |
Die Bauform sollte deshalb bereits beim Entwurf des Gas-Panels festgelegt werden und nicht erst nachträglich, wenn die Rohrleitung bereits aufgebaut ist.
Passende UHP-Drucktransmitter bei ICS Schneider
ICS Schneider Messtechnik bietet innerhalb der Druckmesstechnik spezielle WIKA-Drucktransmitter für Ultra-High-Purity-Gasanwendungen an.
Die WIKA WU-20, WU-25 und WU-26 sind speziell für Gas-Panels, Halbleiter-, Display- und Photovoltaikanwendungen sowie Spezial- und Bulk-Gasversorgung konzipiert.
Die Baureihe kombiniert eine hochgenaue Druckmessung mit einer für hochreine Gaswege ausgelegten mechanischen Konstruktion.
Bei den medienberührten Bereichen kommen je nach Ausführung unter anderem 316L-Komponenten nach SEMI F20 zum Einsatz. Die inneren Oberflächen sind elektropoliert. Für die Baureihe werden sehr kleine interne Totraumvolumina spezifiziert.
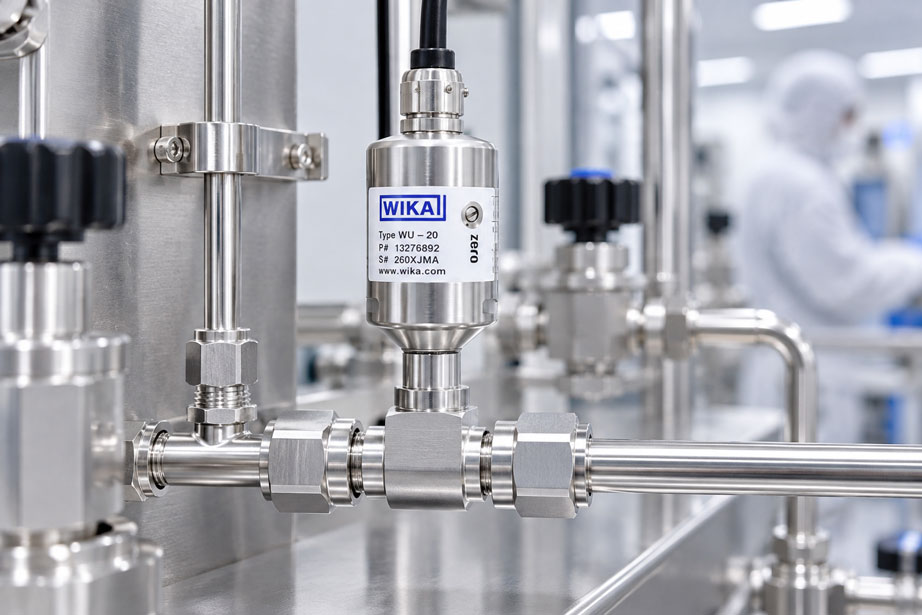
Der WU-20 ist als Single-end-Ausführung vorgesehen.
Der WU-25 ist die Flow-through-Variante und eignet sich damit besonders für Messstellen, bei denen der Drucktransmitter unmittelbar in einen durchströmten Reinstgasweg integriert werden soll.
Der WU-26 ist als modulare Surface-mount-Ausführung für kompakte Gasversorgungssysteme konzipiert.
Die drei Bauformen ermöglichen damit, nicht nur Messbereich und Ausgangssignal, sondern auch die medienberührte Geometrie an das Gas-Panel anzupassen.
Für Anwendungen, bei denen eine lokale Anzeige beziehungsweise zusätzliche Schaltfunktionen benötigt werden, stehen außerdem die WIKA WUD-20, WUD-25 und WUD-26 zur Verfügung.
Auch diese Baureihe ist für Ultra-High-Purity-Anwendungen ausgelegt und bietet die entsprechenden mechanischen Varianten Single-end, Flow-through und Surface-mount.
Für die Auswahl sollten neben minimalem und maximalem Prozessdruck insbesondere Gasart, Reinheitsanforderung, gewünschte Anschlussgeometrie, zulässige Werkstoffe, erforderliche Oberflächengüte, Ex-Anforderungen, Ausgangssignal, Einbauraum und geplante Spülstrategie bekannt sein.
Gerade bei Spezialgasen sollte die vollständige Geräteausführung hinsichtlich Medienverträglichkeit geprüft werden. Die Bezeichnung „UHP“ ersetzt nicht die konkrete Bewertung der eingesetzten Gasart.
WIKA WU-20 / WU-25 / WU-26 Ultra High Purity Transducer bei ICS Schneider
WIKA WUD-20 / WUD-25 / WUD-26 Ultra High Purity Transducer bei ICS Schneider
Messtechnik für die Halbleiterindustrie bei ICS Schneider
Fazit
Bei hochreinen Gasen ist der Drucktransmitter nicht nur ein Messgerät am Rand des Prozesses. Seine medienberührten Teile sind Bestandteil des eigentlichen Reinstgassystems.
Eine technisch gute UHP-Druckmessstelle muss deshalb nicht nur richtig messen, sondern sich auch sauber spülen lassen und möglichst wenig zusätzliche Kontaminationsquellen in den Gasweg einbringen.
Totvolumen spielt dabei eine zentrale Rolle. Ein nicht durchströmter Messabzweig kann Restgas aus einem vorherigen Betriebszustand wesentlich länger zurückhalten als die kontinuierlich gespülte Hauptleitung. Bei einem Gaswechsel kann dadurch ein Memory-Effekt entstehen, obwohl das zentrale Rohrsystem bereits längst mit dem neuen Gas durchströmt wird.
Die innere Oberfläche ist ebenso wichtig. Hochwertige, glatte beziehungsweise elektropolierte Oberflächen reduzieren Bereiche, in denen sich Feuchtigkeit, Fremdstoffe und Partikel festsetzen können. Gleichzeitig muss die vollständige Anschlusskette berücksichtigt werden. Ein UHP-Sensor mit sehr kleinem internen Volumen verliert seinen Vorteil, wenn er über ein großes T-Stück, mehrere Adapter und eine lange Stichleitung angeschlossen wird.
Auch die Montage entscheidet über die Reinheit. Dichtflächen, Schutzkappen, Werkzeuge und Fitting-Komponenten müssen sauber behandelt werden. Ein einzelner Montagespan oder ein ungeeignetes Dichtmittel kann eine hochwertige UHP-Komponente nicht nur mechanisch, sondern auch prozesstechnisch beeinträchtigen.
Flow-through- und Surface-mount-Bauformen können besonders kompakte und gut spülbare Messstellen ermöglichen. Ob sie gegenüber einer Single-end-Ausführung tatsächlich vorteilhaft sind, hängt jedoch vom vollständigen Aufbau des Gas-Panels ab.
Schließlich muss auch die Kalibrierung zur Reinheitsstrategie passen. Ein für hochreine Gase vorgesehener Drucktransmitter sollte nicht durch ein ungeeignetes Prüfmedium oder einen kontaminierten Kalibrieraufbau nachträglich verunreinigt werden.
Wer Druckbereich, Werkstoffe, Oberflächengüte, Totvolumen, Anschlussgeometrie, Partikelkontrolle und Spülbarkeit gemeinsam betrachtet, erhält eine Druckmessstelle, die nicht nur präzise arbeitet, sondern die Qualität des hochreinen Gasprozesses möglichst wenig beeinflusst.
FAQ zur Druckmessung bei hochreinen Gasen
Was unterscheidet einen UHP-Drucktransmitter von einem normalen Drucksensor?
Neben der Druckmessung ist ein UHP-Transmitter konstruktiv auf hochreine Gaswege ausgelegt. Wichtige Merkmale können sehr kleine Totvolumina, hochwertige medienberührte Werkstoffe, besonders glatte beziehungsweise elektropolierte Oberflächen und spezielle Reinstgas-Prozessanschlüsse sein.
Warum ist Totvolumen bei einer reinen Druckmessung überhaupt wichtig?
Für den statischen Druckwert ist ein kleines Totvolumen häufig nicht entscheidend. Für Gasreinheit und Spülbarkeit dagegen schon: In nicht durchströmten Volumina kann Restgas wesentlich länger verbleiben.
Was ist ein Memory-Effekt in einem Gasweg?
Damit ist gemeint, dass Stoffe beziehungsweise Gase aus einem vorherigen Betriebszustand zeitverzögert wieder in den aktuellen Gasstrom gelangen. Ursache können Toträume sowie Adsorption und Desorption an Oberflächen sein.
Warum ist eine lange Stichleitung ungünstig?
Sie erzeugt zusätzliches nicht direkt durchströmtes Volumen und zusätzliche benetzte Oberfläche. Beim Gaswechsel dauert der vollständige Austausch dort häufig wesentlich länger als in der Hauptströmung.
Was ist ein Flow-through-Drucktransmitter?
Bei einer Flow-through-Ausführung wird der Prozessgasweg durch die vorgesehene medienberührte Struktur des Transmitters geführt. Dadurch kann ein klassischer langer Messabzweig vermieden werden.
Was bedeutet Surface-mount?
Ein Surface-mount-Transmitter wird direkt auf einem dafür vorgesehenen modularen Gasblock beziehungsweise Substrat montiert. Dies ermöglicht besonders kompakte Gas-Panels mit wenigen externen Leitungsverbindungen.
Ist eine Flow-through-Ausführung genauer?
Nicht allein aufgrund des Durchflussprinzips. Ihr wesentlicher Vorteil in UHP-Systemen ist die Integration in einen gut spülbaren Gasweg. Die eigentliche Messgenauigkeit hängt von der Sensorspezifikation ab.
Warum werden UHP-Oberflächen elektropoliert?
Elektropolieren erzeugt eine sehr glatte und gleichmäßige Metalloberfläche. Dadurch lassen sich Anhaftung, Oberflächenverunreinigung und Reinigung beziehungsweise Spülung besser kontrollieren.
Was bedeutet der Ra-Wert?
Ra beschreibt die mittlere Oberflächenrauheit. Ein kleiner Ra-Wert kennzeichnet eine besonders glatte Oberfläche.
Ist ein Sensor mit 316L automatisch für jede Reinstgasanwendung geeignet?
Nein. Neben der Legierung sind Oberflächenzustand, Herstellung, Reinigung, Gasart, Temperatur und sämtliche weiteren medienberührten Werkstoffe entscheidend.
Warum sind Face-Seal-Verbindungen für Reinstgas interessant?
Sie ermöglichen eine definierte hochwertige Dichtstelle, ohne dass beliebige Gewindedichtmittel unmittelbar am Gasweg erforderlich sind. Die konkrete Verbindung muss entsprechend den vorgesehenen Montagevorgaben aufgebaut werden.
Kann PTFE-Band in einem UHP-Gassystem verwendet werden?
Das sollte nicht pauschal angenommen werden. Ob ein Gewindedichtmittel zulässig ist, richtet sich nach dem konkreten Anschluss- und Reinheitskonzept. In vielen UHP-Systemen werden gezielt metallisch dichtende Face-Seal-Verbindungen eingesetzt.
Warum sollte die Schutzkappe erst unmittelbar vor der Montage entfernt werden?
Sie schützt die hochwertige Prozessfläche vor Partikeln, Feuchtigkeit und mechanischer Beschädigung während Lagerung und Handhabung.
Kann normale Werkstattdruckluft zum Ausblasen verwendet werden?
Bei einem hochreinen Gasweg sollte nur ein Reinigungsmedium verwendet werden, das den Reinheitsanforderungen der Anlage entspricht. Ungefilterte oder ölhaltige Werkstattdruckluft kann selbst zur Kontaminationsquelle werden.
Warum ist Feuchtigkeit bei Reinstgas-Messstellen kritisch?
Wasser kann sich an inneren Oberflächen anlagern und später wieder in ein trockenes Gas desorbieren. Dadurch kann die gewünschte Restfeuchte erst nach längerer Spülzeit erreicht werden.
Kann ein Sensor nach Verwendung mit einem anderen Gas sofort für Reinstgas verwendet werden?
Nicht unbedingt. Im internen Volumen und auf Oberflächen können Restgas beziehungsweise adsorbierte Stoffe verbleiben. Die notwendige Reinigung und Spülung muss zur jeweiligen Anwendung passen.
Darf ein UHP-Drucksensor hydraulisch mit Öl kalibriert werden?
Für einen späteren hochreinen Gasprozess sollte eine Ölbeaufschlagung nicht ungeprüft erfolgen. Ölreste können die medienberührte Seite kontaminieren. Eine saubere pneumatische Kalibrierung ist für viele UHP-Gasanwendungen die geeignetere Strategie.
Beeinflusst Totvolumen auch die Ansprechzeit?
In Verbindung mit langen oder sehr engen Anschlussleitungen kann zusätzliches Gasvolumen schnelle Druckänderungen dämpfen beziehungsweise verzögern. Bei vielen UHP-Anwendungen ist die Spülbarkeit jedoch wichtiger als dieser dynamische Effekt.
Welcher WIKA-Sensor eignet sich für einen klassischen UHP-Messabzweig?
Der WIKA WU-20 beziehungsweise WUD-20 ist als Single-end-Ausführung für entsprechende hochreine Druckmessstellen vorgesehen.
Welcher Sensor eignet sich für einen durchströmten Gasweg?
Der WIKA WU-25 beziehungsweise WUD-25 ist als Flow-through-Ausführung vorgesehen.
Welche Ausführung eignet sich für modulare Gas-Panels?
Der WIKA WU-26 beziehungsweise WUD-26 ist als Surface-mount-Ausführung für die Integration in entsprechende modulare Gasversorgungssysteme konzipiert.
Welche Angaben werden für die Auswahl eines UHP-Drucktransmitters benötigt?
Wichtig sind insbesondere Gasart, Reinheitsanforderung, minimaler und maximaler Druck, gewünschte Druckart, Prozessanschluss beziehungsweise Gas-Panel-Geometrie, medienberührte Werkstoffe, Oberflächenanforderung, Temperaturbereich, Ex-Anforderungen, Ausgangssignal und vorgesehene Reinigungs- und Spülstrategie.